מכונות אריזה נבחרות לרוב בשלב מאוחר, אחרי שהמוצר, האריזה והמיתוג כבר נסגרו, וכאן נוצר הפער: האריזה שנבחרה בשולחן השיווק היא זו שקובעת אילו פתרונות אפשריים בקו. מספר היחידות במארז, סוג הקרטון ואופן ההצגה בנקודת המכירה מתורגמים ישירות לדרישות מכניות. אימפק מתכננת ומייצרת מכונות אריזה לתעשייה במגוון פורמטים, ומתחילה כל פרויקט מהאריזה הסופית לאחור אל תוך הקו.
נקודת המוצא היא צורת המוצר ורגישותו. גביע יוגורט, בקבוק זכוכית, שקית חטיף ומגש מזון מוכן דורשים אחיזה שונה בשלב הטעינה, ולכן שיטת ההזנה חשובה לא פחות מהמכונה עצמה. בנוסף יש לבחון את מספר הפורמטים שיעברו על אותה מכונה, מפני שמפעל שמייצר עשרה מוצרים בגדלים שונים מרוויח יותר מגמישות כוונון מאשר מקצב שיא גבוה. פתרונות אריזה נבחנים בסופו של דבר לפי שלושה צירים: הגנה על המוצר, עלות חומר האריזה למארז ומספר החלפות הפורמט בשבוע.
דוגמה טובה לכך היא ענף הפירות והירקות, שנע בין דרישת טריות, נראות גבוהה ועמידה בתנאי שינוע ואחסון. שם האריזה אינה שלב נלווה לייצור אלא היא עצמה קובעת במידה רבה את איכות המוצר שמגיע לצרכן, ולכן הבחירה במכונה מתחילה בשאלה כמה מגע היא מייצרת עם המוצר. מעבר לשיקולי המוצר, שווה לבחון את מסלול היחידה בין התחנות. מוצר שעובר טעינה ידנית בין תחנת האריזה היחידנית לתחנת האיגוד מייצר צוואר בקבוק שקשה לאתר בגיליון התפוקה, מפני שהעיכוב מתחלק בין כמה עמדות. קווי אריזה מסונכרנים פותרים זאת בכך שהמוצר נע ברצף אחד מהאריזה הראשונה ועד למארז המשלוח.
הקטגוריה מתחלקת לפי סוג האריזה שהמכונה מייצרת. קרטונטה הוריזונטלית (Cartoner) מקימה קופסת קרטון וטוענת אליה את המוצר מהצד, מאגדת שרוול (Sleeve Bundling) עוטפת מספר יחידות בסרט לאיגוד אחד, קייס פאקר בונה או ממלא קרטון מאסטר, ומכונת אריזה אופקית מסוג Flowpack עוטפת מוצר בודד בשקית מגליל. את הטעינה עצמה מבצעת מערכת Pick and Place בהנעת סרוו. קווי אריזה שלמים משלבים כמה מהמכונות האלה ברצף אחד, כך שהמוצר עובר מהאריזה היחידנית ועד למארז המשלוח בלי טיפול ידני בין השלבים.
סוג האריזה | סוג המכונה | דגמים בקטלוג אימפק |
|---|---|---|
קופסת קרטון יחידנית | קרטונטה הוריזונטלית | MKH-4, MKH-3 |
שקית מגליל למוצר בודד | אריזה אופקית Flowpack | לפירות, ירקות, שוקולד ולחמים |
איגוד יחידות בשרוול | מאגדת רציפה בשרוול | MP-50, MP-10, MP-70 |
קרטון מאסטר למשלוח | קייס פאקר ומכונת מאסטר | CW-01, 68-FD |
מגש קרטון | הקמת מגש, ואריזה בתוכו | TL-01, TP-01 |
טעינה אוטומטית למארז | Pick and Place בהנעת סרוו | PK-01 |
היתרון הבולט הוא אחידות המארז. אריזה ידנית מייצרת שונות בכמות היחידות במארז, במיקום המוצר ובאיכות הסגירה, ושונות כזו מתגלה בדרך כלל רק אצל הלקוח. מעבר לכך, מכונות אריזה אוטומטיות מצמצמות בזבוז חומר אריזה, מפני שהמינון של הקרטון או הסרט קבוע ולא נתון לשיקול דעת. בהיבט התפעולי, רצף אוטומטי מקטין את מספר נקודות המגע במוצר, שיקול משמעותי במיוחד במזון ובמוצרי חלב.
כך יוצא שההחלטה על אוטומציה נמדדת לא רק בעובדים בקו, אלא גם בחומר אריזה שנחסך, בזמן ההשבתה בין פורמטים ובאחוז המארזים שמגיעים תקינים ליעד. בקווים שמייצרים כמה מוצרים במקביל, זמן החלפת הפורמט הוא לעתים המשתנה שמכריע את התפוקה החודשית יותר מקצב המכונה עצמו.
אימפק עוסקת בתכנון, בייצור ובאינטגרציה מלאה בקווי ייצור, ולכן הבחירה אינה בין מכונות בודדות אלא בין רצפים. הקרטונטה מדגם MKH-4 נשלטת על ידי מערכת סרוו מלאה בכל ציר ומגיעה ל-120 בדקה, ומערכת ההזנה שלה ניתנת להפרדה תוך שנייה אחת, כך שאפשר לחבר שינויים עתידיים בהזנה בלי לגעת בגוף המכונה. קייס פאקר מדגם CW-01 עובד עם אריזות מסוג Harness, 5-panel וסוגי wrap around נוספים, בקצב של עד 20 מארזים בדקה בהתאם למוצר ולגודל. המאגדת מדגם MP-50 מגיעה עד 120 שרוולים בדקה ומאגדת גביעי יוגורט, פחיות, מגשי מזון מוכן ובקבוקי משקה, לצדה פועלים בקטלוג גם דגמי MP-10 ו-MP-70, והאחרון מגיע במבנה קומפקטי יותר.
בחירת מכונות אריזה נכונה מתחילה באפיון של האריזה הסופית, של התפוקה ושל הפורמטים הצפויים בשנים הקרובות, ולא בהשוואת מפרטים בלבד. פנו לצוות ההנדסה של אימפק, שיבחן את דרישות הקו ויציע מענה מותאם.
כן, בתנאי שטווח הגדלים הוגדר בשלב האפיון. מכונות בהנעת סרוו שומרות מתכונות לכל פורמט ומאפשרות מעבר מהיר ביניהם דרך מערכת הבקרה.
מאגדת שרוול יוצרת מארז צרכני של כמה יחידות בשרוול קרטון, ואילו קייס פאקר אורז מארזים או מוצרים בקרטון שילוח בשיטת Wrap Around. בקווים שלמים שתי המכונות פועלות ברצף, זו אחרי זו.
כשתחנת האריזה מגבילה את קצב הקו, או כשהשונות בין יחידות ארוזות מתחילה לייצר תלונות ובזבוז. בדיקת קצב פשוטה של התחנה מול קצב המילוי נותנת תשובה מהירה.
תלוי במשפחה ובתצורה, ולכן ממדי המכונה נקבעים בשלב האפיון מול שרטוט רצפת הייצור. בקרטונטה MKH-4 תכנון הטעינה מהצד נועד לחסוך שטח רצפה בקו.
כן. פרויקט אצל אימפק כולל התקנה, הרצה מול המוצר האמיתי והדרכת צוות התפעול, ולאחר מכן שירות ותחזוקה שוטפת לאורך חיי המכונה.
השבתה של מכונת אריזה נמדדת לא רק בדקות שבהן היא עמדה, אלא גם במוצר שהצטבר לפניה ובהזמנה שיצאה באיחור. במפעלים שבהם האריזה
[בקו שמייצר מוצר אחד, קצב המכונה קובע את התפוקה החודשית. בקו שמחליף מוצר כמה פעמים בשבוע, המשתנה שקובע הוא לעתים משך ההחלפה
שלוש התופעות שמטרידות מנהלי ייצור בקו מילוי נוזלים נראות שונות אבל מקורן דומה: מה קורה לנוזל בשנייה שבה הוא נכנס למיכל ובשנייה
מוצר צמיג אינו זורם אל תוך המיכל, הוא נדחף. ההבדל הזה משנה כמעט כל רכיב בתחנת המילוי: את אופן ההזנה, את קוטר
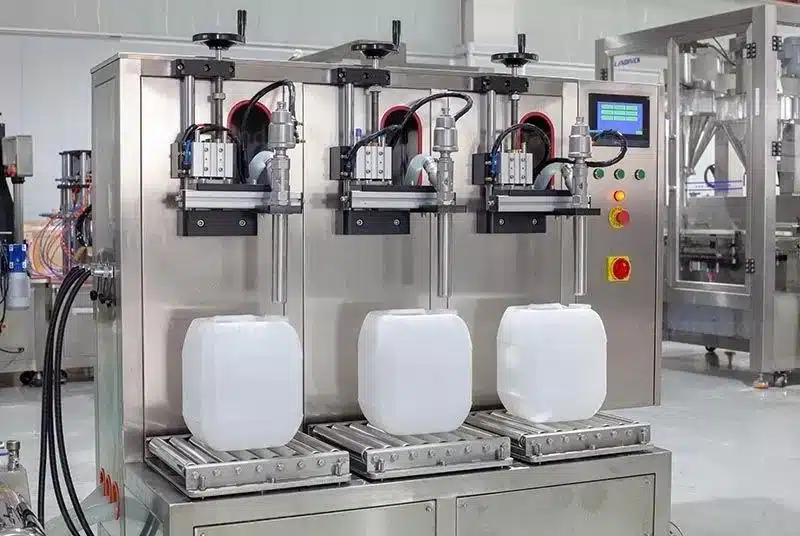
שתי מכונות יכולות למלא את אותו מיכל ולהגיע לתוצאה שונה לגמרי בסוף המשמרת. ההבדל אינו באיכות הבנייה אלא בשאלה מה בדיוק נמדד:
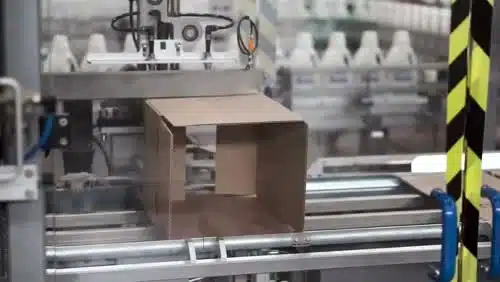
רכישת מכונה חדשה לקו שכבר עובד שונה מהותית מהקמת קו חדש. הקו הקיים מכתיב גבהים, קצבים, מרחקים ושפת בקרה, והמכונה החדשה צריכה