[בקו שמייצר מוצר אחד, קצב המכונה קובע את התפוקה החודשית. בקו שמחליף מוצר כמה פעמים בשבוע, המשתנה שקובע הוא לעתים משך ההחלפה ולא הקצב. שעה שנלקחת מהייצור בכל מעבר מצטברת לימי עבודה שלמים לאורך שנה, והיא אינה מופיעה כשורה נפרדת בדוח התפוקה. החלפת פורמט (Changeover) היא לכן אחד המקומות שבהם אפשר להגדיל תפוקה בלי לגעת בקצב המכונה.
ממה מורכב זמן ההחלפה בפועל?
זמן ההחלפה אינו פעולה אחת אלא רצף. פינוי המוצר הקודם מהמכונה ומהמסוע, ניקוי או שטיפה בהתאם למוצר, החלפת רכיבי פורמט, טעינת המתכון החדש בבקרה, ואז הרצה עד שהמנות חוזרות לטווח. כל אחד מהשלבים האלה מתנהג אחרת, ולכן שיפור אמיתי מתחיל במדידה של הרצף ולא בהערכה כוללת.
▪ פינוי שאריות המוצר הקודם מהמכונה ומהמסוע
▪ ניקוי או שטיפה בהיקף שנקבע לפי המוצרים המעורבים
▪ החלפת רכיבי פורמט והתאמת מובילים לגודל המיכל
▪ טעינת מתכון המוצר החדש בבקרה
▪ הרצה וכיול עד שהמנות מתייצבות בטווח
בפועל, כשמפרקים את הרצף מתגלה בדרך כלל ששלב אחד תופס חלק לא פרופורציונלי מהזמן. לעתים זה הניקוי ולעתים ההרצה החוזרת, ולא החלפת החלקים עצמה. מיקוד המאמץ בשלב הזה נותן תוצאה גדולה יותר מניסיון לקצר את כל השלבים במקביל.
איך שיטת המינון משפיעה על משך ההחלפה?
מכונת מילוי שעובדת על בסיס נפח דורשת כיול מחדש בכל מעבר בין מוצרים, מפני שאותו נפח מייצג משקל שונה בכל חומר. מערכת שקילה עוברת למתכונת המשקל של המוצר הבא דרך הבקרה, בלי לכייל את המנגנון מחדש. בקו שמחליף מוצרים לעתים קרובות, ההבדל הזה מצטבר לזמן ייצור משמעותי.
מכונות מילוי שמאפשרות לשמור מתכון לכל מוצר מקצרות את השלב הזה משמעותית. מכונת מילוי שמחייבת הגדרה ידנית של כל פרמטר בכל מעבר מחזירה את הקו לתלות במפעיל, ומייצרת שונות בין משמרות שקשה לשפר. קו מילוי שמחליף מוצר מדי יום מרוויח מהמתכונים יותר מכל שיפור אחר.
מעבר לכך, ככל שיותר פרמטרים נשמרים כמתכון בבקרה ופחות מוגדרים ידנית, כך ההחלפה קצרה יותר ופחות תלויה במפעיל הספציפי. מתכון שמור גם מקטין את מספר ההרצות החוזרות, מפני שהוא מחזיר את הקו לנקודת עבודה מוכחת במקום לנקודה שמכווננים אליה מחדש.
מה אפשר להעביר לזמן שבו הקו עדיין עובד?
חלק ניכר מזמן ההחלפה אינו דורש שהמכונה תעמוד. הכנת רכיבי הפורמט של המוצר הבא, ניקוי מוקדם של חלקים חלופיים, הבאת חומרי האריזה והמיכלים לעמדה ואימות המתכון בבקרה, כל אלה יכולים להתבצע במקביל לייצור. מה שנשאר לזמן העצירה הוא ההחלפה עצמה וההרצה.
בהיבט הארגוני, שווה גם לקבע סדר פעולות אחיד ומתועד. כשכל מפעיל מבצע את ההחלפה באותו סדר, הזמן הופך צפוי, וקל יותר לזהות איזה שלב חורג. סדר פעולות שמשתנה בין משמרות מייצר שונות שקשה לשפר.
שלב בהחלפה | מה אפשר להקדים | מה נשאר לזמן העצירה |
הכנת רכיבי פורמט | הוצאה, ניקוי ובדיקה מראש | ההרכבה עצמה |
מתכון המוצר החדש | הגדרה ואימות בבקרה | טעינה והפעלה |
חומרי אריזה ומיכלים | הבאה לעמדה וסידור | טעינת המגזין |
ניקוי | הכנת ציוד וחלקים חלופיים | השטיפה בפועל |
הרצה וכיול | אין | עד התייצבות המנות בטווח |
איך תכנון המכונה משפיע על זמן ההחלפה?
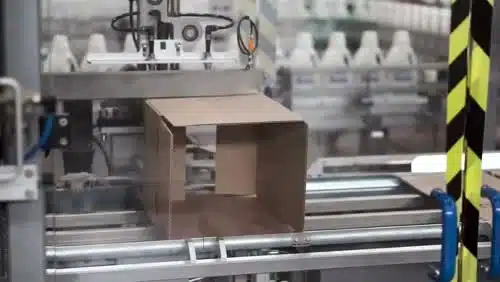
חלק מזמן ההחלפה נקבע בשלב הרכישה. מכונה שמאפשרת החלפת רכיבים בלי כלים, שמאפשרת ניקוי בלי פירוק עמוק ושמערכת ההזנה שלה נגישה, מקצרת כל מעבר לאורך שנות העבודה. בעולם האריזה, קרטונטה מדגם MKH-3 תוכננה לכוונון מהיר בין גדלי קרטונים ומוצרים שונים, וזה בדיוק סוג המאפיין שמשפיע יותר על התפוקה החודשית מאשר הפרש של כמה יחידות בדקה.
אימפק מתכננת ומייצרת את המכונות בעצמה, ולכן אפשר לבנות את הקו סביב תמהיל המוצרים ולא רק סביב המוצר המוביל. כשידוע מראש כמה פורמטים יעברו על אותה מכונה ובאיזו תדירות, אפשר להתאים את רכיבי הפורמט ואת מספר תחנות העבודה לתמהיל הזה כבר באפיון.
איך מודדים את זמן ההחלפה נכון?
מדידה נכונה מתחילה בהגדרה של נקודת ההתחלה ונקודת הסיום. ההחלפה אינה מסתיימת כשהמכונה מתחילה לעבוד אלא כשהמנות מתייצבות בטווח והייצור נספר, וכל מדידה שמפסיקה מוקדם יותר מייפה את התמונה. באותה מידה, ההחלפה מתחילה כשהמוצר הקודם מפסיק לצאת ולא כשהטכנאי מגיע.
מעבר לכך, כדאי למדוד כמה החלפות ולא אחת. משך ההחלפה משתנה בין משמרות, בין צוותים ובין צמדי מוצרים, והממוצע של החלפה בודדת אינו מייצג. אחרי כמה מדידות מתגלה בדרך כלל שצמד מוצרים מסוים הוא היקר ביותר במעבר, ולעתים אפשר לפתור אותו פשוט על ידי שינוי סדר הייצור.
בפועל, סידור רצף הייצור הוא אחד השיפורים הזולים ביותר. כשמוצרים דומים מיוצרים ברצף, היקף הניקוי בין הסדרות קטן, ומספר החלפות רכיבי הפורמט יורד. מכונת מילוי לא משתנה, אבל התפוקה השבועית כן.
מה תפקיד רכיבי הפורמט?
רכיבי הפורמט הם החלקים שמתאימים את המכונה לגודל המיכל ולסוג המנה, והם משפיעים ישירות על משך ההחלפה. סט רכיבים מלא לכל מוצר בתמהיל מתייקר בהשקעה הראשונית אבל מקצר כל מעבר, מפני שאין צורך לפרק, לנקות ולהרכיב מחדש את אותם חלקים בין הסדרות. זו החלטה כלכלית שכדאי לקבל באפיון ולא אחרי שנה של עבודה.
בנוסף, שווה לבדוק אם החלפת הרכיבים דורשת כלים. רכיבים שמתחברים בלי כלים מקצרים את הפעולה ומקטינים את הסיכוי להרכבה שגויה שמתגלה רק בהרצה. גם כאן, המאפיין הזה נקבע בשלב הבחירה ומשפיע על כל מעבר לאורך שנות העבודה של הקו.
סיכום
צמצום זמני החלפת מוצר ופורמט במכונת מילוי מתחיל בפירוק הרצף למדידה, ממשיך בהעברת כל מה שאפשר לזמן שבו הקו עדיין עובד, ונשען על שיטת מינון ועל תכנון מכונה שמתאימים לתמהיל הייצור. בקו שמחליף מוצרים לעתים קרובות, זו הדרך להגדיל תפוקה בלי להחליף מכונה. החלפת פורמט מהירה היא לכן פרמטר אפיון ולא רק נוהל עבודה, ומכונת מילוי שנבחרה עם רכיבי פורמט מתאימים לתמהיל מחזירה את ההפרש הזה לאורך כל שנות העבודה. פנו לאימפק עם תמהיל המוצרים והפורמטים שלכם, וקבלו אפיון של פתרון שמתאים לקצב ההחלפות בפועל.