Olyan soron, amely egyetlen terméket gyárt, a gépsebesség határozza meg a havi kibocsátást. Egy olyan soron, amely hetente többször vált terméket, az átállási idő gyakran fontosabb tényező, mint a gépsebesség. Ha minden átálláskor egy óra termelés vész el, az egy év során akár több teljes munkanapot is jelenthet anélkül, hogy ez külön tételként megjelenne a kibocsátási jelentésben. Az átállás ezért olyan terület, ahol a kibocsátás növelhető a gépsebesség megváltoztatása nélkül.
Mit foglal magában valójában az átállási idő?
Az átállási idő nem egyetlen művelet, hanem lépések sorozata: az előző termék eltávolítása a gépről és a szállítószalagról, a termék által megkívánt tisztítás vagy öblítés, a formatartozékok cseréje, az új recept betöltése a vezérlőrendszerbe, valamint a gép üzemeltetése addig, amíg az adagok a szükséges tartományon belül nem stabilizálódnak. Minden lépés eltérő időigényű, ezért a hatékony fejlesztés a sorozat mérésével kezdődik, nem csupán az összesített átállási idő értékelésével.
- A megmaradt termék eltávolítása a gépről és a szállítószalagról
- A szükséges mértékű tisztítás vagy öblítés az érintett termékek követelményei szerint
- A formatartozékok cseréje és a hordozók beállítása a tartálymérethez
- Az új termék receptjének betöltése a vezérlőrendszerbe
- A gép üzemeltetése és kalibrálása addig, amíg az adagok a szükséges tartományon belül stabilizálódnak
A gyakorlatban a folyamat lépésekre bontása gyakran feltárja, hogy egyetlen lépés aránytalanul nagy időt vesz igénybe. Néha ez a tisztítási folyamat, máskor pedig a felfutás, nem pedig az alkatrészek tényleges cseréje. Ha erre a lépésre összpontosítunk, nagyobb javulás érhető el, mint az összes lépés egyidejű lerövidítésével.
Hogyan befolyásolja a töltési módszer az átállási időt?
A térfogatalapú töltőgép újrakalibrálást igényel termékváltáskor, mert ugyanaz a térfogat minden anyag esetében eltérő tömeget képvisel. A mérőrendszer a vezérlőrendszeren keresztül át tud váltani a következő termék programozott súlybeállítására, bár az átállás után továbbra is szükség lehet ellenőrzésre. Egy olyan soron, ahol gyakori a termékváltás, ez a különbség jelentős termelési időveszteséggé adódhat össze.
Azok a töltőgépek, amelyek lehetővé teszik, hogy minden termékhez receptet mentsenek, jelentősen lerövidíthetik ezt a lépést. Az a töltőgép, amelynél minden átálláskor minden paramétert manuálisan kell beállítani, sokkal inkább az operátortól teszi függővé a sort, és olyan, műszakok közötti eltéréseket hozhat létre, amelyeket nehéz javítani. A naponta terméket váltó töltősor különösen sokat profitál a mentett receptek használatából.
Továbbá minél több paraméter van recept részeként eltárolva a vezérlőrendszerben, és minél kevesebbet kell manuálisan beállítani, annál rövidebb az átállás, és annál kevésbé függ az egyes operátortól. A mentett recept a felfutások számát is csökkenti, mivel a sort a korábban meghatározott üzemi paraméterekhez téríti vissza, ahelyett hogy azokat újra kellene állítani.
Mit lehet előkészíteni, amíg a sor még működik?
Az átállási munkák jelentős része nem igényli a gép leállítását. A következő termékhez tartozó formatartozékok előkészítése, a cserealkatrészek előtisztítása, a csomagolóanyagok és tárolóedények pozícióba helyezése, valamint a recept ellenőrzése a vezérlőrendszerben mind párhuzamosan elvégezhető a termeléssel. A leállás idején már csak a tényleges átállás és a felfuttatás marad hátra.
Szervezeti szempontból az is megfontolandó, hogy egységes és dokumentált műveletsorrendet alakítsunk ki. Ha minden kezelő ugyanabban a sorrendben hajtja végre az átállást, az idő könnyebben kiszámíthatóvá válik, és egyszerűbb azonosítani, melyik lépés tart a vártnál tovább. Az olyan műveletsor, amely műszakonként változik, olyan eltéréseket hoz létre, amelyeket nehéz javítani.
| Átállási lépés | Mit lehet előre megtenni? | Mi marad az állásidő alatt? |
| Formátumalkatrészek előkészítése | Elővétel, tisztítás és előellenőrzés | Magának az összeszerelésnek a végrehajtása |
| Új termék receptúra | Definiálás és ellenőrzés a vezérlőrendszerben | A recept betöltése |
| Csomagolóanyagok és tartályok | Pozícióba helyezésük és elrendezésük | A tár magazin betöltése |
| Tisztítás | Berendezések és pótalkatrészek előkészítése | A tényleges mosás |
| Üzembe helyezés és kalibrálás | Nem alkalmazható | Amíg az adagok a szükséges tartományon belül stabilizálódnak |
Hogyan befolyásolja a gépkialakítás az átállási időt?
Az átállási idő egy része már a gépválasztás szakaszában meghatározódik. Az a gép, amely lehetővé teszi a szerszám nélküli alkatrészcserét, a mély szétszerelés nélküli tisztítást és a könnyű hozzáférést a betápláló rendszerhez, a teljes működési élettartama során minden átállást lerövidíthet.
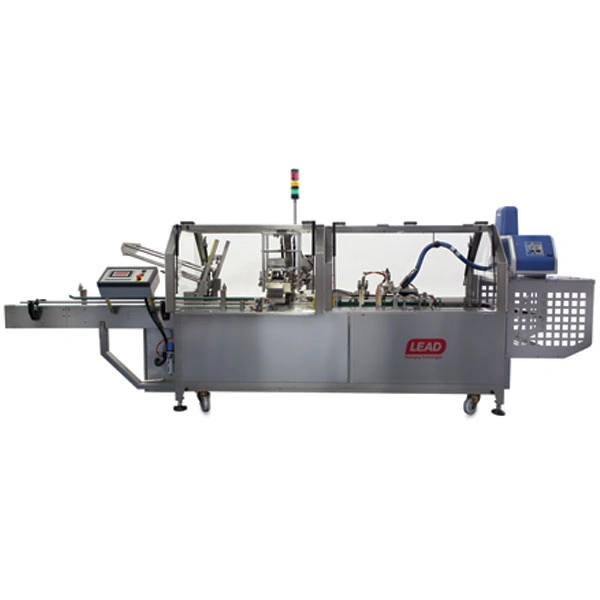
A csomagolóiparban az MKH-3 kartonozó gépet úgy tervezték, hogy gyorsan lehessen átállítani különböző kartonméretekre és termékekre, és az ilyen jellegű megoldás nagyobb hatással lehet a havi teljesítményre, mint a percenkénti néhány egységnyi különbség.
Az IMPAC házon belül tervezi és gyártja a gépeket, így a sor nemcsak a fő termék, hanem a termékmix köré is felépíthető. Ha előre ismert, hogy hány formátum halad át ugyanazon a gépen, és azok milyen gyakran váltanak, a formátumalkatrészek és a munkaállomások száma már a karakterizálási szakaszban ehhez a mixhez igazítható.
Hogyan kell helyesen mérni az átállási időt?
A pontos mérés a kezdő- és végpontok meghatározásával kezdődik. Az átállás nem akkor ér véget, amikor a gép elindul. Akkor ér véget, amikor a tételek a szükséges tartományon belül stabilizálódnak, és a gyártás már mérésre kerül. Bármely mérés, amely korábban leáll, pontatlan képet adhat. Ugyanígy az átállás nem akkor kezdődik, amikor a technikus megérkezik, hanem amikor az előző termék gyártása megszűnik.
Érdemes több átállást is mérni, nem csupán egyet. Az átállás időtartama műszakonként, csapatonként és termékpáronként változik, ezért egyetlen átállás nem feltétlenül reprezentatív. Több mérés után gyakran azonosítható egy olyan termékpár, amely hosszabb átállási időt igényel. Egyes esetekben ez egyszerűen a gyártási sorrend módosításával kezelhető.
A gyakorlatban a sorrend meghatározása az egyik legkevésbé költséges fejlesztés. Ha hasonló termékeket egymás után gyártanak, csökkenthető a tételek közötti tisztításhoz szükséges idő, valamint a formatartozékok cseréinek száma is. A töltőgép nem változik, de a heti teljesítmény igen.
Mi a szerepe a formatartozékoknak?
A formatartozékok azok az alkatrészek, amelyek a gépet az edény méretéhez és az adagolás típusához igazítják, és közvetlenül befolyásolják az átállási időt. Az egyes termékekhez külön formatartozék-készlet fenntartása magasabb kezdeti beruházást igényel, de csökkentheti az átállási időt azáltal, hogy kevesebb szükség van a közös alkatrészek újrakonfigurálására. A termékkel érintkező alkatrészeket továbbra is az alkalmazandó követelmények szerint kell tisztítani. Ez gazdasági döntés, amelyet nem egy év üzemeltetés után, hanem már a jellemzés szakaszában kell meghozni.
Azt is érdemes ellenőrizni, hogy az alkatrészcsere igényel-e szerszámokat. Azok az alkatrészek, amelyek szerszám nélkül csatlakoztathatók, lerövidítik a műveletet, és csökkentik annak esélyét, hogy a hibás összeszerelés csak akkor derüljön ki, amikor a gép már működik. Ezt a jellemzőt szintén a kiválasztási szakaszban határozzák meg, és a sor minden egyes átállását befolyásolja a gép teljes élettartama során.
Összefoglalás
A termék- és formátumátállási idők csökkentése egy töltőgépen az átállási sorrend mérhetőségre bontásával kezdődik. Folytatása az, hogy a lehető legtöbb előkészítő munkát arra az időre ütemezzük, amikor a sor még működik, és olyan töltési módszerre és gépkialakításra támaszkodunk, amelyek megfelelnek a gyártási mixnek.
Egy olyan soron, ahol gyakoriak a termékváltások, ez a gép módosítása nélkül is növelheti a teljesítményt. A gyors formátumátállás ezért jellemzési paraméter, nem csupán munkaművelet. A gyártási mixhez megfelelő formátumkomponensekkel kiválasztott töltőgép ezt az előnyt a teljes üzemidő során biztosíthatja.
Lépjen kapcsolatba az IMPAC-kal a termékkeverékével és formátumaival, hogy olyan megoldás jellemzését kapja, amely megfelel a tényleges átállási gyakoriságnak.