Na lince, která vyrábí jediný produkt, určuje měsíční výstup rychlost stroje. Na lince, která během týdne několikrát mění produkty, je doba přestavby často důležitějším faktorem než rychlost stroje. Hodina ztracené výroby při každé přestavbě se může během roku nasčítat až na několik celých pracovních dnů, aniž by se objevila jako samostatná položka ve výstupní zprávě. Přestavba je tedy jednou z oblastí, kde lze zvýšit výstup, aniž by se měnila rychlost stroje.
Co vlastně zahrnuje doba přestavby?
Doba přestavby není jediná operace, ale posloupnost kroků: odstranění předchozího produktu ze stroje a dopravníku, čištění nebo oplach podle požadavků produktu, výměna formátových dílů, načtení nové receptury do řídicího systému a provoz stroje, dokud se dávky nestabilizují v požadovaném rozsahu. Každý krok má jiné časové nároky, takže účinné zlepšování začíná měřením celé posloupnosti, nikoli pouze posuzováním celkové doby přestavby.
- Odstranění zbývajícího produktu ze stroje a dopravníku
- Čištění nebo oplach v rozsahu vyžadovaném danými produkty
- Výměna formátových dílů a nastavení nosičů podle velikosti nádoby
- Načtení nové receptury produktu do řídicího systému
- Spuštění a kalibrace stroje, dokud se dávky nestabilizují v požadovaném rozsahu
V praxi rozbor celé posloupnosti často ukáže, že jednu z těchto činností zabírá neúměrně velké množství času. Někdy je to čisticí proces a jindy spíše náběh stroje než samotná výměna dílů. Zaměření na tento krok může přinést větší zlepšení než snaha zkrátit všechny kroky najednou.
Jak ovlivňuje způsob plnění dobu přestavby?
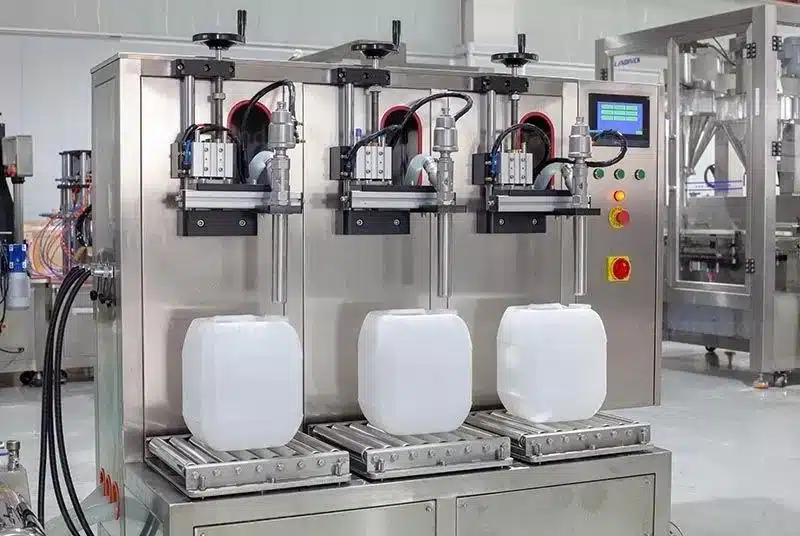
Plnicí stroj s objemovým dávkováním vyžaduje při změně výrobku přenastavení, protože stejný objem představuje pro každý materiál jinou hmotnost. Váhový systém může prostřednictvím řídicího systému přepnout na programovanou hmotnostní hodnotu dalšího výrobku, i když po přestavbě může být stále vyžadováno ověření. Na lince, kde se výrobky mění často, se tento rozdíl může nasčítat do významné ztráty výrobního času.
Plnicí stroje, které umožňují uložit recepturu pro každý výrobek, mohou tento krok výrazně zkrátit. Plnicí stroj, u něhož musí být při každé přestavbě ručně nastaven každý parametr, činí linku více závislou na obsluze a může vytvářet rozdíly mezi směnami, které je obtížné odstranit. Plnicí linka, která mění výrobky denně, obzvlášť těží z používání uložených receptur.
Navíc čím více parametrů je v řídicím systému uloženo jako součást receptury a čím méně jich je nutné nastavovat ručně, tím kratší je přestavba a tím menší je závislost na konkrétní obsluze. Uložená receptura také snižuje počet rozběhů, protože vrací linku k dříve stanoveným provozním parametrům, místo aby bylo nutné je znovu seřizovat.
Co lze připravit, zatímco linka stále běží?
Významnou část práce při přestavbě není nutné provádět po zastavení stroje. Přípravu formátových dílů pro další výrobek, předběžné čištění náhradních dílů, přemístění obalových materiálů a nádob na místo a ověření receptury v řídicím systému lze všechny provádět souběžně s výrobou. To, co zbývá během odstávky, je samotná přestavba a rozběh.
Z organizačního hlediska se také vyplatí stanovit jednotný a zdokumentovaný sled operací. Když každý operátor provádí přestavbu ve stejném pořadí, je čas předvídatelnější a je snazší určit, který krok trvá déle, než se očekávalo. Sled operací, který se mezi směnami mění, vytváří odchylky, které se obtížně zlepšují.
| Krok přestavby | Co lze udělat předem? | Co zůstává během odstávky? |
| Příprava formátových komponent | Vyjmutí, čištění a předběžná kontrola | Samotná montáž |
| Receptura nového produktu | Definice a ověření v řídicím systému | Načtení receptury |
| Obalové materiály a nádoby | Uvedení do polohy a jejich uspořádání | Naložení zásobníku |
| Čištění | Příprava zařízení a náhradních dílů | Vlastní mytí |
| Uvedení do provozu a kalibrace | Nevztahuje se | Dokud se dávky nestabilizují v požadovaném rozmezí |
Jak ovlivňuje konstrukce stroje dobu přestavby?
Část doby přestavby je dána již ve fázi výběru stroje. Stroj, který umožňuje výměnu komponent bez použití nářadí, čištění bez hluboké demontáže a snadný přístup k podávacímu systému, může zkrátit každou přestavbu po celou dobu své provozní životnosti.
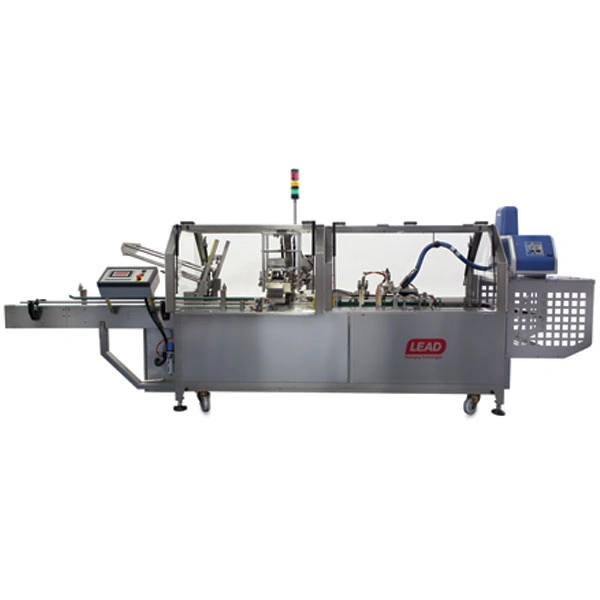
V obalovém průmyslu byl kartonovací stroj MKH-3 navržen pro rychlé nastavení mezi různými velikostmi kartonů a výrobky, a právě tento typ funkce může mít větší dopad na měsíční výstup než rozdíl několika kusů za minutu.
IMPAC navrhuje a vyrábí stroje ve vlastní režii, takže linku lze budovat s ohledem na sortiment výrobků, nikoli pouze na hlavní produkt. Pokud je předem známo, kolik formátů bude procházet týmž strojem a jak často se budou měnit, lze během fáze charakterizace tomuto mixu přizpůsobit formátové komponenty a počet pracovišť.
Jak správně měřit dobu přestavby?
Správné měření začíná definováním výchozího a koncového bodu. Přestavba nekončí, když se stroj začne rozbíhat. Končí tehdy, když se dávky stabilizují v požadovaném rozsahu a výroba se již počítá. Jakékoli měření, které končí dříve, může poskytnout nepřesný obraz. Stejně tak přestavba začíná ve chvíli, kdy se přestane vyrábět předchozí produkt, nikoli když dorazí technik.
Za zvážení stojí také měření několika přestaveb, nikoli jen jedné. Doba přestavby se liší mezi směnami, týmy i dvojicemi produktů, takže jedna přestavba nemusí být nutně reprezentativní. Po několika měřeních lze často identifikovat konkrétní dvojici produktů, která vyžaduje delší čas přestavby. V některých případech lze to řešit jednoduše změnou výrobního pořadí.
V praxi je sekvenování jedním z nejméně nákladných zlepšení. Pokud se podobné produkty vyrábějí v posloupnosti, lze zkrátit čas potřebný k čištění mezi dávkami, stejně jako počet výměn formátových dílů. Plnicí stroj se nemění, ale týdenní výstup ano.
Jaká je role formátových dílů?
Formátové díly jsou části, které přizpůsobují stroj velikosti nádoby a typu dávky a přímo ovlivňují dobu přestavby. Mít vyhrazenou sadu formátových dílů pro každý produkt vyžaduje vyšší počáteční investici, ale může zkrátit přestavby tím, že sníží potřebu přenastavovat sdílené komponenty. Díly přicházející do styku s produktem je stále nutné čistit v souladu s platnými požadavky. Jedná se o ekonomické rozhodnutí, které by mělo být učiněno již ve fázi charakterizace, nikoli až po roce provozu.
Také stojí za to ověřit, zda výměna komponent vyžaduje nástroje. Komponenty, které lze připojit bez nářadí, zkracují operaci a snižují riziko, že nesprávná montáž bude odhalena až při provozu stroje. Tato vlastnost je rovněž určována již ve fázi výběru a ovlivňuje každou změnu formátu po celou dobu let provozu linky.
Shrnutí
Zkrácení časů přestavby produktu a formátu na plnicím stroji začíná rozdělením sekvence přestavby pro účely měření. Pokračuje přesunutím co největší části přípravných prací na dobu, kdy je linka stále v provozu, a opírá se o způsob plnění a konstrukci stroje, které odpovídají výrobnímu mixu.
Na lince, kde se produkty mění často, může tento přístup zvýšit výstup bez změny stroje. Rychlá přestavba formátu je proto charakterizační parametr, nikoli jen pracovní postup. Plnicí stroj zvolený s formátovými komponenty vhodnými pro výrobní mix může tento přínos poskytovat po celou dobu svých let provozu.
Kontaktujte Impac s vaším výrobním mixem a formáty a získáte charakteristiku řešení, které odpovídá skutečné frekvenci přestaveb.