Prostoje balicího stroje se neměří jen minutami, kdy je stroj mimo provoz, ale také produktem, který se hromadí před ním, a zakázkami, které opouštějí závod se zpožděním. V provozech, kde je balení posledním krokem před expedicí, může odstávka trvající 30 minut ovlivnit vše, co následuje. Preventivní údržba přesouvá údržbu z reaktivní reakce na plánovanou součást výrobního harmonogramu a umožňuje práci naplánovat místo toho, aby byla řešena během neplánované odstávky.

Jaký je rozdíl mezi preventivní údržbou a korektivní údržbou?
Korektivní údržba začíná ve chvíli, kdy se něco pokazí. Zahrnuje čas potřebný k diagnostice problému, čekání na opravu a opětovné spuštění stroje. Preventivní údržba je naproti tomu prováděna podle plánovaného harmonogramu, v předem stanoveném okamžiku, kdy je stroj přístupný a bezpečný pro údržbu. Hlavní rozdíl nespočívá nutně v množství vykonané práce, ale v tom, kdy je práce provedena a zda byl tento okamžik naplánován.
Plánovaná údržba také umožňuje dokončit více úkolů během stejné plánované odstávky. Kontroly opotřebení, čištění, kalibrace a inventurní kontroly náhradních dílů lze provést společně, namísto toho, aby vyžadovaly čtyři samostatné odstávky během měsíce. Dobře naplánovaný program údržby tak může snížit jak počet odstávek, tak čas, který je na ně vynaložen.
Které součásti balicího stroje vyžadují pravidelnou údržbu?
Opotřebení má tendenci vznikat u součástí balicích strojů vystavených opakovanému kontaktu, teplu nebo rychlému pohybu. Patří sem mechanismy podávání obalového materiálu, přítlačné součásti v nakládací stanici, pásy a dopravníky a řezné a skládací prvky u strojů pracujících z role.
Tyto součásti by měly být zahrnuty do plánu údržby a pravidelně monitorovány.
▪ Mechanismy podávání a oddělování archů obalového materiálu
▪ Přítlačné a zadržovací součásti produktu v nakládací stanici
▪ Dopravní pásy, ložiska a hnací kola
▪ Řezné a skládací prvky ve strojích pracujících z role
▪ Snímače a fotoelektrické články, které mohou být ovlivněny nečistotami
V praxi mohou být některé poruchy, které se zdají být mechanické, ve skutečnosti způsobeny nečistotami. Zbytky kartonu, prach z produktu a nahromaděný olej mohou rušit údaje snímačů a způsobit zastavení stroje, i když ve skutečnosti nedošlo k žádné mechanické poruše. Pravidelné čištění by proto mělo být považováno za součást běžné údržby, nikoli za samostatný úkol.
Jak by měla být údržba plánována ve vztahu k výrobě?
Program údržby funguje nejlépe, když je sladěn s výrobním plánem. Praktickým přístupem je plánovat údržbu tehdy, když je linka už odstavená, například během změny formátu, čištění mezi výrobky, na konci směny nebo v den bez výroby. Krátký úkon údržby provedený během změny formátu může předejít potřebě samostatné odstávky na údržbu, zatímco stejný úkon provedený uprostřed výrobního běhu může vyžadovat dodatečný čas prostojů.
Intervaly údržby by měly vycházet z pokynů výrobce a ze skutečných provozních hodin stroje, nikoli z obecného kalendáře. Stroj, který běží jednu směnu denně, a jiný, který běží tři směny, mohou dosáhnout stejného počtu cyklů při velmi rozdílném tempu. Plán založený pouze na kalendářních datech tak může vyžadovat údržbu u jednoho stroje příliš brzy a u druhého příliš pozdě.
Jak byste měli určit, které náhradní díly udržovat skladem?
Účinná zásoba náhradních dílů nemusí být velká. Měla by se zaměřit na komponenty, jejichž nedostupnost může mít významný dopad na výrobu. Rozhodujícím faktorem není pouze cena komponentu, ale to, co se stane, pokud nebude k dispozici.
Levný komponent, který může zastavit linku na týden, může být důležitější držet skladem než drahý komponent, pro který existuje dočasná alternativa. Proto je užitečné klasifikovat komponenty podle očekávané dodací lhůty a podle dopadu, jaký může mít jejich nedostatek na výrobu, a nikoli pouze podle zařazení v katalogu.
| Akce | Kdy provádět | Co pomáhá předcházet? |
| Čištění senzorů a dráhy produktu | Vždy, když změníte formát nebo vyčistíte stroj | Falešné zastávky a poruchy při podávání |
| Zkouška opotřebení upínacích komponent | Na základě nashromážděných provozních hodin | Poškození produktu a nevhodné balení |
| Kontrola pásů a dopravníků z hlediska natažení a opotřebení | Při plánované odstávce | Prokluzování, odchylka produktu a zastavení linky |
| Kalibrace po výměně komponent | Bezprostředně po dokončení výměny | Celá série balená s odchylkami |
| Kontrola zásob kritických náhradních dílů | Pravidelně | Dlouhé čekací doby na náhradní díly během poruchy |
Kromě udržování zásob je užitečné dokumentovat každý úkon údržby a každou poruchu. Po několika měsících mohou tyto záznamy ukázat, které komponenty opakovaně vyžadují pozornost, a pomoci určit, zda problém souvisí s běžným opotřebením nebo s podmínkami seřízení a provozu.
Jak ovlivňuje konstrukce stroje požadavky na údržbu?
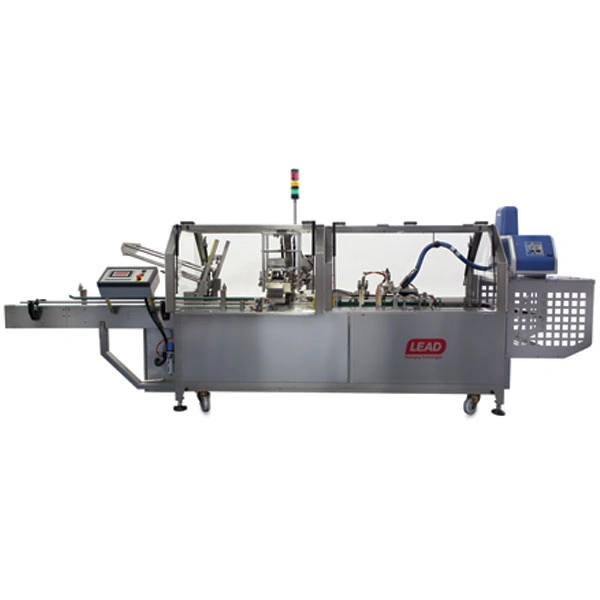
Požadavky na údržbu jsou do určité míry ovlivněny konstrukcí a přístupností stroje. Stroj, který nabízí dobrý přístup pro servis, umožňuje rychlé odpojení podávacích komponent a umožňuje čištění bez zbytečné demontáže, může během své životnosti zkrátit dobu potřebnou pro rutinní údržbu. Podávací systém kartonovacího stroje MKH-4 lze odpojit během jedné sekundy, což ukazuje, jak rychlý přístup ke komponentům stroje může ovlivnit dobu rutinní údržby. Impac navrhuje a vyrábí své stroje interně, což umožňuje zohlednit požadavky na přístupnost a čištění již během specifikace stroje, nikoli až po instalaci.
Jak zapadá preventivní údržba do automatizované balicí linky?
V automatizované balicí lince může zastavení na jedné stanici přerušit celou sekvenci, takže neplánovaná odstávka je rušivější než u samostatného autonomního stroje. Z tohoto důvodu musí být údržba plánována na úrovni celé linky, nikoli pro každý stroj zvlášť. Úkoly údržby více stanic lze sloučit do jedné plánované odstávky, přičemž přednost lze dát stanicím, které nemají možnost obchvatu. Stanice, která ovlivňuje krabici uprostřed sekvence, má jinou prioritu než stanice, kterou lze dočasně obejít.
Automatizované balicí stroje mohou také poskytovat užitečné provozní informace, včetně počtů cyklů, zastavení a opakujících se poruch. I bez pokročilého monitorovacího systému může zaznamenávání těchto údajů na konci každé směny poskytnout číselný základ pro stanovení intervalů údržby, místo aby se spoléhalo pouze na úsudek týmu.
Přechod od reakce na poruchy k plánované údržbě nenastane ze dne na den. Praktickým přístupem je začít na stanici, která představuje největší prostoje na lince, vypracovat pro ni plán údržby a poté tento přístup rozšířit na ostatní stanice. To umožňuje brzy změřit výsledky, než bude stejný přístup uplatněn i na dalších stanicích.
Jaká je úloha operátora v programu údržby?
Některé kroky, které pomáhají předcházet poruchám, nevyžadují technika. Úklid na konci směny, vizuální kontrola pásů a kontaktních ploch a hlášení neobvyklých zvuků nebo pohybů mohou být součástí každodenní práce obsluhy. Tato pozorování mohou být užitečná, protože operátoři tráví čas prací se strojem a mohou si všimnout změn dříve, než se vyvinou v poruchu.
Aby to fungovalo, je nutné mít jasně určenou osobu nebo proces pro hlášení problémů a záznamy musí být dokumentovány. Krátký checklist na konci směny s prostorem pro komentáře může proměnit pozorování operátorů v užitečná data pro údržbu. Bez dokumentace se může stejná porucha stále vracet, aniž by byla řádně řešena.
Hlavní závěry pro údržbu balicích strojů
Snížení prostojů začíná přechodem od reaktivní údržby k plánované údržbě: identifikací součástí podléhajících opotřebení, plánováním údržby podle existujících odstávek, stanovením intervalů na základě skutečných provozních hodin a systematickou dokumentací údržbových činností. Dobře navržený program preventivní údržby může pomoci snížit jak počet odstávek, tak čas nimi strávený, zatímco stroje navržené s dobrou přístupností pro údržbu mohou usnadnit rutinní servis. Kontaktujte tým inženýrů společnosti Impac a prodiskutujte, jaké prvky přístupnosti, demontáže a čištění jsou vhodné pro vaše výrobní potřeby již ve fázi specifikace stroje.