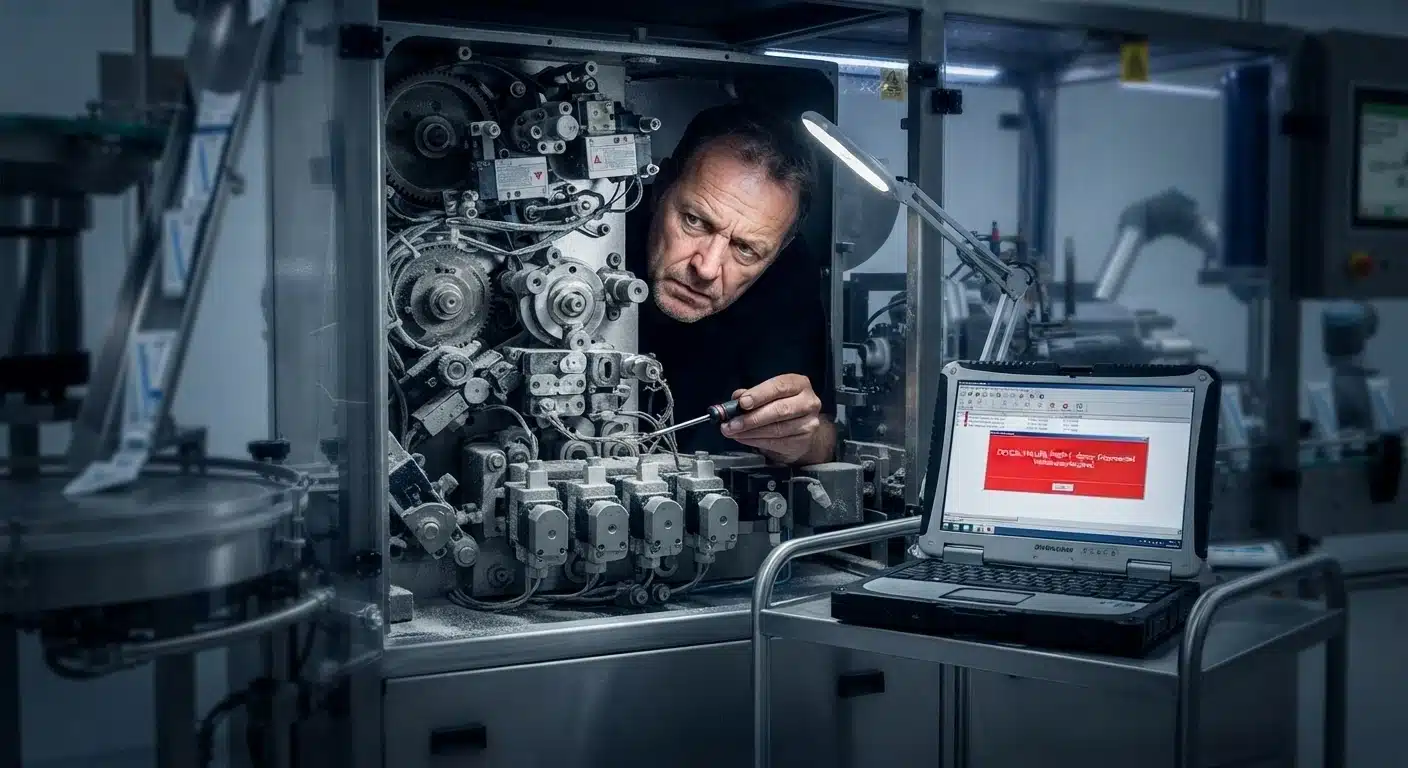
Przestój maszyny pakującej mierzy się nie tylko minutami, przez które maszyna stoi, ale także produktem gromadzącym się przed nią oraz zamówieniami, które opuszczają zakład z opóźnieniem. W zakładach, w których pakowanie jest ostatnim etapem przed wysyłką, przestój trwający 30 minut może wpłynąć na wszystko, co następuje później. Konserwacja zapobiegawcza przenosi utrzymanie ruchu z reaktywnej odpowiedzi do zaplanowanej części harmonogramu produkcji, umożliwiając planowanie prac zamiast ich realizacji podczas nieplanowanego przestoju.

Jaka jest różnica między konserwacją zapobiegawczą a konserwacją korekcyjną?
Konserwacja korekcyjna rozpoczyna się, gdy coś pójdzie nie tak. Obejmuje ona czas potrzebny na zdiagnozowanie problemu, oczekiwanie na naprawę i ponowne uruchomienie maszyny. Konserwacja zapobiegawcza natomiast jest wykonywana zgodnie z zaplanowanym harmonogramem, w z góry określonym momencie, gdy maszyna jest dostępna i bezpieczna do obsługi serwisowej. Kluczowa różnica nie polega koniecznie na ilości wykonywanych prac, lecz na tym, kiedy są one realizowane i czy moment ten został zaplanowany.
Planowana konserwacja pozwala również na wykonanie kilku zadań podczas jednego zaplanowanego przestoju. Kontrole zużycia, czyszczenie, kalibracja oraz inspekcje stanu zapasu części zamiennych mogą być przeprowadzane łącznie, zamiast wymagać czterech oddzielnych przestojów w ciągu miesiąca. Dobrze zaplanowany program konserwacji może zatem zmniejszyć zarówno liczbę przestojów, jak i czas poświęcony na ich realizację.
Które komponenty maszyny pakującej wymagają regularnej konserwacji?
Zużycie ma tendencję do występowania w komponentach maszyn pakujących narażonych na wielokrotny kontakt, działanie ciepła lub szybki ruch. Należą do nich mechanizmy podawania materiału opakowaniowego, elementy dociskowe na stacji załadunku, pasy i przenośniki oraz elementy cięcia i zaginania w maszynach pracujących z roli.
Te komponenty powinny być uwzględnione w planie konserwacji i regularnie monitorowane.
▪ Mechanizmy podawania i rozdzielania arkuszy materiału opakowaniowego
▪ Elementy dociskowe i utrzymujące produkt na stacji załadunku
▪ Pasy transportowe, łożyska i koła napędowe
▪ Elementy cięcia i zaginania w maszynach pracujących z roli
▪ Czujniki i fotokomórki, na które może wpływać zabrudzenie
W praktyce niektóre awarie, które wydają się mechaniczne, mogą w rzeczywistości być spowodowane zabrudzeniem. Pozostałości tektury, pył produktu i nagromadzony olej mogą zakłócać odczyty czujników i powodować zatrzymanie maszyny nawet wtedy, gdy nie występuje rzeczywista awaria mechaniczna. Regularne czyszczenie powinno zatem być traktowane jako część rutynowej konserwacji, a nie jako osobne zadanie.
Jak należy planować konserwację w odniesieniu do produkcji?
Program konserwacji działa najlepiej, gdy jest skoordynowany z harmonogramem produkcji. Praktycznym podejściem jest planowanie konserwacji wtedy, gdy linia i tak jest już zatrzymana, na przykład podczas przezbrojeń, czyszczenia między produktami, pod koniec zmiany lub w dniu bez produkcji. Krótka czynność konserwacyjna wykonana podczas przezbrojenia może wyeliminować potrzebę oddzielnego przestoju konserwacyjnego, podczas gdy ta sama czynność wykonana w trakcie biegu produkcyjnego może wymagać dodatkowego czasu przestoju.
Przerwy konserwacyjne powinny być oparte na zaleceniach producenta oraz rzeczywistej liczbie godzin pracy maszyny, a nie na ogólnym kalendarzu. Maszyna pracująca jedną zmianę dziennie i maszyna pracująca trzy zmiany mogą osiągnąć tę samą liczbę cykli w bardzo różnym tempie. Harmonogram oparty wyłącznie na datach kalendarzowych może więc zlecić konserwację zbyt wcześnie w jednej maszynie, a zbyt późno w innej.
Jak należy określić, które części zamienne utrzymywać w magazynie?
Skuteczny magazyn części zamiennych nie musi być duży. Powinien koncentrować się na komponentach, których brak może mieć istotny wpływ na produkcję. Istotnym czynnikiem nie jest po prostu cena komponentu, lecz to, co się stanie, jeśli nie będzie on dostępny.
Komponent o niskim koszcie, który może zatrzymać linię na tydzień, może być ważniejszy do utrzymywania w magazynie niż drogi komponent, dla którego istnieje tymczasowy zamiennik. Dlatego warto klasyfikować komponenty według oczekiwanego czasu dostawy oraz wpływu, jaki ich brak może mieć na produkcję, a nie wyłącznie według klasyfikacji katalogowej.
| Działanie | Kiedy wykonywać | Co pomaga temu zapobiegać? |
| Czyszczenie czujników i ścieżek produktu | Za każdym razem, gdy zmieniasz format lub czyścisz maszynę | Fałszywe zatrzymania i awarie podawania |
| Test zużycia elementów chwytających | Na podstawie skumulowanych godzin pracy | Uszkodzenia produktu i nieprawidłowe opakowanie |
| Kontrola pasków i przenośników pod kątem rozciągnięcia i zużycia | Podczas planowanego postoju | Poślizg, odchylenie produktu i zatrzymanie linii |
| Kalibracja po wymianie komponentów | Bezpośrednio po zakończeniu wymiany | Cała seria pakowana z odchyleniami |
| Kontrola zapasów krytycznych części zamiennych | Regularnie | Długie czasy oczekiwania na części zamienne podczas awarii |
Oprócz utrzymywania zapasów warto dokumentować każde zadanie konserwacyjne i każdą awarię. Po kilku miesiącach takie zapisy mogą pokazać, które komponenty wymagają powtarzającej się uwagi, i pomóc ustalić, czy problem jest związany ze zwykłym zużyciem, czy z warunkami ustawienia i eksploatacji.
Jak konstrukcja maszyny wpływa na wymagania konserwacyjne?
Wymagania konserwacyjne są częściowo uzależnione od konstrukcji i dostępności maszyny. Maszyna zapewniająca dobry dostęp serwisowy, umożliwiająca szybkie odłączanie podajników i pozwalająca na czyszczenie bez zbędnego demontażu może skrócić czas potrzebny na rutynową konserwację w całym okresie eksploatacji. System podawania w kartoniarce MKH-4 można odłączyć w sekundę, co pokazuje, jak szybki dostęp do komponentów maszyny może wpływać na czas rutynowej konserwacji. Impac projektuje i produkuje swoje maszyny we własnym zakresie, dzięki czemu wymagania dotyczące dostępności i czyszczenia mogą być uwzględniane już na etapie specyfikacji maszyny, a nie dopiero po instalacji.
Jak konserwacja prewencyjna wpisuje się w zautomatyzowaną linię pakującą?
Na zautomatyzowanej linii pakującej zatrzymanie na jednej stacji może przerwać całą sekwencję, czyniąc nieplanowany postój bardziej zakłócającym niż w przypadku samodzielnej maszyny. Z tego powodu konserwację należy planować na poziomie linii, a nie dla każdej maszyny oddzielnie. Zadania konserwacyjne dla wielu stacji można łączyć w ramach tego samego planowanego postoju, a priorytet można przyznać stacjom, które nie mają obejścia. Stacja, która wpływa na karton w środku sekwencji, ma inny priorytet niż stacja, którą można tymczasowo ominąć.
Zautomatyzowane maszyny pakujące mogą również dostarczać przydatnych informacji operacyjnych, w tym liczby cykli, przestojów i powtarzających się awarii. Nawet bez zaawansowanego systemu monitorowania rejestrowanie tych danych na koniec każdej zmiany może dostarczyć podstawy liczbowej do określania odstępów konserwacyjnych, zamiast polegać wyłącznie na ocenie zespołu.
Przejście od reagowania na awarie do planowanej konserwacji nie następuje z dnia na dzień. Praktycznym podejściem jest rozpoczęcie od stacji, która odpowiada za największy czas przestoju na linii, opracowanie dla niej planu konserwacji, a następnie rozszerzenie tego podejścia na pozostałe stacje. Pozwala to wcześnie zmierzyć wyniki, zanim to samo podejście zostanie zastosowane do innych stacji.
Jaka jest rola operatora w programie konserwacji?
Niektóre działania pomagające zapobiegać przestojom nie wymagają technika. Sprzątanie na koniec zmiany, wizualna inspekcja pasów i obszarów kontaktu oraz zgłaszanie nietypowych hałasów lub ruchów mogą stanowić część codziennej pracy operatora. Takie obserwacje mogą być przydatne, ponieważ operatorzy spędzają czas przy maszynie i mogą zauważyć zmiany, zanim przerodzą się one w awarię.
Aby to działało, musi istnieć jasna osoba lub proces do zgłaszania problemów, a zapisy muszą być dokumentowane. Krótka lista kontrolna na koniec zmiany z miejscem na komentarze może przekształcić obserwacje operatorów w użyteczne dane utrzymania ruchu. Bez dokumentacji ta sama usterka może nadal się powtarzać, bez odpowiedniego rozwiązania.
Najważniejsze wnioski dotyczące utrzymania maszyn pakujących
Ograniczenie przestojów zaczyna się od przejścia z utrzymania reaktywnego na planowane: identyfikacji komponentów narażonych na zużycie, planowania konserwacji zgodnie z istniejącymi punktami przestoju, ustalania odstępów na podstawie rzeczywistych godzin pracy oraz systematycznego dokumentowania działań utrzymaniowych. Dobrze zaplanowany program konserwacji prewencyjnej może pomóc zmniejszyć zarówno liczbę przestojów, jak i czas poświęcony na ich usuwanie, podczas gdy maszyny zaprojektowane z myślą o dobrej dostępności serwisowej mogą ułatwić rutynową konserwację. Skontaktuj się z zespołem inżynieryjnym Impac, aby omówić, które rozwiązania w zakresie dostępu serwisowego, demontażu i czyszczenia najlepiej odpowiadają Twoim potrzebom produkcyjnym już na etapie specyfikacji maszyny.