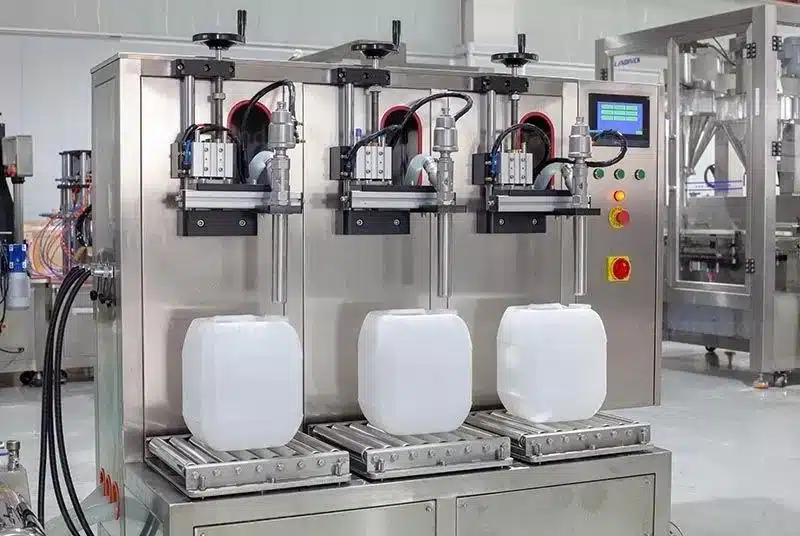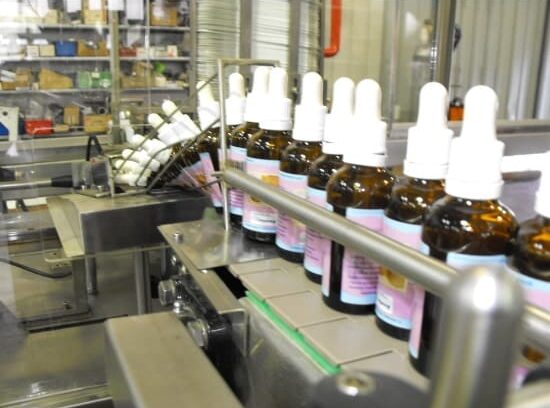
רכישת מכונה חדשה לקו שכבר עובד שונה מהותית מהקמת קו חדש. הקו הקיים מכתיב גבהים, קצבים, מרחקים ושפת בקרה, והמכונה החדשה צריכה להשתלב בהם בלי לעצור את הייצור לשבועות. מכונת אריזה שנבחרה נכון מבחינת המוצר עדיין עלולה ליצור צוואר בקבוק אם הממשקים לא נבדקו מראש. המאמר הזה מרכז את מה שנבדק בשטח לפני ההזמנה, ולא את מה שמופיע בקטלוג.
מה נמדד בשטח לפני ההזמנה?
שלב הבדיקה הפיזית מתרחש לפני שנסגר המפרט. מדובר במדידות פשוטות שקל לדחות, וכל אחת מהן יכולה לשנות את הפתרון או את מחירו.
▪ גובה המסוע בכניסה למכונה ובמוצא שלה, מול הגובה של התחנות הסמוכות
▪ שטח הרצפה הפנוי, כולל מרווח תמרון לשירות ולניקוי סביב המכונה
▪ מסלול הכנסת המכונה למפעל: רוחב פתחים, גובה תקרה ונקודות תלייה
▪ תשתיות במקום: חשמל, אוויר דחוס ונקודות ניקוז אם נדרשות
▪ כיוון זרימת המוצר, כדי שהמכונה לא תחייב היפוך מסלול
מעבר לכך, שווה למפות איפה עומדים המפעילים היום. מכונה שנכנסת למקום שבו עברה תנועה של עגלות או של צוות תייצר בעיה תפעולית שלא נראית בשרטוט. תכנון הפריסה הוא חלק מהאפיון ולא שלב שבא אחריו.
כיצד מסנכרנים קצב בין מכונה חדשה לקו קיים?
הכלל הבסיסי הוא שקצב הקו נקבע על ידי החוליה האיטית ביותר. מכונה חדשה ומהירה שנכנסת אחרי תחנה איטית לא תגדיל את התפוקה, ובמקרים מסוימים תיצור המתנה ותצטבר לפניה ערמת מוצרים. לכן הבדיקה הראשונה היא לא מה הקצב המרבי של המכונה החדשה, אלא מה הקצב שהתחנה שלפניה מספקת בפועל לאורך משמרת.
מכונות אריזה נבחנות לכן מול קצב ההזנה בפועל ולא מול המספר שבקטלוג. באפיון של קו ייצור קיים, הנתון שמבקשים מהמפעל אינו הקצב שהמכונה הקודמת מסוגלת לו אלא הקצב שהיא מספקת בשגרה, כולל עצירות קצרות והאטות לקראת סוף המשמרת. הפער בין שני המספרים האלה הוא לעתים עשרות אחוזים.
בפועל, פערי קצב קטנים נפתרים באמצעות מאגר ביניים על המסוע, שסופג תנודות רגעיות ומאפשר למכונה לעבוד ברצף. פערים גדולים דורשים החלטה אחרת: או שדרוג התחנה האיטית, או בחירת דגם שמתאים לקצב הקיים. מאגדת בשרוול מדגם MP-50 מגיעה עד 120 שרוולים בדקה, אבל הקצב הזה רלוונטי רק אם תחנת הטעינה שלפניה מספקת מוצר באותו קצב.
מה קורה בממשק הבקרה?
מכונה עצמאית עובדת לפי לוח הבקרה שלה. מכונה שמשולבת בקו צריכה לתקשר: לדעת מתי לעצור אם התחנה שאחריה נחסמה, לדווח על תקלה למערכת הקיימת, ולעתים לקבל את מתכון המוצר מהבקר המרכזי במקום שהמפעיל יקליד אותו מחדש. הרמה הנדרשת משתנה ממפעל למפעל, וכדאי להגדיר אותה במפרט ולא להשאיר אותה לשלב ההתקנה.
מכונות אריזה שמתוכננות לעבודה בקו נבדלות בכך שהן חושפות ממשק תקשורת ולא רק לוח בקרה מקומי. בקו ייצור שבו כמה תחנות פועלות ברצף, היכולת להעביר מתכון מוצר מהבקר המרכזי חוסכת הקלדה חוזרת בכל תחנה ומונעת פערים בין ההגדרות. זה חשוב במיוחד כשאותו מוצר מיוצר בכמה קווים במקביל.
בהיבט הזה כדאי לבדוק גם עד כמה המכונה פתוחה לשינויים עתידיים. מערכת ההזנה של הקרטונטה מדגם MKH-4 ניתנת להפרדה תוך שנייה אחת, כך שאפשר לחבר שינויים בהזנה בלי לגעת בגוף המכונה. תכונה כזו הופכת שדרוג עתידי של הקו לפעולה קצרה במקום לפרויקט.
כמה השבתה נדרשת בהתקנה ואיך מצמצמים אותה?
משך ההשבתה תלוי בהיקף השינוי בקו ולא רק בגודל המכונה, ולכן אין לו מספר אחיד. מה שכן ניתן לשלוט בו הוא סדר העבודות: ככל שיותר הכנות מתבצעות בזמן שהקו עדיין עובד, כך חלון ההשבתה קצר יותר. הכנת תשתיות חשמל, התאמת מסועים והרצה יבשה של המכונה לפני חיבורה לקו הם השלבים שנוטים להידחות ואחר כך נדחסים לתוך זמן העצירה.
נקודת ממשק | מה נבדק | מה קורה אם מדלגים |
גובה מסוע | התאמה לתחנות הסמוכות | נדרש שינוי מסועים בזמן ההתקנה |
קצב הזנה | התפוקה בפועל של התחנה הקודמת | המכונה עובדת מתחת ליכולתה |
שטח וגישה | מרווח לשירות ולניקוי | תחזוקה הופכת ארוכה ומסוכנת |
ממשק בקרה | עצירה, דיווח תקלה והעברת מתכון | המפעיל מתפעל שתי מערכות בנפרד |
מסלול הכנסה | רוחב פתחים וגובה תקרה | עיכוב במסירה וסידורי הרמה חריגים |
איפה נכנס התכנון ההנדסי?
שילוב מכונות אריזה בקו קיים הוא בדיוק המקום שבו פתרון קטלוגי נתקל בגבול. אימפק עוסקת בתכנון, בייצור ובאינטגרציה מלאה בקווי ייצור, ולכן האפיון מתחיל במיפוי הקו כולו ולא במכונה בודדת. הגישה הזו מאפשרת להתאים את הממשקים למה שקיים במפעל, במקום לדרוש מהמפעל להתאים את עצמו למכונה.
כדאי גם לתעד את המדידות בכתב ולא להסתמך על זיכרון או על צילום מהטלפון. שרטוט פשוט של הקו עם גבהים, מרחקים וכיוון זרימת המוצר מקצר את שלב האפיון, ומאפשר לספק לבדוק היתכנות עוד לפני הביקור בשטח. במפעלים שבהם הקו השתנה לאורך השנים, השרטוט הישן כבר לא משקף את המצב, ולכן המדידה מתבצעת מחדש.
מה משתנה כשמדובר בקו אריזה שלם ולא במכונה בודדת?
כשהשילוב נוגע ליותר ממכונה אחת, מספר נקודות הממשק גדל וכך גם מספר ההחלטות. קו אריזה אוטומטי מלא מעביר את המוצר מהאריזה היחידנית ועד למארז המשלוח בלי טיפול ידני בין השלבים, ולכן כל חוליה בו תלויה בזו שלפניה. קרטונטה שמוזנת באופן לא רציף תעצור, ומאגדת שרוול שמקבלת מוצרים בקצב לא אחיד תייצר מארזים חסרים.
מעבר לכך, קו שלם דורש החלטה על נקודות מאגר. מאגר ביניים בין תחנות סופג תנודות רגעיות ומאפשר לכל מכונה לעבוד ברצף, אבל הוא תופס מקום ומוסיף נקודת טיפול. באפיון מגדירים איפה המאגר נדרש ואיפה אפשר לוותר עליו, לפי גודל התנודה הצפוי בכל שלב.
מכונות אריזה שמשולבות בקו קיים נבחנות לכן פעמיים: מול המוצר, ומול הקו. שני האפיונים האלה יכולים להוביל לדגמים שונים, וכשהם נעשים בנפרד הפער מתגלה רק בשלב ההתקנה.
בנוסף, שווה להגדיר מראש מי אחראי על כל צד של הממשק. חיבור בין מכונה חדשה לציוד קיים נוגע בשני ספקים, ובלי הגדרה של גבול האחריות הטכנית הבדיקה מתגלגלת בין הצדדים בזמן שהקו עומד. סעיף קצר במפרט חוסך כאן ימי עבודה.
סיכום
שילוב מכונת אריזה בקו ייצור קיים מוכרע בממשקים ולא במפרט המכונה. גובה המסוע, קצב ההזנה, מרווח התמרון וממשק הבקרה הם ארבעת הנתונים שקובעים אם ההתקנה תהיה חיבור קצר או פרויקט ארוך. פנו לצוות ההנדסה של אימפק לסקר קו ולאפיון הממשקים, לפני שנסגר המפרט מול הספק.