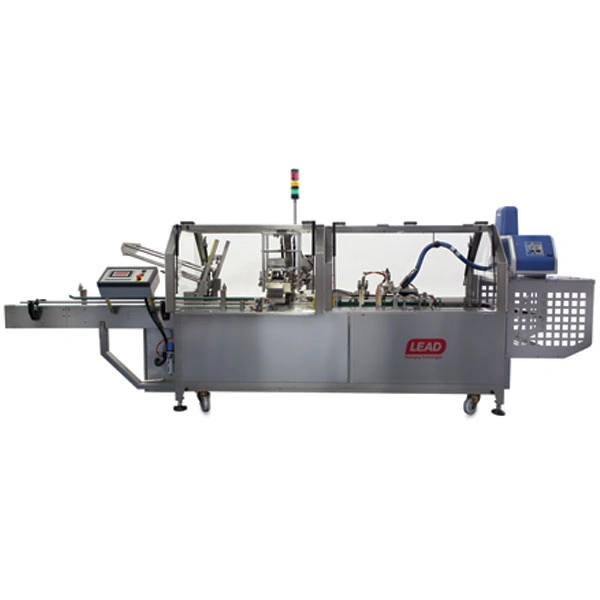
Pořízení nového stroje pro stávající výrobní linku je zásadně odlišné od budování nové linky. Stávající linka stanovuje požadavky, jako jsou výšky dopravníků, výrobní takty, vzdálenosti a řídicí rozhraní, a nový stroj s nimi musí být integrován při zachování co nejkratší výrobní odstávky. Balicí stroj může být vhodný pro daný produkt a přesto vytvářet úzké hrdlo, pokud jeho rozhraní se stávající linkou nejsou předem vyhodnocena. Tento článek se zaměřuje na praktické kontroly, které by měly být provedeny před objednáním stroje, nikoli pouze na spoléhání se na katalogové specifikace.
Co by se mělo na místě zkontrolovat před objednáním?
Posouzení místa instalace by mělo být dokončeno před finálním uzavřením specifikace stroje. Tyto detaily se snadno přehlédnou, ale kterýkoli z nich může ovlivnit navržené řešení i jeho cenu.
- Výška dopravníku na vkládací a výstupní straně stroje ve srovnání s výškou sousedních stanic
- Dostupný prostor na podlaze, včetně dostatečného přístupu pro servis, čištění a pohyb kolem stroje
- Trasa pro dopravu stroje do závodu, včetně šířky dveří a otvorů, výšky stropu a dostupných zdvihacích bodů
- Dostupná infrastruktura na místě, včetně elektrického napájení, stlačeného vzduchu a v případě potřeby odvodnění
- Směr toku produktu, aby stroj nevyžadoval obrácení směru toku produktu
Důležité je také zmapovat pohyb obsluhy kolem stávající linky. Stroj instalovaný v oblasti využívané pro vozíky nebo pohyb obsluhy může vytvořit provozní problém, který není z layoutového výkresu zřejmý. Plánování layoutu by proto mělo být součástí počátečního posouzení, nikoli něčím řešeným až dodatečně.
Jak by měl být výkon nového stroje sladěn se stávající linkou?
Celková průchodnost linky je omezena její nejpomalejší etapou. Instalace rychlejšího stroje za pomalejší stanici nemusí nutně zvýšit průchodnost. Nový stroj může naopak zůstat nečinný, zatímco čeká na výrobky z předchozí stanice. První otázka by proto měla znít, kolik výrobků může stávající linka skutečně dodávat, a ne jaká je maximální rychlost nového stroje.
Nový stroj by proto měl být hodnocen podle skutečné rychlosti podávání, nikoli podle katalogové jmenovité rychlosti. Při posuzování stávající výrobní linky není rozhodující maximální rychlost předchozího stroje, ale rychlost, s jakou skutečně pracuje během běžného provozu, včetně krátkých zastavení a zpomalení. Rozdíl mezi těmito dvěma hodnotami může být značný.
V praxi lze malý rozdíl v rychlostech často vyřešit pomocí mezipásového akumulačního dopravníku, který pohlcuje krátkodobé výkyvy a pomáhá stroji pracovat nepřetržitě. Větší rozdíly vyžadují jiné řešení, například modernizaci pomalejší stanice nebo volbu modelu, který odpovídá stávající rychlosti. MP-50 sleeve binder může pracovat až rychlostí 120 sleeve za minutu, ale tato kapacita je relevantní pouze tehdy, pokud předchozí nakládací stanice dokáže dodávat výrobky s porovnatelnou rychlostí.
Jak se nový stroj integruje se stávajícím řídicím systémem?
Samostatně stojící stroj může pracovat prostřednictvím vlastního ovládacího panelu. Stroj integrovaný do výrobní linky musí komunikovat s ostatními zařízeními. Může být nutné, aby se zastavil, když je následná stanice zablokována, hlásil poruchy do stávajícího řídicího systému a v některých konfiguracích také přijímal receptury produktu z centrálního řadiče místo toho, aby je obsluha zadávala ručně. Požadovaná úroveň integrace se mezi provozy liší, a proto by měla být definována ve specifikaci, nikoli ponechána až na fázi instalace.
Stroje určené pro integraci do linky musí kromě svých místních ovládacích panelů poskytovat také vhodná komunikační rozhraní. Na výrobní lince s několika stanicemi pracujícími v posloupnosti může přenos receptury produktu z centrálního řadiče eliminovat opakované zadávání dat a pomoci udržet konzistentní nastavení mezi jednotlivými stanicemi. To může být obzvláště užitečné, když se tentýž výrobek vyrábí současně na několika linkách.
Za zvážení stojí také to, jak snadno lze stroj přizpůsobit budoucím změnám. Podávací systém skládačky MKH-4 lze oddělit za jednu sekundu, což umožňuje změny uspořádání podávání bez úprav hlavního tělesa stroje. Tento typ konstrukce může zjednodušit budoucí úpravy linky a snížit práci potřebnou k přizpůsobení stroje.
Jak lze minimalizovat prostoje při instalaci?
Prostoje při instalaci závisí spíše na rozsahu úpravy linky než jen na velikosti stroje, takže neexistuje standardní doba trvání. Co lze ovlivnit, je způsob přípravy a posloupnost instalačních prací. Čím více příprav lze dokončit, zatímco je linka stále v provozu, tím kratší bude pravděpodobně potřebné okno odstávky.
Elektrická příprava, úpravy dopravníků mimo aktivní instalační oblast a testování stroje bez produktu by měly být dokončeny před odstávkou, kdykoli je to možné, aby se snížilo množství práce nutné během dostupných prostojů.
| Rozhraní | Co je třeba zkontrolovat? | Možný problém, pokud se přehlédne |
| Výška dopravníku | Kompatibilita s okolními stanicemi | Dopravníky může být během instalace nutné upravit |
| Podávací rychlost | Skutečný výkon předchozí stanice | Stroj může pracovat pod svou dostupnou kapacitou |
| Prostor a přístup | Prostor pro servis a čištění | Údržba může být obtížnější a časově náročnější |
| Ovládací rozhraní | Zastavení, hlášení poruch a přenos receptury | Obsluha může potřebovat ovládat dva řídicí systémy odděleně |
| Přístupová cesta ke stroji | Šířky otvorů a výška stropu | Dodání může být zpožděno nebo může vyžadovat nestandardní manipulační opatření |
Jakou roli hraje konstrukční návrh při integraci linky?
Integrace balicího stroje do stávající linky je situace, kdy standardní katalogové řešení nemusí být dostačující. IMPAC zajišťuje návrh, výrobu i kompletní integraci výrobních linek, takže posouzení začíná zmapováním celé linky, nikoli zaměřením na jeden stroj. Tento přístup umožňuje přizpůsobit rozhraní stroje stávajícím podmínkám závodu, místo aby bylo nutné přestavovat výrobní prostor podle stroje.
Měření by měla být také zdokumentována, a nemělo by se spoléhat pouze na paměť nebo fotografie. Jednoduchý nákres zobrazující uspořádání linky, výšky, vzdálenosti a směr toku produktu může zkrátit proces posouzení a umožnit dodavateli vyhodnotit proveditelnost ještě před návštěvou pracoviště. Pokud se linka v průběhu času změnila, starší výkresy již nemusí odrážet aktuální uspořádání, takže je nutné nové zaměření na místě.
Co je třeba zvážit při integraci kompletní balicí linky?
Při integraci více strojů se zvyšuje také počet rozhraní a požadavků na koordinaci. Plně automatizovaná balicí linka může přepravovat výrobky přes více balicích etap bez ruční manipulace mezi jednotlivými etapami. To znamená, že každá etapa závisí na výkonu předchozí etapy. Nerovnoměrné podávání může způsobit zastavení kartonovacího stroje, zatímco nepravidelný tok výrobků do sleevingového vazače může ovlivnit konzistenci balicího procesu.
Kompletní linka také vyžaduje rozhodnutí o tom, kde jsou potřeba vyrovnávací zásobníky. Mezioperační buffer mezi stanicemi může absorbovat krátkodobé výkyvy a pomáhat strojům pracovat plynuleji, ale zároveň vyžaduje prostor a přidává další bod do toku materiálu. Posouzení linky by mělo určit, kde je buffer nezbytný a kde jej lze vynechat, na základě očekávané variability v každé etapě.
Stroj přidávaný do stávající linky je proto třeba posoudit jak z hlediska požadavků na výrobek, tak z hlediska kompatibility s linkou. Tyto dva aspekty mohou vést k různým volbám stroje. Pokud se posuzují odděleně, mohou se problémy s kompatibilitou projevit až při instalaci.
Je rovněž důležité předem stanovit, který dodavatel odpovídá za jednotlivé části rozhraní. Připojení nového stroje ke stávajícímu zařízení může zahrnovat dva dodavatele. Bez jasného vymezení technické odpovědnosti si mohou strany předávat problémy mezi sebou v době, kdy je linka mimo provoz. Jasné zdokumentování těchto odpovědností ve specifikaci může pomoci předejít zpožděním při instalaci a uvedení do provozu.
Shrnutí
Úspěšná integrace balicího stroje závisí nejen na specifikacích stroje, ale také na tom, jak dobře zapadá do stávajících rozhraní linky. Výška dopravníku, rychlost podávání, dostupný prostor pro přístup a řídicí rozhraní patří mezi klíčové faktory, které ovlivňují složitost instalace.
Kontaktujte inženýrský tým IMPAC a domluvte si průzkum linky a posouzení rozhraní před dokončením specifikací stroje.