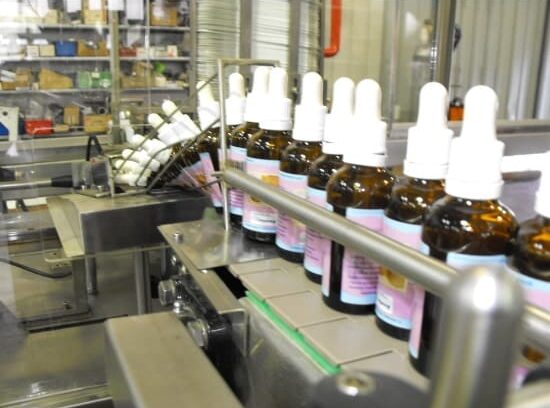
Η αγορά ενός νέου μηχανήματος για μια υπάρχουσα γραμμή παραγωγής διαφέρει θεμελιωδώς από την κατασκευή μιας νέας γραμμής. Η υπάρχουσα γραμμή καθορίζει απαιτήσεις όπως τα ύψη των μεταφορικών ταινιών, τους ρυθμούς παραγωγής, τις αποστάσεις και τα interfaces ελέγχου, και το νέο μηχάνημα πρέπει να ενσωματωθεί σε αυτά, διατηρώντας παράλληλα τον χρόνο διακοπής της παραγωγής στο ελάχιστο. Μια μηχανή συσκευασίας μπορεί να είναι κατάλληλη για το προϊόν και παρ’ όλα αυτά να δημιουργήσει στενωπό, εάν τα interfaces της με την υπάρχουσα γραμμή δεν αξιολογηθούν εκ των προτέρων. Το παρόν άρθρο επικεντρώνεται στους πρακτικούς ελέγχους που πρέπει να πραγματοποιηθούν πριν από την παραγγελία του μηχανήματος, αντί να βασίζεται μόνο στις προδιαγραφές του καταλόγου.
Τι Πρέπει να Ελεγχθεί επί Τόπου Πριν από την Παραγγελία;
Η αξιολόγηση του χώρου θα πρέπει να ολοκληρωθεί πριν οριστικοποιηθεί η προδιαγραφή του μηχανήματος. Αυτές οι λεπτομέρειες είναι εύκολο να παραβλεφθούν, αλλά οποιαδήποτε από αυτές μπορεί να επηρεάσει τη προτεινόμενη λύση και το κόστος της.
- Το ύψος του μεταφορέα στην τροφοδοσία και στην έξοδο του μηχανήματος, σε σύγκριση με το ύψος των γειτονικών σταθμών
- Ο διαθέσιμος χώρος στο δάπεδο, συμπεριλαμβανομένης επαρκούς πρόσβασης για συντήρηση, καθαρισμό και κίνηση γύρω από το μηχάνημα
- Η διαδρομή για τη μεταφορά του μηχανήματος μέσα στο εργοστάσιο, συμπεριλαμβανομένων των πλάτων θυρών και ανοιγμάτων, του ύψους οροφής και των διαθέσιμων σημείων ανύψωσης
- Η διαθέσιμη υποδομή του χώρου, συμπεριλαμβανομένης της ηλεκτρικής ισχύος, του πεπιεσμένου αέρα και της αποστράγγισης όπου απαιτείται
- Η κατεύθυνση ροής του προϊόντος, ώστε να διασφαλιστεί ότι το μηχάνημα δεν θα απαιτεί την αντιστροφή της ροής του προϊόντος
Είναι επίσης σημαντικό να χαρτογραφηθεί η κίνηση των χειριστών γύρω από την υπάρχουσα γραμμή. Ένα μηχάνημα που εγκαθίσταται σε περιοχή που χρησιμοποιείται για καρότσια ή για κίνηση χειριστών μπορεί να δημιουργήσει λειτουργικό πρόβλημα που δεν είναι προφανές από το σχέδιο διάταξης. Ο σχεδιασμός της διάταξης θα πρέπει, επομένως, να αποτελεί μέρος της αρχικής αξιολόγησης και όχι κάτι που αντιμετωπίζεται εκ των υστέρων.
Πώς πρέπει να ευθυγραμμιστεί η παροχή της νέας μηχανής με την υπάρχουσα γραμμή;
Η συνολική απόδοση της γραμμής περιορίζεται από το πιο αργό στάδιό της. Η εγκατάσταση μιας ταχύτερης μηχανής μετά από έναν πιο αργό σταθμό δεν θα αυξήσει κατ’ ανάγκην την απόδοση. Αντίθετα, η νέα μηχανή ενδέχεται να παραμένει αδρανής ενώ περιμένει προϊόντα από τον προηγούμενο σταθμό. Επομένως, το πρώτο ερώτημα θα πρέπει να είναι πόσο προϊόν μπορεί πραγματικά να τροφοδοτήσει η υπάρχουσα γραμμή, και όχι ποια είναι η μέγιστη ταχύτητα της νέας μηχανής.”,”1″:”Η νέα μηχανή θα πρέπει επομένως να αξιολογείται με βάση τον πραγματικό ρυθμό τροφοδοσίας και όχι με βάση την ονομαστική της ταχύτητα σύμφωνα με τον κατάλογο. Κατά την αξιολόγηση μιας υπάρχουσας παραγωγικής γραμμής, το σχετικό μέγεθος δεν είναι ο μέγιστος ρυθμός της προηγούμενης μηχανής, αλλά ο ρυθμός που πραγματικά αποδίδει κατά τη συνήθη λειτουργία, συμπεριλαμβανομένων των σύντομων στάσεων και των επιβραδύνσεων. Η διαφορά μεταξύ των δύο μπορεί να είναι σημαντική.”,”2″:”Στην πράξη, μια μικρή διαφορά στους ρυθμούς μπορεί συχνά να αντιμετωπιστεί με έναν ενδιάμεσο μεταφορικό ρυθμιστικό αποθηκευτικό χώρο, ο οποίος απορροφά τις βραχυπρόθεσμες διακυμάνσεις και βοηθά τη μηχανή να λειτουργεί συνεχώς. Μεγαλύτερα κενά απαιτούν διαφορετική λύση, όπως αναβάθμιση του πιο αργού σταθμού ή επιλογή ενός μοντέλου που ταιριάζει με τον υπάρχοντα ρυθμό. Η μηχανή δεματοποίησης θηκών MP-50 μπορεί να λειτουργεί έως και με 120 θήκες ανά λεπτό, αλλά αυτή η δυνατότητα είναι σχετική μόνο εφόσον ο προηγούμενος σταθμός τροφοδοσίας μπορεί να παρέχει προϊόν με αντίστοιχο ρυθμό.”,”3″:”Πώς ενσωματώνεται η νέα μηχανή στο υπάρχον σύστημα ελέγχου;”,”4″:”Μια αυτόνομη μηχανή μπορεί να λειτουργεί μέσω του δικού της πίνακα ελέγχου. Μια μηχανή ενσωματωμένη σε παραγωγική γραμμή χρειάζεται να επικοινωνεί με τον υπόλοιπο εξοπλισμό. Ενδέχεται να χρειάζεται να σταματά όταν ο κατάντη σταθμός μπλοκάρει, να αναφέρει βλάβες στο υπάρχον σύστημα ελέγχου και, σε ορισμένες διαμορφώσεις, να λαμβάνει συνταγές προϊόντων από κεντρικό ελεγκτή αντί να απαιτείται από τον χειριστή να τις εισάγει χειροκίνητα. Το απαιτούμενο επίπεδο ενσωμάτωσης διαφέρει μεταξύ εγκαταστάσεων, επομένως θα πρέπει να καθορίζεται στις προδιαγραφές και όχι να αφήνεται στο στάδιο της εγκατάστασης.
The new machine should therefore be evaluated against the actual feed rate rather than its catalog-rated speed. When assessing an existing production line, the relevant figure is not the maximum rate of the preceding machine, but the rate it actually delivers during routine operation, including short stops and slowdowns. The difference between the two can be significant.
In practice, a small difference in rates can often be managed with an intermediate conveyor buffer, which absorbs short-term fluctuations and helps the machine operate continuously. Larger gaps require a different solution, such as upgrading the slower station or choosing a model that matches the existing rate. The MP-50 sleeve binder can operate at up to 120 sleeves per minute, but that capacity is relevant only if the preceding loading station can supply product at a comparable rate.
How Is the New Machine Integrated with the Existing Control System?
A stand-alone machine can operate through its own control panel. A machine integrated into a production line needs to communicate with the other equipment. It may need to stop when the downstream station is blocked, report faults to the existing control system, and, in some configurations, receive product recipes from a central controller instead of requiring the operator to enter them manually. The required level of integration varies between facilities, so it should be defined in the specification rather than left to the installation stage.
Τα μηχανήματα που σχεδιάζονται για ενσωμάτωση σε γραμμή πρέπει να παρέχουν κατάλληλες διεπαφές επικοινωνίας, πέρα από τους τοπικούς πίνακες ελέγχου τους. Σε μια γραμμή παραγωγής με πολλούς σταθμούς που λειτουργούν διαδοχικά, η μεταφορά της συνταγής προϊόντος από έναν κεντρικό ελεγκτή μπορεί να εξαλείψει την επαναλαμβανόμενη εισαγωγή δεδομένων και να βοηθήσει στη διατήρηση σταθερών ρυθμίσεων μεταξύ των σταθμών. Αυτό μπορεί να είναι ιδιαίτερα χρήσιμο όταν το ίδιο προϊόν παράγεται ταυτόχρονα σε πολλές γραμμές.
Αξίζει επίσης να εξεταστεί πόσο εύκολα μπορεί το μηχάνημα να προσαρμοστεί σε μελλοντικές αλλαγές. Το σύστημα τροφοδοσίας του χαρτοκιβωτιοποιητή MKH-4 μπορεί να αποσπαστεί σε ένα δευτερόλεπτο, επιτρέποντας αλλαγές στη διάταξη τροφοδοσίας χωρίς τροποποίηση του κύριου σώματος του μηχανήματος. Αυτός ο τύπος σχεδίασης μπορεί να απλοποιήσει μελλοντικές τροποποιήσεις της γραμμής και να μειώσει την εργασία που απαιτείται για την προσαρμογή του μηχανήματος.
Πώς μπορεί να ελαχιστοποιηθεί ο χρόνος διακοπής κατά την εγκατάσταση;
Ο χρόνος διακοπής κατά την εγκατάσταση εξαρτάται από το εύρος της τροποποίησης της γραμμής και όχι απλώς από το μέγεθος του μηχανήματος, επομένως δεν υπάρχει τυπική διάρκεια. Αυτό που μπορεί να ελεγχθεί είναι ο τρόπος με τον οποίο προετοιμάζεται και αλληλουχίζεται η εργασία εγκατάστασης. Όσο περισσότερη προετοιμασία μπορεί να ολοκληρωθεί όσο η γραμμή εξακολουθεί να λειτουργεί, τόσο μικρότερο είναι πιθανό να είναι το απαιτούμενο παράθυρο διακοπής.
Η ηλεκτρική προετοιμασία, οι ρυθμίσεις των μεταφορικών ταινιών εκτός της ενεργής περιοχής εγκατάστασης και η δοκιμή του μηχανήματος χωρίς προϊόν θα πρέπει, όπου είναι δυνατόν, να ολοκληρώνονται πριν από τη διακοπή, μειώνοντας την ποσότητα εργασίας που απαιτείται κατά τον διαθέσιμο χρόνο διακοπής.
| Σημείο διεπαφής | Τι πρέπει να ελεγχθεί; | Πιθανό πρόβλημα αν παραλειφθεί |
| Ύψος μεταφορικής ταινίας | Συμβατότητα με γειτονικούς σταθμούς | Οι μεταφορικές ταινίες ενδέχεται να χρειαστούν τροποποίηση κατά την εγκατάσταση |
| Ρυθμός τροφοδοσίας | Πραγματική απόδοση του προηγούμενου σταθμού | Το μηχάνημα ενδέχεται να λειτουργεί κάτω από τη διαθέσιμη χωρητικότητά του |
| Χώρος και πρόσβαση | Χώρος για σέρβις και καθαρισμό | Η συντήρηση μπορεί να γίνει πιο δύσκολη και χρονοβόρα |
| Διεπαφή ελέγχου | Διακοπή, αναφορά βλαβών και μεταφορά συνταγής | Ο χειριστής ενδέχεται να χρειάζεται να χειρίζεται δύο συστήματα ελέγχου ξεχωριστά |
| Διαδρομή πρόσβασης στο μηχάνημα | Πλάτη ανοίγματος και ύψος οροφής | Η παράδοση ενδέχεται να καθυστερήσει ή να απαιτήσει μη τυπικές ρυθμίσεις ανύψωσης |
Τι ρόλο παίζει ο σχεδιασμός μηχανικού στην ενσωμάτωση της γραμμής;
Η ενσωμάτωση μιας μηχανής συσκευασίας σε μια υπάρχουσα γραμμή είναι ένα σημείο όπου μια τυπική λύση καταλόγου ενδέχεται να μην επαρκεί. Η IMPAC αναλαμβάνει τον σχεδιασμό, την κατασκευή και την πλήρη ενσωμάτωση των παραγωγικών γραμμών, επομένως η αξιολόγηση ξεκινά με την αποτύπωση ολόκληρης της γραμμής αντί να εστιάζει σε μία μόνο μηχανή. Αυτή η προσέγγιση επιτρέπει την προσαρμογή των διεπαφών της μηχανής στις υπάρχουσες συνθήκες του εργοστασίου, αντί να απαιτείται ο επανασχεδιασμός του χώρου παραγωγής γύρω από τη μηχανή.
Οι μετρήσεις θα πρέπει επίσης να τεκμηριώνονται αντί να βασίζονται μόνο στη μνήμη ή σε φωτογραφίες. Ένα απλό σχέδιο που δείχνει τη διάταξη της γραμμής, τα ύψη, τις αποστάσεις και την κατεύθυνση ροής του προϊόντος μπορεί να συντομεύσει τη διαδικασία αξιολόγησης και να επιτρέψει στον προμηθευτή να εκτιμήσει τη σκοπιμότητα πριν από την επίσκεψη στον χώρο. Εάν η γραμμή έχει αλλάξει με την πάροδο του χρόνου, τα παλαιότερα σχέδια ενδέχεται να μην αντικατοπτρίζουν πλέον την τρέχουσα διάταξη, καθιστώντας αναγκαία μια νέα επιτόπια μέτρηση.
Τι πρέπει να λαμβάνεται υπόψη κατά την ενσωμάτωση μιας ολοκληρωμένης γραμμής συσκευασίας;
Όταν μια ενσωμάτωση περιλαμβάνει πολλαπλές μηχανές, αυξάνεται επίσης ο αριθμός των σημείων διεπαφής και οι απαιτήσεις συντονισμού. Μια πλήρως αυτοματοποιημένη γραμμή συσκευασίας μπορεί να μεταφέρει τα προϊόντα μέσω πολλαπλών σταδίων συσκευασίας χωρίς χειροκίνητη διακίνηση μεταξύ των σταδίων. Αυτό σημαίνει ότι κάθε στάδιο εξαρτάται από την απόδοση του προηγούμενου σταδίου. Η μη σταθερή τροφοδοσία μπορεί να προκαλέσει διακοπή σε μια μηχανή τοποθέτησης προϊόντων σε χαρτοκιβώτια, ενώ η ανομοιόμορφη ροή προϊόντος προς μια μηχανή δέσμευσης με sleeve μπορεί να επηρεάσει τη συνέπεια της διαδικασίας συσκευασίας.
Μια ολοκληρωμένη γραμμή απαιτεί επίσης αποφάσεις σχετικά με το πού χρειάζονται ενδιάμεσοι συσσωρευτές. Ένας ενδιάμεσος συσσωρευτής μεταξύ σταθμών μπορεί να απορροφήσει βραχυπρόθεσμες διακυμάνσεις και να βοηθήσει τις μηχανές να λειτουργούν πιο συνεχώς, αλλά απαιτεί επίσης χώρο και προσθέτει ένα ακόμη σημείο στη ροή υλικού. Η αξιολόγηση της γραμμής θα πρέπει να καθορίζει πού απαιτείται συσσωρευτής και πού μπορεί να παραλειφθεί, με βάση την αναμενόμενη μεταβλητότητα σε κάθε στάδιο.
Ένα μηχάνημα που προστίθεται σε μια υπάρχουσα γραμμή πρέπει επομένως να αξιολογείται τόσο ως προς τις απαιτήσεις του προϊόντος όσο και ως προς τη συμβατότητα με τη γραμμή. Αυτές οι δύο παράμετροι μπορούν να οδηγήσουν σε διαφορετικές επιλογές μηχανήματος. Εάν εξετάζονται ξεχωριστά, τα ζητήματα συμβατότητας ενδέχεται να μην γίνουν εμφανή μέχρι την εγκατάσταση.
Είναι επίσης σημαντικό να οριστεί εκ των προτέρων ποιος προμηθευτής είναι υπεύθυνος για κάθε μέρος της διασύνδεσης. Η σύνδεση ενός νέου μηχανήματος με τον υπάρχοντα εξοπλισμό μπορεί να περιλαμβάνει δύο προμηθευτές. Χωρίς σαφή κατανομή της τεχνικής ευθύνης, τα ζητήματα μπορεί να μεταφέρονται μεταξύ των μερών ενώ η γραμμή βρίσκεται εκτός λειτουργίας. Η σαφής τεκμηρίωση αυτών των ευθυνών στις προδιαγραφές μπορεί να βοηθήσει στην αποφυγή καθυστερήσεων κατά την εγκατάσταση και τη θέση σε λειτουργία.
Σύνοψη
Η επιτυχής ενσωμάτωση μιας μηχανής συσκευασίας εξαρτάται όχι μόνο από τις προδιαγραφές του μηχανήματος, αλλά και από το πόσο καλά ταιριάζει στις υπάρχουσες διασυνδέσεις της γραμμής. Το ύψος του μεταφορικού ιμάντα, ο ρυθμός τροφοδοσίας, ο διαθέσιμος χώρος πρόσβασης και οι διεπαφές ελέγχου συγκαταλέγονται στους βασικούς παράγοντες που επηρεάζουν την πολυπλοκότητα μιας εγκατάστασης.
Επικοινωνήστε με την ομάδα μηχανικών της IMPAC για να κανονίσετε μια επιθεώρηση της γραμμής και αξιολόγηση των διασυνδέσεων πριν οριστικοποιήσετε τις προδιαγραφές του μηχανήματος.