Покупка новой машины для уже существующей производственной линии принципиально отличается от строительства новой линии. Существующая линия задает такие требования, как высота конвейеров, производительность, расстояния и интерфейсы управления, и новая машина должна быть интегрирована с ними при минимальной остановке производства. Упаковочная машина может подходить для продукта и при этом создавать узкое место, если ее интерфейсы с существующей линией не были заранее оценены. Эта статья посвящена практическим проверкам, которые следует выполнить до заказа машины, а не только полагаться на каталожные характеристики.
Что следует проверить на объекте перед заказом?
Обследование объекта следует завершить до окончательного определения спецификации машины. Эти детали легко упустить из виду, однако любая из них может повлиять на предлагаемое решение и его стоимость.
- Высота конвейера на подаче и на выгрузке машины по сравнению с высотой соседних участков
- Доступная площадь пола, включая достаточный доступ для обслуживания, очистки и перемещения вокруг машины
- Путь перемещения машины на завод, включая ширину дверей и проемов, высоту потолка и доступные точки подъема
- Доступная инженерная инфраструктура на площадке, включая электропитание, сжатый воздух и, при необходимости, дренаж
- Направление потока продукта, чтобы убедиться, что машине не потребуется реверсирование потока продукта
Также важно определить схему перемещения операторов вокруг существующей линии. Машина, установленная в зоне, используемой для тележек или перемещения операторов, может создать эксплуатационную проблему, которая неочевидна по плану компоновки. Поэтому планирование компоновки должно быть частью первоначального обследования, а не вопросом, который решается позже.
Как следует согласовать производительность новой машины с существующей линией?
Общая производительность линии ограничена ее самым медленным этапом. Установка более быстрой машины после более медленной станции не обязательно увеличит производительность. Вместо этого новая машина может простаивать, ожидая поступления продукции с предыдущей станции. Поэтому первым вопросом должно быть не максимальное быстродействие новой машины, а то, какой объем продукции существующая линия действительно может подавать.
Поэтому новую машину следует оценивать по фактической скорости подачи, а не по ее паспортной скорости. При оценке существующей производственной линии важен не максимальный темп предыдущей машины, а тот темп, который она фактически обеспечивает в обычной эксплуатации, включая короткие остановки и замедления. Разница между этими значениями может быть существенной.
На практике небольшую разницу в скоростях часто можно компенсировать промежуточным накопительным конвейером, который сглаживает кратковременные колебания и помогает машине работать непрерывно. Более значительные расхождения требуют иного решения, например модернизации более медленной станции или выбора модели, соответствующей существующей скорости. Сборщик рукавных упаковок MP-50 может работать со скоростью до 120 рукавов в минуту, но эта производительность имеет значение только в том случае, если предыдущая загрузочная станция способна подавать продукцию с сопоставимой скоростью.
Как новая машина интегрируется в существующую систему управления?
Автономная машина может работать через собственную панель управления. Машина, интегрированная в производственную линию, должна обмениваться данными с другим оборудованием. Ей может потребоваться останавливаться, если downstream-станция заблокирована, передавать сообщения о неисправностях в существующую систему управления, а в некоторых конфигурациях — получать рецептуры продукции от центрального контроллера вместо того, чтобы оператор вводил их вручную. Требуемый уровень интеграции различается в зависимости от предприятия, поэтому его следует определять в спецификации, а не оставлять на этап монтажа.
Машины, предназначенные для интеграции в линию, должны обеспечивать соответствующие интерфейсы связи в дополнение к своим локальным панелям управления. На производственной линии с несколькими станциями, работающими последовательно, передача рецепта продукта с центрального контроллера может исключить повторный ввод данных и помочь поддерживать единообразие настроек между станциями. Это особенно полезно, когда один и тот же продукт производится одновременно на нескольких линиях.
Также стоит учитывать, насколько легко машину можно адаптировать к будущим изменениям. Система подачи картонатора MKH-4 может быть отсоединена за одну секунду, что позволяет изменять схему подачи без модификации основного корпуса машины. Такой тип конструкции может упростить будущие изменения линии и сократить объем работ, необходимых для адаптации машины.
Как можно минимизировать простой при монтаже?
Простой при монтаже зависит от объема изменений линии, а не просто от размера машины, поэтому стандартной продолжительности не существует. Контролировать можно то, как подготовлены и выстроены по порядку монтажные работы. Чем больше подготовительных операций удается выполнить, пока линия еще работает, тем короче, как правило, требуемое окно простоя.
Электрическая подготовка, регулировка конвейеров вне активной зоны монтажа и испытания машины без продукта должны по возможности быть выполнены до остановки, что сокращает объем работ, необходимых в доступное время простоя.
| Точка интерфейса | Что необходимо проверить? | Потенциальная проблема, если это упустить |
| Высота конвейера | Совместимость с соседними станциями | Во время монтажа может потребоваться доработка конвейеров |
| Скорость подачи | Фактическая производительность предыдущей станции | Машина может работать ниже своей доступной производительности |
| Зона и доступ | Пространство для обслуживания и очистки | Техническое обслуживание может стать более сложным и трудоемким |
| Интерфейс управления | Остановка, сообщение о неисправностях и передача рецепта | Оператору может потребоваться отдельно управлять двумя системами управления |
| Маршрут доступа к машине | Монтажные ширины и высота потолка | Доставка может быть задержана или может потребоваться нестандартная схема подъёма |
Какую роль играет инженерное проектирование при интеграции линии?
Интеграция упаковочной машины в существующую линию — это тот случай, когда стандартное каталожное решение может оказаться недостаточным. IMPAC выполняет проектирование, изготовление и полную интеграцию производственных линий, поэтому оценка начинается с анализа всей линии, а не только одной машины. Такой подход позволяет адаптировать интерфейсы машины к существующим условиям на предприятии, вместо того чтобы требовать перепроектирования производственной зоны вокруг машины.
Измерения также следует документировать, а не полагаться только на память или фотографии. Простая схема, показывающая компоновку линии, высоты, расстояния и направление потока продукции, может сократить процесс оценки и позволить поставщику определить реализуемость ещё до выезда на объект. Если линия со временем изменилась, старые чертежи могут уже не отражать текущую компоновку, и тогда потребуется новое измерение на месте.
Что следует учитывать при интеграции полной упаковочной линии?
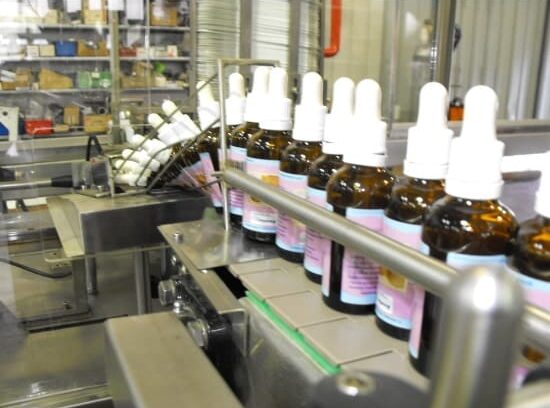
Когда интеграция включает несколько машин, возрастает также количество точек сопряжения и требований к координации. Полностью автоматизированная упаковочная линия может перемещать продукцию через несколько этапов упаковки без ручной обработки между ними. Это означает, что каждый этап зависит от работы предыдущего. Нестабильная подача может привести к остановке картонатора, а неравномерный поток продукта на обандероливающую машину может повлиять на стабильность процесса упаковки.
Полная линия также требует решений о том, где необходимы буферные накопители. Промежуточный буфер между станциями может сглаживать кратковременные колебания и помогать машинам работать более непрерывно, но он также требует пространства и добавляет ещё одну точку в материальный поток. При оценке линии следует определить, где буфер необходим, а где от него можно отказаться, исходя из ожидаемой вариативности на каждом этапе.
Машина, добавляемая к существующей линии, поэтому должна оцениваться как с точки зрения требований к продукту, так и с точки зрения совместимости с линией. Эти два фактора могут привести к выбору разных машин. Если рассматривать их отдельно, проблемы совместимости могут стать очевидными только на этапе монтажа.
Также важно заранее определить, какой поставщик отвечает за каждую часть интерфейса. Подключение новой машины к существующему оборудованию может подразумевать участие двух поставщиков. Без четкого разграничения технической ответственности проблемы могут переходить от одной стороны к другой в то время, когда линия простаивает. Четкая фиксация этих обязанностей в спецификации может помочь избежать задержек при монтаже и пусконаладке.
Резюме
Успешная интеграция упаковочной машины зависит не только от ее технических характеристик, но и от того, насколько хорошо она вписывается в существующие интерфейсы линии. Высота конвейера, скорость подачи, доступное пространство для обслуживания и интерфейсы управления — одни из ключевых факторов, влияющих на сложность монтажа.
Свяжитесь с инженерной командой IMPACчтобы организовать обследование линии и оценку интерфейсов до окончательного утверждения спецификации машины.