Plnicí stroj není tím, co proudí do nádoby, je vytlačován. Tento rozdíl mění téměř každý prvek na plnicí stanici: způsob plnění, průměr trysky, rychlost výdeje a to, co se děje ve chvíli, kdy se materiál zastaví. Plnicí stroje navržené pro řídké a snadno tekoucí kapaliny vytvářejí nestejnoměrné dávky, kapání u hrdla a nejasně definované doby cyklu. Správný návrh začíná chováním materiálu, nikoli požadovanou rychlostí.
Proč viskozita mění mechanismus plnění?
Řídký materiál přichází do plnicí stanice vlastní tíhou a sám se rozlévá do nádoby. Viskózní materiál vyžaduje tlak a pohybuje se ještě chvíli i poté, co se mechanismus zastaví. Tyto dva jevy vytvářejí dva známé problémy při plnění viskózních produktů: dávku, která není přesná na konci, a materiál, který zůstává viset v otvoru a odkapává na stěnu nádoby nebo na dopravník.
Plnicí zařízení pro viskózní produkty se proto volí podle chování materiálu na konci cyklu, nikoli pouze podle objemu dávky.
Navíc viskozita není stálá veličina. Tentýž produkt se chová v různých teplotách odlišně, a proto může potrubí, které v létě pracuje dobře, v zimě způsobovat odchylky. U plnicích zařízení pro viskózní produkty je důležité popsat nejen viskozitu, ale i rozsah, ve kterém se skutečně v provozu vyskytuje.
Jaký mechanismus je vhodný pro pasty a viskózní materiály?
Objemové plnění s pístem je nejběžnější řešení pro kapaliny a pasty, protože vytlačuje pevný objem v každém cyklu a nespoléhá na volný průtok. Vedle toho konstrukce stroje určuje, kolik stanic lze přidat kolem plnicí stanice, a to mění, jaké následné operace, jako je uzavírání, utěsnění nebo lepení etikety na produkt, který nesmí být bezprostředně po plnění pohnut.
▪ Tlačný mechanismus namísto spoléhání na proudění vlastní tíhou
▪ Přizpůsobení průměru otvoru a rychlosti výdeje reálné viskozitě
▪ Řízení zastavení průtoku, aby se zabránilo tažení vláken materiálu
▪ Návrh plnicí stanice pro čištění a mytí mezi produkty
▪ Rozsah teplot, v nichž výrobek funguje
Plnicí stroje na plasty se od sebe liší také počtem pracovních stanic, které lze umístit kolem plnicí stanice nebo podél dopravníku. U kompaktního výrobku nemusí být operace po plnění proveditelná ihned, a proto plnicí linka, která umožňuje zvětšit rozteč mezi stanicemi, představuje lepší řešení než stísněné uspořádání. To platí zejména tehdy, když je vyžadováno dávkování nebo nalepení štítku na obal, který se ještě pohybuje.
Ve skutečnosti je u sestavy obvykle věnována nejmenší pozornost čištění. Výrobek zůstává na stěnách po ukončení série a doba mezi jednotlivými omytími může spotřebovat značnou část směny. Stroj navržený pro demontáž a opětovnou montáž vrací tuto dobu zpět do výroby.
Jak nádoba ovlivňuje řešení?
Plnicí stroje na plasty jsou navrženy kolem nádoby, nikoli naopak. Plnicí stroj vhodný pro malý kanystr nemusí být nutně vhodný pro sud, a to nejen kvůli objemu: hmotnost plné nádoby, způsob jejího uchopení během plnění a vzdálenost hrdla od dna se zcela mění. Plnicí linka určená pro zpracování dvou různých typů nádob vyžaduje předem rozhodnout, zda jde o jednu flexibilní stanici, nebo o dvě oddělené stanice.
Plnicí stroj pro malý kanystr a plnicí stroj pro velký sud představují dva odlišné technické problémy. U malé nádoby je výzvou přesné dávkování a zabránění rozstřiku materiálu na hrdlo, zatímco u velké nádoby přibývá vysoká plná hmotnost, delší doba plnění a otázka stability nádoby během procesu. Odtud plyne, že se jinak měří i výkon: počet naplněných nádob za hodinu u malého kanystru a doba cyklu na jednu nádobu u velkých objemů.
Typ nádoby | Hlavní výzva | Co se posuzuje při specifikaci |
Kanystr a sudy | Přesné dávkování a prevence zbytků v uzávěru | Točivý moment uzávěru a rychlost uvolnění |
Široké trychtýře pro plnění | Rovnoměrné rozložení a vzhled produktu v trychtýři | Umístění lahve a výška plnění |
Plnění | Plná hmotnost a doba recyklace | Stabilita zásobníku a zavírací stanice |
Velké zásobníky a kontejnery | Doba plnění a vyprazdňování z kužele | Počet pracovních stanic podél dopravníku |
Šroubovací a uzavírací hlavy | Malý výkyv a čisté plnění | Čištění oblasti těsnění |
Co Impac v této oblasti nabízí?
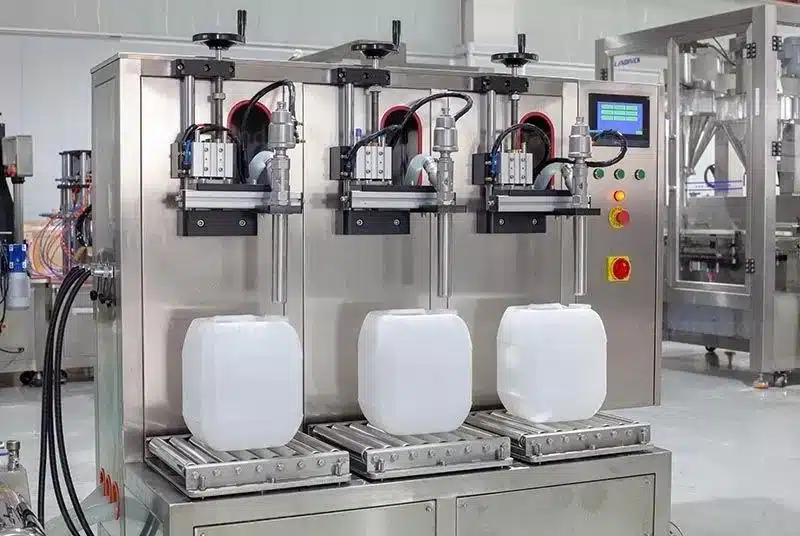
Impac navrhuje linku kolem chování výrobku, nikoli kolem existujícího modelu, a to je obzvlášť patrné u maziv. Automatická plnicí, dávkovací a uzavírací linka na kanystry a nádoby je navržena v lineární konstrukci, která umožňuje přidávat pracovní stanice podle požadavku, zpracovává řadu od řídkých kapalin až po pasty v různých viskozitách a dosahuje 5 000 až 25 000 nádob za směnu. Mezi její aplikace patří mletí, pasty, čokoláda, olej, palivové přísady a chemikálie.
Současně plnicí stroj pro kapaliny v lahvích kombinuje rotační konstrukci s lineárním dopravníkem a je vhodný pro řídké kapaliny, pěny a lepkavé materiály. Tato kombinace umožňuje umístit pracovní stanice jak kolem karuselu, tak podél dopravníku, což je nutné, když výrobek vyžaduje další operace ihned po naplnění.
Co se děje před plnicí stanicí?
U výrobků pro plnění do kanystrů je část problémů, které se projeví na plnicí stanici, způsobena již před ní. Skladovací nádoba, v níž se materiál ochlazuje, nemusí být homogenní, přívodní čerpadlo s proměnlivým tlakem nebo příliš dlouhá přívodní linka mění chování výrobku v okamžiku, kdy dorazí k trysce. Proto při specifikaci plnicích strojů pro kanystry se sleduje celý tok materiálu od nádoby až k otvoru, a ne jen samotná plnicí stanice.
Kromě toho existují výrobky, které před plněním vyžadují míchání nebo řízený ohřev, aby byla zachována homogenita. V takových případech se přípravná stanice stává součástí linky a nikoli samostatným modulem, a je vhodné ji navrhovat společně se strojem. Když jsou příprava a plnění navrženy odděleně, rozdíl se projeví v odchylkách, které je obtížné zpětně přiřadit ke zdroji.
Jak se hodnotí výkon plnicí linky pro kanystry?
Výrobek pro kanystry plní do stejného otvoru více kapaliny nebo hustého materiálu, a proto rychlost plnění není samostatně daná, ale je výsledkem kombinace materiálu, otvoru a tlaku. Zvýšení rychlosti nad určitou mez vytváří pěnění, zadržování a prodloužení doby čištění, takže výkon klesá právě ve chvíli, kdy se snažíte jej zvýšit.
Praxi, plnicí stroje pro obaly jsou vybírány podle skutečného výkonu zařízení, nikoli podle maximální rychlosti. Výpočet zahrnuje dobu plnění, dobu výměny mezi produkty a dobu proplachu mezi nimi. Plnicí linka, která nahrazuje jednotlivý produkt dvakrát denně, poskytne zcela odlišný výkon než linka, která tento produkt vyrábí nepřetržitě, i když je zařízení stejné.
Souhrn
Plnicí stroje pro obalované produkty se vybírají podle skutečného chování materiálu v provozu: viskozity, rozsahu, ve kterém je stálá, typu obalu a doby čištění mezi produkty. Pohonný mechanismus, kontrola zastavení průtoku a návrh pro čištění jsou tři složky, které určují, zda linka poskytne jednotný výkon po celou směnu. Obraťte se na Impac s údaji o produktu, viskozitě a obalu a získejte specifikaci vhodného plnicího řešení.