Um material viscoso não flui para dentro do recipiente, ele é empurrado. Essa diferença altera quase todos os componentes na estação de enchimento: o método de alimentação, o diâmetro do tubo, a taxa de liberação e o que acontece no momento em que o material é interrompido. Máquinas de enchimento concebidas para líquidos finos e transferidas para uma massa espessa produzem lotes inconsistentes, fios que se formam na abertura e tempos de ciclo que se estendem sem uma explicação clara. Um projeto correto começa com o comportamento do material e não com a velocidade desejada.
Por que a viscosidade muda o mecanismo de enchimento?
O material fluido chega à estação de enchimento pela força da gravidade e se dispersa no próprio recipiente. Um material viscoso exige impulsão e continua a se mover por um instante mesmo depois de o mecanismo parar. Esses dois fenômenos criam os dois problemas conhecidos no enchimento de viscosos: uma porção que não é precisa na ponta e um material que permanece suspenso na abertura e goteja na parede do recipiente ou na esteira.
Por isso, uma máquina de enchimento para viscosos é selecionada conforme o comportamento do material na ponta, e não apenas com base no volume da porção.
Além disso, a viscosidade não é um valor fixo. O mesmo produto se comporta de forma diferente em temperaturas distintas; portanto, uma linha que funciona bem no verão pode gerar desvios no inverno. Na especificação de máquinas de enchimento para produtos viscosos, é importante descrever não apenas a viscosidade, mas também a faixa em que ela realmente está presente no processo.
Qual mecanismo é adequado para pastas e materiais viscosos?
O enchimento volumétrico do tipo pistão é a abordagem mais comum para líquidos e pastas, pois desloca um volume fixo em cada ciclo e não depende de fluxo livre. Além disso, o projeto da máquina define quantas estações podem ser adicionadas ao redor da estação de enchimento, e isso altera conforme exigido as operações posteriores, como desmontagem, tampagem ou aplicação de etiqueta em um produto que não pode ser movido imediatamente após o enchimento.
▪ Mecanismo de impulsão em vez de depender de fluxo por gravidade
▪ Adequação do diâmetro da abertura e da taxa de liberação à viscosidade real
▪ Controle da interrupção do fluxo para evitar fios de material
▪ Planejamento da estação de enchimento para limpeza e lavagem entre produtos
▪ A tolerância à temperatura à qual o produto chega ao local
Máquinas de enchimento para embutidos variam entre si também no número de estações de trabalho que podem ser posicionadas ao redor da estação de enchimento ou ao longo do transportador. Em um produto compacto, a operação após o enchimento às vezes não pode ser realizada imediatamente; por isso, uma linha de enchimento que permita adicionar espaço entre as estações oferece uma solução melhor do que um local apertado. Isso é especialmente verdade quando é necessário selar ou aplicar um rótulo em um recipiente que ainda está em movimento.
Na prática, o componente ao qual normalmente se dedica a menor atenção é a limpeza. Um produto para embutidos permanece nas paredes após o término da série, e o tempo de lavagem entre produtos pode consumir uma parte significativa do turno. Uma máquina projetada para desmontagem e remontagem convenientes reduz esse tempo de produção.
Como o recipiente afeta a solução?
Máquinas de enchimento para embutidos são projetadas em torno do recipiente, e não apenas em torno do material. Uma máquina de enchimento adequada para um pequeno becker não é necessariamente adequada para uma lata, e não apenas por causa do volume: o peso do recipiente cheio, a forma de sua fixação durante o enchimento e a distância do bico da base mudam completamente. Uma linha de enchimento que precisa atender a dois tipos de recipientes exige uma decisão prévia sobre se se trata de uma estação flexível ou de duas estações separadas.
Um produto para embutidos em um pequeno becker e um produto para embutidos em uma lata grande representam dois problemas de engenharia diferentes. Em um recipiente pequeno, o desafio é a precisão da dosagem e a prevenção de derramamento de material sobre a borda; em um recipiente grande, somam-se maior peso em cheio, maior tempo de enchimento e a questão da estabilidade do recipiente durante o processo. Portanto, o rendimento também é medido de forma diferente: número de recipientes por lote em um recipiente pequeno, e tempo de ciclo por recipiente individual em grandes volumes.
Tipo de recipiente | Principal desafio | O que é verificado na especificação |
Em beckeres e latas | Dosagem precisa e prevenção de resíduos na abertura | Torque de abertura e velocidade de liberação |
Bicos de abertura de grande largura | Distribuição uniforme e aparência do produto no bico | Posição da válvula e altura de enchimento |
Desvio | Peso total e comprimento de recirculação | Estabilidade do recipiente e da estação de fechamento |
Frascos e recipientes grandes | Tempo de enchimento e esvaziamento do bico | Número de estações de trabalho ao longo do percurso |
Bicos e mancais | Limpeza pequena e precisa | Limpeza da área de vedação |
O que a Impac oferece nessa área?
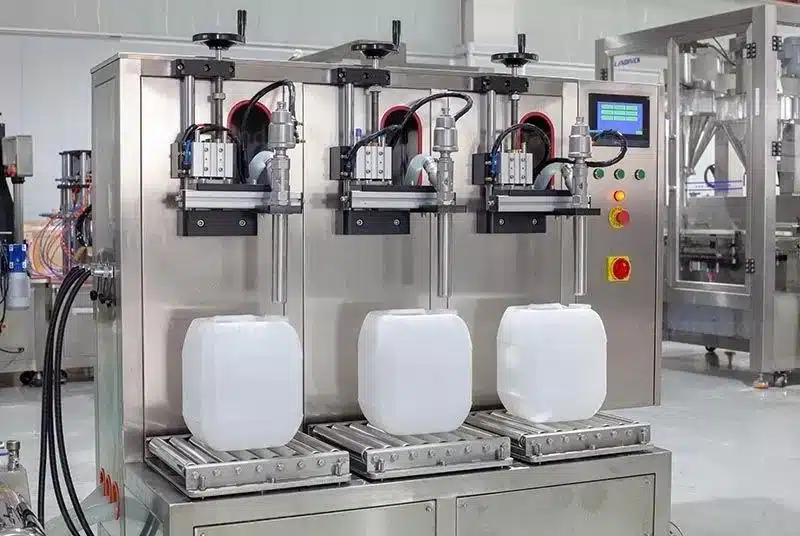
Impac projeta a linha em torno do comportamento do produto, e não em torno de um modelo existente, o que fica especialmente evidente em cárteres. A linha automática de enchimento, fecho e aplicação de tampas em jerrycans e recipientes foi concebida numa arquitetura linear que permite adicionar estações de trabalho conforme a necessidade, trata uma faixa de volumes desde líquidos de baixa viscosidade até pastas espessas, e alcança de 5.000 a 25.000 recipientes por turno. Entre as suas aplicações estão moagem, recheio, chocolate, óleo, aditivos de combustível e químicos.
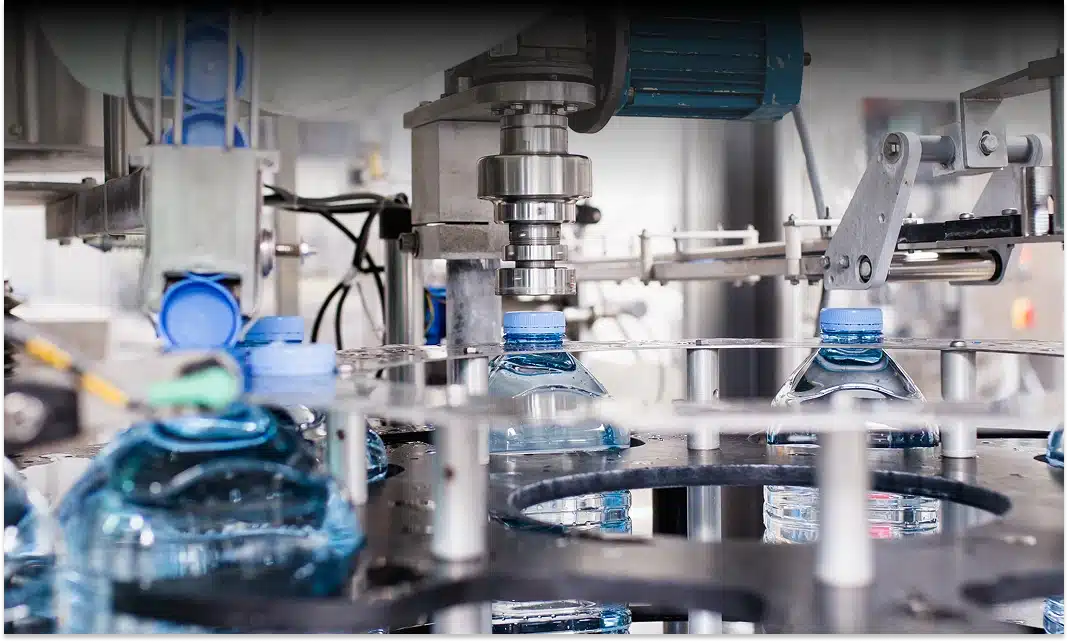
Em paralelo, a máquina de enchimento para líquidos em frascos integra uma estrutura rotativa com um transportador linear e é adequada para líquidos diluídos, semiviscosos e viscosos. Essa combinação permite posicionar estações de trabalho tanto ao redor da carrossel como ao longo do transportador, o que é necessário quando o produto a envasar exige operações de continuidade imediatas logo após o enchimento.
O que acontece antes da estação de enchimento?
Em produtos envasados, parte dos problemas que se manifestam na estação de enchimento tem origem antes dela. Um recipiente de armazenamento em que o material esfria de forma não uniforme, uma bomba de alimentação com pressão variável ou uma linha de alimentação demasiado longa alteram o comportamento do produto no momento em que ele chega ao bocal. Por isso, a conceção de linhas de enchimento para embalagens examina o percurso do material desde o recipiente até ao bocal, e não apenas a própria estação de enchimento.
Além disso, há produtos que exigem mistura ou aquecimento controlado antes do enchimento para manter a homogeneidade. Nesses casos, a estação de preparação passa a ser parte integrante da linha e não um módulo separado, e convém concebê-la em conjunto com a máquina. Quando a preparação e o enchimento são planeados separadamente, a discrepância aparece em desvios que são difíceis de atribuir à origem.
Como se avalia o desempenho numa linha de enchimento para embalagens?
Um produto para embalagens enche mais lentamente do que um líquido diluído com o mesmo diâmetro de abertura, e por isso a taxa de enchimento não é uma variável autónoma, mas o resultado da combinação entre o material, a abertura e a pressão. Aumentar a taxa para além de determinado ponto gera espuma, arrastamento e alongamento do tempo de limpeza, de modo que a produtividade tende a cair precisamente quando se tenta aumentá-la.
Na prática, as máquinas de enchimento para produtos embalados são avaliadas de acordo com o desempenho do turno e não de acordo com a taxa de pico. O cálculo inclui o tempo de enchimento, o tempo de troca entre produtos e a lavagem entre eles. Uma linha de enchimento que substitui um produto compatível duas vezes por dia terá um rendimento completamente diferente daquele que produz o mesmo produto em sequência, mesmo quando a máquina é idêntica.
Resumo
As máquinas de enchimento para produtos embalados são escolhidas com base no comportamento real do material em operação: a viscosidade, a faixa em que ela se mantém estável, o tipo de recipiente e o tempo de limpeza entre produtos. O mecanismo de alimentação, o controle da interrupção do fluxo e o projeto para limpeza são os três componentes que determinam se a linha entregará uma produção homogênea ao longo de um turno completo. Entre em contato com a Impac para obter os dados do produto, a viscosidade e o recipiente, e receber a configuração da solução de enchimento adequada.