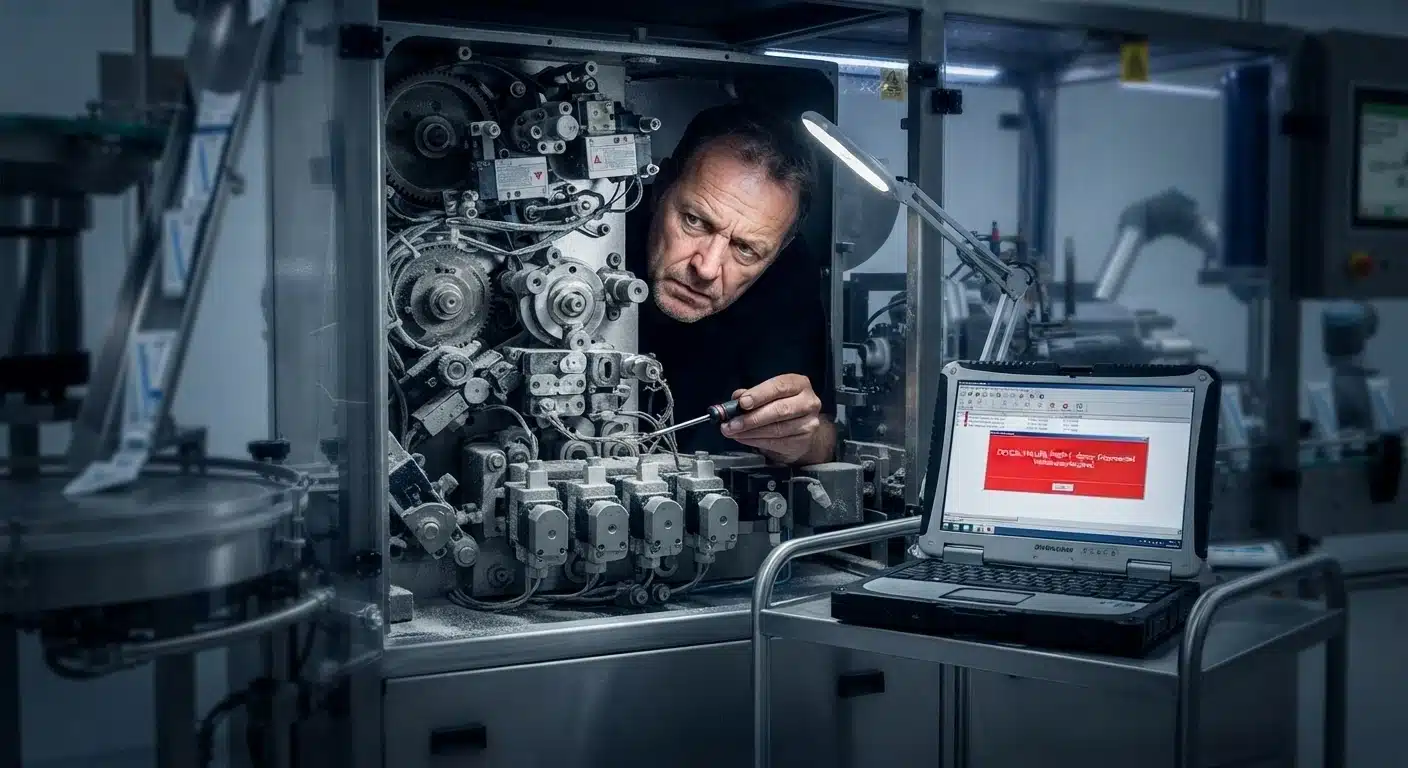
O tempo de parada de máquinas de embalagem é medido não apenas pelos minutos em que uma máquina fica inativa, mas também pelo produto que se acumula à sua frente e pelos pedidos que saem da fábrica com atraso. Em instalações onde a embalagem é a etapa final antes do envio, uma paralisação de 30 minutos pode afetar tudo o que vem depois. A manutenção preventiva desloca a manutenção de uma resposta reativa para uma parte planejada do cronograma de produção, permitindo que o trabalho seja planejado em vez de realizado durante uma parada não programada.

Qual é a Diferença Entre Manutenção Preventiva e Manutenção Corretiva?
A manutenção corretiva começa quando algo dá errado. Ela inclui o tempo necessário para diagnosticar o problema, aguardar o reparo e reiniciar a máquina. A manutenção preventiva, por outro lado, é realizada de acordo com um cronograma planejado, em um momento predeterminado em que a máquina está acessível e segura para manutenção. A principal diferença não é necessariamente a quantidade de trabalho envolvida, mas sim quando o trabalho é realizado e se o momento é planejado.
A manutenção planejada também permite que várias tarefas sejam concluídas durante a mesma parada programada. Verificações de desgaste, limpeza, calibração e inspeções do estoque de peças sobressalentes podem ser realizadas em conjunto, em vez de exigir quatro paradas separadas durante o mês. Um programa de manutenção bem planejado pode, portanto, reduzir tanto o número de paradas quanto o tempo gasto nelas.
Quais Componentes da Máquina de Embalagem Exigem Manutenção Regular?
O desgaste tende a ocorrer em componentes de máquinas de embalagem expostos a contato repetido, calor ou movimento rápido. Isso inclui mecanismos de alimentação do material de embalagem, componentes de preensão na estação de carregamento, correias e transportadores, e elementos de corte e dobra em máquinas que operam a partir de bobina.
Esses componentes devem ser incluídos no plano de manutenção e monitorados regularmente.
▪ Mecanismos de alimentação e separação de folhas de material de embalagem
▪ Componentes de preensão e retenção do produto na estação de carregamento
▪ Correias transportadoras, rolamentos e rodas motrizes
▪ Elementos de corte e dobra em máquinas que operam a partir de bobina
▪ Sensores e células fotoelétricas que podem ser afetados pela sujeira
Na prática, algumas falhas que parecem ser mecânicas podem, na verdade, ser causadas por sujeira. Resíduos de papelão, poeira de produto e óleo acumulado podem interferir nas leituras dos sensores e fazer a máquina parar mesmo quando não há uma falha mecânica real. A limpeza regular, portanto, deve ser tratada como parte da manutenção rotineira, e não como uma tarefa separada.
Como a manutenção deve ser programada em torno da produção?
Um programa de manutenção funciona melhor quando é coordenado com o cronograma de produção. Uma abordagem prática é programar a manutenção quando a linha já está parada, como durante mudanças de formato, limpeza entre produtos, no final de um turno ou em um dia sem produção. Uma tarefa curta de manutenção realizada durante uma mudança de formato pode evitar a necessidade de uma parada de manutenção separada, enquanto a mesma tarefa executada no meio de uma corrida de produção pode exigir tempo de inatividade adicional.
Os intervalos de manutenção devem basear-se nas instruções do fabricante e nas horas reais de funcionamento da máquina, e não em um calendário geral. Uma máquina que opera um turno por dia e outra que opera três turnos podem atingir o mesmo número de ciclos a taxas muito diferentes. Um cronograma baseado apenas em datas de calendário pode, portanto, exigir manutenção cedo demais em uma máquina e tarde demais em outra.
Como Você Deve Determinar Quais Peças Sobressalentes Manter em Estoque?
Um estoque eficaz de peças sobressalentes não precisa ser grande. Ele deve se concentrar nos componentes cuja ausência possa ter um impacto significativo na produção. O fator relevante não é simplesmente o preço do componente, mas o que acontece se ele não estiver disponível.
Um componente de baixo custo que possa parar uma linha por uma semana pode ser mais importante manter em estoque do que um componente caro para o qual exista uma alternativa temporária. Portanto, é útil classificar os componentes de acordo com seu lead time esperado e com o impacto que sua ausência pode ter na produção, e não simplesmente pela classificação no catálogo.
| Ação | Quando realizar | O que isso ajuda a prevenir? |
| Limpeza de sensores e trajetos do produto | Sempre que você alterar o formato ou limpar a máquina | Paragens falsas e falhas de alimentação |
| Teste de desgaste em componentes de preensão | Com base nas horas cumulativas de funcionamento | Danos no produto e embalagem inadequada |
| Verificação das correias e dos transportadores quanto a alongamento e desgaste | Numa paragem planeada | Deslizamento, desvio do produto e paragem da linha |
| Calibração após a substituição de componentes | Imediatamente após a conclusão da substituição | Uma série inteira a ser embalada com desvios |
| Verificação do stock de peças sobressalentes críticas | Regularmente | Longos tempos de espera pela substituição durante uma avaria |
Além de manter o inventário, é útil documentar cada tarefa de manutenção e avaria. Após alguns meses, esses registos podem mostrar quais componentes requerem atenção repetidamente e ajudar a determinar se um problema está relacionado com desgaste normal ou com as condições de configuração e operação.
Como o projeto da máquina afeta os requisitos de manutenção?
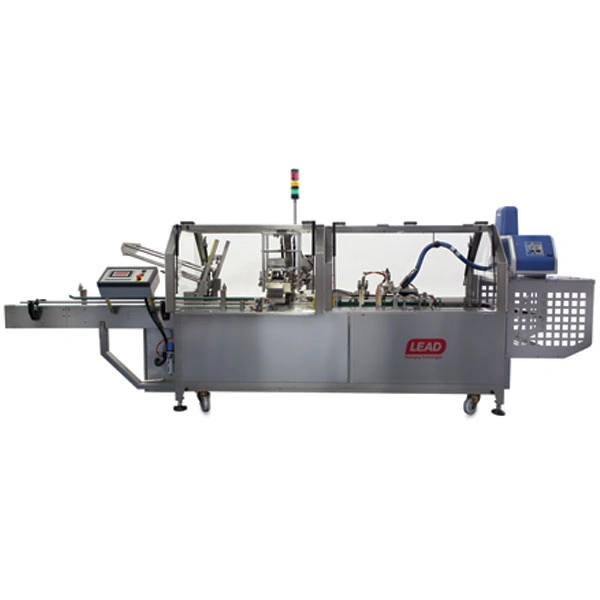
Os requisitos de manutenção são influenciados em parte pelo projeto e pela acessibilidade da máquina. Uma máquina que oferece bom acesso para manutenção, permite separar rapidamente os componentes de alimentação e possibilita a limpeza sem desmontagem desnecessária pode reduzir o tempo necessário para a manutenção rotineira ao longo de sua vida útil. O sistema de alimentação da encartonadora MKH-4 pode ser separado em um segundo, mostrando como o acesso rápido aos componentes da máquina pode afetar o tempo de manutenção rotineira. A Impac projeta e fabrica suas máquinas internamente, permitindo que os requisitos de acessibilidade e limpeza sejam considerados durante a especificação da máquina, e não apenas após a instalação.
Como a Manutenção Preventiva se Encaixa em uma Linha Automatizada de Embalagem?
Em uma linha automatizada de embalagem, uma parada em uma estação pode interromper toda a sequência, tornando uma parada não planejada mais disruptiva do que seria em uma máquina autônoma. Por esse motivo, a manutenção deve ser planejada no nível da linha, e não para cada máquina isoladamente. As tarefas de manutenção de várias estações podem ser combinadas na mesma parada programada, enquanto a prioridade pode ser dada às estações que não dispõem de bypass. Uma estação que afeta uma caixa no meio da sequência tem uma prioridade diferente de uma estação que pode ser temporariamente contornada.
As máquinas automatizadas de embalagem também podem fornecer informações operacionais úteis, incluindo contagens de ciclos, paradas e falhas recorrentes. Mesmo sem um sistema avançado de monitoramento, registrar esses dados ao final de cada turno pode fornecer uma base numérica para determinar os intervalos de manutenção, em vez de depender apenas do julgamento da equipe.
A transição de reagir a falhas para a manutenção planejada não acontece da noite para o dia. Uma abordagem prática é começar pela estação que representa o maior tempo de inatividade na linha, desenvolver um plano de manutenção para ela e, em seguida, विस्तार a abordagem para as outras estações. Isso permite que os resultados sejam medidos precocemente antes de aplicar a mesma abordagem a outras estações.
Qual é o papel do operador no programa de manutenção?
Algumas ações que ajudam a evitar paradas não exigem um técnico. A limpeza no fim do turno, a inspeção visual de correias e áreas de preensão, e a comunicação de ruídos ou movimentos incomuns podem fazer parte do trabalho diário do operador. Essas observações podem ser úteis porque os operadores passam tempo trabalhando com a máquina e podem perceber mudanças antes que elas se desenvolvam em uma falha.
Para que isso funcione, é necessário haver uma pessoa ou processo claro para relatar os problemas, e os relatos precisam ser documentados. Uma breve lista de verificação no fim do turno, com espaço para comentários, pode transformar as observações dos operadores em dados úteis de manutenção. Sem documentação, a mesma falha pode continuar recorrendo sem ser devidamente tratada.
Principais conclusões para a manutenção de máquinas de embalagem
Reduzir o tempo de inatividade começa com a transição da manutenção reativa para a manutenção planejada: identificar componentes sujeitos a desgaste, programar a manutenção em torno dos pontos de parada já existentes, definir intervalos com base nas horas reais de operação e documentar as atividades de manutenção de forma sistemática. Um programa de manutenção preventiva bem planejado pode ajudar a reduzir tanto o número de paradas quanto o tempo gasto nelas, enquanto máquinas projetadas com boa acessibilidade para manutenção podem facilitar as rotinas de manutenção. Entre em contato com a equipe de engenharia da Impac para discutir quais recursos de acessibilidade, desmontagem e limpeza são adequados às suas necessidades de produção desde a fase de especificação da máquina.