Un material viscoso no fluye hacia el interior del envase; se empuja. Esta diferencia cambia casi por completo el funcionamiento de la estación de llenado: el modo de alimentación, el diámetro de la boquilla, la velocidad de descarga y lo que ocurre en el momento en que se detiene la válvula. Las máquinas de llenado diseñadas para líquidos delgados y transferidas a pastas semiviscosas producen lotes no uniformes, hilos que quedan colgando en la abertura y tiempos de ciclo que se alargan sin una explicación clara. Una planificación correcta empieza por el comportamiento del material y no por la velocidad deseada.
¿Por qué la viscosidad modifica el mecanismo de llenado?
Un material diluido llega a la estación de llenado por gravedad y se distribuye en el envase por sí mismo. Un material viscoso requiere empuje, y sigue moviéndose un instante incluso después de que el mecanismo se detiene. Estos dos fenómenos generan los dos problemas conocidos en el llenado de viscosos: una dosis final poco precisa y un material que queda colgando en la abertura y gotea sobre la pared del envase o sobre el transportador.
Por eso, una máquina de llenado para viscosos se selecciona según el comportamiento del material en la boquilla, y no solo según el volumen de la dosis.
Además, la viscosidad no es un valor fijo. El mismo producto se comporta de forma distinta a diferentes temperaturas, por lo que una línea que funciona bien en verano puede generar desviaciones en invierno. En el diseño de máquinas de llenado para productos viscosos es importante describir no solo la viscosidad, sino también el rango en el que es realmente estable en producción.
¿Qué mecanismo es adecuado para pastas y materiales semiviscosos?
El llenado volumétrico de tipo pistón es la opción más común para líquidos y pastas, porque impulsa un volumen fijo en cada ciclo y no depende de un flujo libre. A su vez, la estructura de la máquina determina cuántas estaciones se pueden añadir alrededor de la estación de llenado, y eso cambia cuando se requieren operaciones posteriores como desmontaje, tapado o aplicación de etiqueta a un producto que no puede moverse inmediatamente después del llenado.
▪ Mecanismo de empuje en lugar de depender de la gravedad
▪ Ajuste del diámetro de la abertura y de la velocidad de descarga a la viscosidad real
▪ Control de la parada del flujo para evitar un hilo de material estirado
▪ Diseño de la estación de llenado para limpieza y lavado entre productos
▪ El rango de temperaturas al que llega el producto
Las máquinas de llenado para envases se diferencian entre sí también por el número de estaciones de trabajo que se pueden colocar alrededor de la estación de llenado o a lo largo del transportador. En un producto viscoso, la operación posterior al llenado a veces no puede realizarse de inmediato, por lo que una línea de llenado que permita aumentar la distancia entre estaciones ofrece una solución mejor que una disposición compacta. Esto es especialmente cierto cuando se requiere esterilidad o el sellado de una etiqueta sobre un recipiente aún en movimiento.
En la práctica, el componente al que normalmente se presta menos atención es la limpieza. El producto de llenado permanece en las paredes después de finalizar la serie, y el tiempo de lavado entre productos puede consumir una parte importante del turno. Una máquina concebida para desmontaje y montaje sencillos devuelve ese tiempo a la producción.
¿Cómo influye el envase en la solución?
Las máquinas de llenado para envases se diseñan en torno al recipiente, no menos que en torno al material. Una máquina de llenado adecuada para un pequeño frasco de perfume no necesariamente es adecuada para una lata, y no solo por el volumen: el peso del recipiente lleno, la forma de sujetarlo durante el llenado y la distancia del nivel de la boquilla inferior cambian por completo. Una línea de llenado que debe atender dos tipos de recipientes exige decidir de antemano si se trata de una sola estación flexible o de dos estaciones separadas.
Un producto de llenado para un frasco pequeño y un producto de llenado para una lata de gran volumen son dos problemas de ingeniería distintos. En un recipiente pequeño, el reto es la precisión de dosificación y evitar el derrame de material sobre el borde, mientras que en un recipiente grande se añaden un mayor peso total, un tiempo de llenado más largo y la cuestión de la estabilidad del recipiente durante el proceso. De ahí que el rendimiento también se mida de otro modo: número de recipientes por hora en recipientes pequeños, y tiempo de ciclo por recipiente individual en recipientes grandes.
Tipo de recipiente | El principal reto | Qué se examina en la caracterización |
En frascos y envases | Dosificación precisa y prevención de residuos en la boquilla | Par de la boquilla y velocidad de liberación |
Boquillas de boca ancha | Distribución uniforme y apariencia del producto en la boquilla | Ubicación de la válvula de bola y altura de llenado |
Deslizantes | Peso completo y recorrido de retorno | Estabilidad del recipiente y punto de cierre |
Grumos y recipientes grandes | Tiempo de llenado y vaciado del tanque | Número de estaciones de trabajo a lo largo del transportador |
Tapones y válvulas | Dosificación pequeña y limpieza fina | Limpieza del área de sellado |
¿Qué ofrece Impac en este ámbito?
Impac diseña la línea en torno al comportamiento del producto y no en torno a un modelo existente, y esto se destaca especialmente en los embalajes. La línea de llenado automática para gránulos y envases de Impac, de diseño lineal, permite añadir estaciones de trabajo según la necesidad, maneja un rango que va desde líquidos diluidos hasta pastas viscosas, y alcanza de 5.000 a 25.000 envases por turno. Entre sus aplicaciones están harina, salsa, chocolate, aceite, aditivos para combustible y productos químicos.
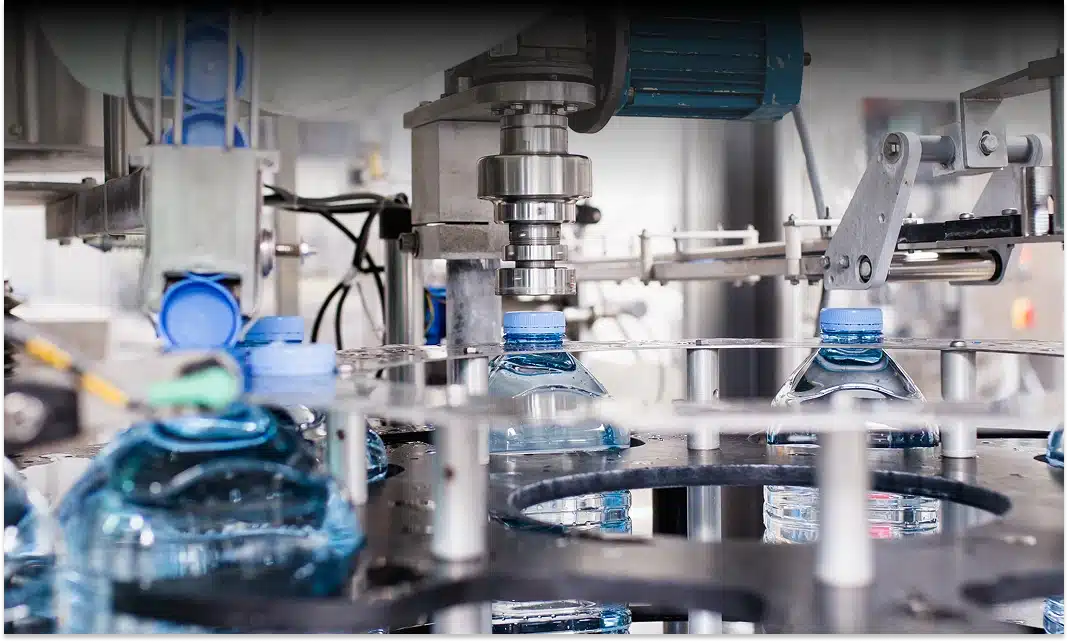
En paralelo, la máquina de llenado para líquidos en botellas de Impac combina una estructura rotativa con una mesa lineal y es adecuada para líquidos diluidos, semiviscosos y espumosos. Esta combinación permite colocar estaciones de trabajo tanto alrededor de la torreta como a lo largo de la mesa, algo necesario cuando un producto exigente requiere operaciones de seguimiento inmediatamente después del llenado.
¿Qué ocurre antes de la estación de llenado?
En productos de embalaje, parte de los problemas que aparecen en la estación de llenado tienen su origen antes de ella. Un tanque de almacenamiento en el que el material no se enfría de forma uniforme, una bomba que alimenta a presión variable o una línea de alimentación demasiado larga cambian el comportamiento del producto en el momento en que llega a la boquilla. Por eso, el diseño de las máquinas de llenado para embalajes examina el recorrido del material desde el tanque hasta la abertura, y no solo la estación de llenado en sí.
Además, hay productos que requieren mezcla o calentamiento controlado antes del llenado para mantener la uniformidad. En esos casos, la estación de preparación pasa a formar parte de la línea y no de un sistema separado, y conviene planificarla junto con la máquina. Cuando la preparación y el llenado se diseñan por separado, la diferencia se manifiesta en variaciones difíciles de atribuir al origen.
¿Cómo se evalúa el rendimiento en una línea de llenado para embalajes?
Un producto de embalaje llena más lentamente que un líquido diluido en el mismo diámetro de abertura, y por eso la velocidad de llenado no es un dato independiente, sino el resultado de la interacción entre el material, la abertura y la presión. Aumentar la velocidad por encima de un cierto punto genera salpicaduras, arrastre y prolongación del tiempo de limpieza, de modo que el rendimiento tiende a bajar precisamente cuando se intenta aumentarlo.
En la práctica, las máquinas de llenado para productos envasados se evalúan según el rendimiento del turno y no según la velocidad máxima. El cálculo incluye el tiempo de llenado, el tiempo de cambio entre productos y el lavado entre ellos. Una línea de llenado que sustituye un producto similar dos veces al día ofrecerá un rendimiento completamente diferente al de una línea que produce el mismo producto en continuo, incluso cuando la máquina sea idéntica.
Resumen
Las máquinas de llenado para productos envasados se seleccionan según el comportamiento real del material en la práctica: la viscosidad, el rango en el que es fluido, el tipo de recipiente y el tiempo de limpieza entre productos. El mecanismo de alimentación, el control de la parada del flujo y el diseño para la limpieza son los tres componentes que determinan si la línea proporcionará una producción uniforme durante todo un turno completo. Consulte a Impac con los datos del producto, la viscosidad y el recipiente, y reciba una caracterización de la solución de llenado adecuada.