Achiziționarea unei mașini noi pentru o linie de producție existentă este fundamental diferită de construirea unei linii noi. Linia existentă impune cerințe precum înălțimile transportoarelor, ratele de producție, distanțele și interfețele de comandă, iar noua mașină trebuie integrată cu acestea, menținând în același timp la minimum opririle producției. O mașină de ambalare poate fi potrivită pentru produs și totuși să creeze un blocaj dacă interfețele sale cu linia existentă nu sunt evaluate din timp. Acest articol se concentrează pe verificările practice care ar trebui efectuate înainte de comandarea mașinii, în loc să se bazeze doar pe specificațiile din catalog.
Ce ar trebui verificat la fața locului înainte de comandă?
Evaluarea amplasamentului ar trebui finalizată înainte de finalizarea specificației mașinii. Aceste detalii sunt ușor de trecut cu vederea, dar oricare dintre ele poate afecta soluția propusă și costul acesteia.
- Înălțimea transportorului la alimentarea și evacuarea mașinii, comparativ cu înălțimea stațiilor adiacente
- Spațiul disponibil pe podea, inclusiv acces suficient pentru service, curățare și circulație în jurul mașinii
- Traseul pentru introducerea mașinii în fabrică, inclusiv lățimea ușilor și a deschiderilor, înălțimea tavanului și punctele de ridicare disponibile
- Infrastructura disponibilă la fața locului, inclusiv alimentarea electrică, aerul comprimat și drenajul, unde este necesar
- Direcția fluxului produsului, pentru a vă asigura că mașina nu necesită inversarea fluxului produsului
De asemenea, este important să se cartografieze deplasarea operatorilor în jurul liniei existente. O mașină instalată într-o zonă utilizată pentru cărucioare sau pentru deplasarea operatorilor poate crea o problemă operațională care nu este evidentă din desenul de amplasare. Prin urmare, planificarea amplasării ar trebui să facă parte din evaluarea inițială, nu ceva abordat ulterior.
Cum ar trebui corelată capacitatea de producție a noii mașini cu linia existentă?
Capacitatea totală a liniei este limitată de etapa sa cea mai lentă. Instalarea unei mașini mai rapide după o stație mai lentă nu va crește neapărat capacitatea. Dimpotrivă, noua mașină poate rămâne inactivă în timp ce așteaptă produse de la stația precedentă. Prin urmare, prima întrebare ar trebui să fie cât produs poate furniza efectiv linia existentă, și nu viteza maximă a noii mașini.
Noua mașină ar trebui, prin urmare, evaluată în raport cu rata efectivă de alimentare, nu cu viteza nominală din catalog. Atunci când se analizează o linie de producție existentă, indicatorul relevant nu este rata maximă a mașinii precedente, ci rata pe care aceasta o livrează efectiv în timpul funcționării de rutină, inclusiv opririle scurte și încetinirile. Diferența dintre cele două poate fi semnificativă.
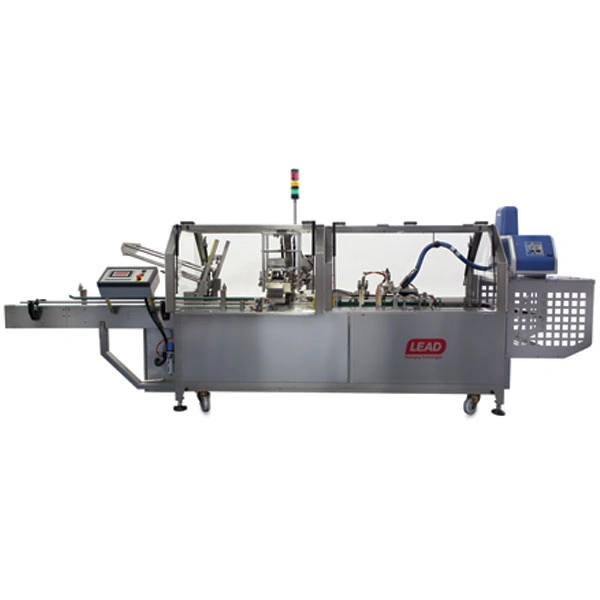
În practică, o diferență mică între rate poate fi adesea gestionată cu un tampon intermediar pe transportor, care absoarbe fluctuațiile pe termen scurt și ajută mașina să funcționeze continuu. Decalajele mai mari necesită o soluție diferită, cum ar fi modernizarea stației mai lente sau alegerea unui model care se potrivește ratei existente. Mașina de legat manșoane MP-50 poate funcționa la până la 120 de manșoane pe minut, dar această capacitate este relevantă doar dacă stația de alimentare precedentă poate furniza produsul la o rată comparabilă.
Cum este integrată noua mașină cu sistemul de control existent?
O mașină autonomă poate funcționa prin propriul panou de comandă. O mașină integrată într-o linie de producție trebuie să comunice cu celelalte echipamente. Poate fi necesar să se oprească atunci când stația din aval este blocată, să raporteze defectele către sistemul de control existent și, în unele configurații, să primească rețete de produs de la un controler central, în loc să îi solicite operatorului să le introducă manual. Nivelul necesar de integrare variază de la o unitate la alta, astfel încât acesta ar trebui definit în specificație, nu lăsat pentru etapa de instalare.
Mașinile concepute pentru integrarea pe linie trebuie să ofere interfețe de comunicație adecvate, pe lângă panourile lor locale de comandă. Pe o linie de producție cu mai multe stații care funcționează în secvență, transferul rețetei produsului de la un controller central poate elimina introducerea repetată a datelor și poate ajuta la menținerea unor setări consecvente între stații. Acest lucru poate fi deosebit de util atunci când același produs este fabricat simultan pe mai multe linii.
De asemenea, merită luat în considerare cât de ușor poate fi adaptată mașina la schimbări viitoare. Sistemul de alimentare al cartonerului MKH-4 poate fi separat într-o secundă, permițând modificări ale aranjamentului de alimentare fără a modifica corpul principal al mașinii. Acest tip de design poate simplifica modificările viitoare ale liniei și poate reduce lucrările necesare pentru adaptarea mașinii.
Cum poate fi minimizată oprirea pentru instalare?
Oprirea pentru instalare depinde de amploarea modificării liniei, nu doar de dimensiunea mașinii, astfel încât nu există o durată standard. Ceea ce poate fi controlat este modul în care este pregătită și secvențiată lucrarea de instalare. Cu cât mai multă pregătire poate fi finalizată în timp ce linia este încă în funcțiune, cu atât fereastra de oprire necesară va fi probabil mai scurtă.
Pregătirea electrică, ajustările transportoarelor în afara zonei active de instalare și testarea mașinii fără produs ar trebui finalizate înainte de oprire, ori de câte ori este posibil, reducând volumul de muncă necesar în timpul perioadei disponibile de oprire.
| Punct de interfață | Ce trebuie verificat? | Problemă potențială dacă este trecut cu vederea |
| Înălțimea transportorului | Compatibilitatea cu stațiile învecinate | Transportoarele pot necesita modificări în timpul instalării |
| Ritmul de alimentare | Debit real al stației precedente | Mașina poate funcționa sub capacitatea sa disponibilă |
| Spațiu și acces | Spațiu pentru service și curățare | Întreținerea poate deveni mai dificilă și mai consumatoare de timp |
| Interfața de comandă | Oprire, raportarea defecțiunilor și transferul rețetei | Operatorul poate fi nevoit să opereze separat două sisteme de comandă |
| Ruta de acces a mașinii | Lățimi de deschidere și înălțimea tavanului | Livrarea poate fi întârziată sau poate necesita soluții de ridicare non-standard |
Ce rol joacă proiectarea inginerească în integrarea liniilor?
Integrarea unei mașini de ambalare într-o linie existentă este un caz în care o soluție standard din catalog poate să nu fie suficientă. IMPAC se ocupă de proiectarea, fabricarea și integrarea completă a liniilor de producție, astfel încât evaluarea începe prin cartografierea întregii linii, nu prin concentrarea pe o singură mașină. Această abordare permite adaptarea interfețelor mașinii la condițiile existente din fabrică, în loc să fie necesară reproiectarea zonei de producție în jurul mașinii.
Măsurătorile ar trebui, de asemenea, documentate, în loc să se bazeze doar pe memorie sau fotografii. Un desen simplu care arată configurația liniei, înălțimile, distanțele și direcția fluxului de produs poate scurta procesul de evaluare și îi permite furnizorului să evalueze fezabilitatea înainte de vizita la fața locului. Dacă linia s-a modificat în timp, desenele mai vechi este posibil să nu mai reflecte configurația actuală, ceea ce face necesară o nouă măsurare la fața locului.
Ce trebuie luat în considerare la integrarea unei linii complete de ambalare?
Atunci când o integrare implică mai multe mașini, crește și numărul punctelor de interfață și al cerințelor de coordonare. O linie de ambalare complet automatizată poate transfera produsele prin mai multe etape de ambalare fără manipulare manuală între etape. Aceasta înseamnă că fiecare etapă depinde de performanța etapei anterioare. Alimentarea neuniformă poate determina oprirea unei mașini de format și închis cutii, în timp ce un flux neuniform de produse către o mașină de înfășurat cu sleeve poate afecta consistența procesului de ambalare.
O linie completă necesită, de asemenea, decizii privind locurile unde sunt necesare acumulatoare. Un tampon intermediar între stații poate absorbi fluctuațiile pe termen scurt și poate ajuta mașinile să funcționeze mai continuu, dar necesită și spațiu și adaugă încă un punct în fluxul de materiale. Evaluarea liniei ar trebui să stabilească unde este necesar un tampon și unde poate fi omis, în funcție de variația anticipată la fiecare etapă.
O mașină adăugată unei linii existente trebuie, prin urmare, evaluată atât din perspectiva cerințelor produsului, cât și a compatibilității cu linia. Aceste două aspecte pot conduce la alegeri diferite ale mașinii. Dacă sunt analizate separat, problemele de compatibilitate pot să nu devină evidente decât în timpul instalării.
Este, de asemenea, important să se stabilească dinainte care furnizor este responsabil pentru fiecare parte a interfeței. Conectarea unei mașini noi la echipamentele existente poate implica doi furnizori. Fără o delimitare clară a responsabilității tehnice, problemele pot fi transferate între părți în timp ce linia este oprită. Documentarea clară a acestor responsabilități în specificație poate ajuta la evitarea întârzierilor în timpul instalării și punerii în funcțiune.
Rezumat
Integrarea cu succes a unei mașini de ambalare depinde nu numai de specificațiile mașinii, ci și de cât de bine se potrivește cu interfețele liniei existente. Înălțimea transportorului, rata de alimentare, spațiul disponibil pentru acces și interfețele de control se numără printre factorii-cheie care influențează complexitatea unei instalări.
Contactați echipa de inginerie a IMPAC pentru a programa o inspecție a liniei și o evaluare a interfețelor înainte de finalizarea specificațiilor mașinii.