Изделие из сыпучего материала не поступает в наполнительный бункер самотеком, а подается принудительно. Это различие меняет почти каждый параметр на станции наполнения: способ подачи, диаметр трубы, скорость разгрузки и то, что происходит в момент остановки подачи. Дозирующие устройства, предназначенные для сыпучих и текучих материалов, создают неравномерные порции, засорения в отверстии и неопределенные времена цикла. Правильная конструкция начинается с поведения материала, а не с требуемой скорости.
Почему сыпучесть меняет механизм наполнения?
Сыпучий материал поступает в наполнительную станцию под действием силы тяжести и сам распределяется в бункере. Текучий материал требует подачи, и он продолжает двигаться еще некоторое время после остановки механизма. Эти два явления создают две известные проблемы при наполнении сыпучих материалов: неточная порция на выходе и материал, который остается зависшим в отверстии и капает на стенку бункера или на транспортер.
Поэтому дозирующая машина для сыпучих материалов выбирается не только по объему порции, но и по поведению материала на выходе.
Кроме того, сыпучесть — не постоянная величина. Один и тот же продукт ведет себя по-разному при разных температурах, поэтому поток, который хорошо работал летом, может давать сбои зимой. В характеристике дозирующих машин для сыпучих продуктов важно описывать не только сыпучесть, но и диапазон, в котором она на практике сохраняется на линии.
Какой механизм подходит для паст и вязких материалов?
Поршневое объемное дозирование — это предпочтительное решение для жидкостей и паст, поскольку оно выталкивает фиксированный объем за каждый цикл и не полагается на свободный поток. Кроме того, конструкция машины определяет, сколько станций можно добавить вокруг наполнительной станции, и это влияет на требуемые последующие операции, такие как укупорка, этикетирование или наклеивание ярлыка на продукт, который нельзя перемещать сразу после наполнения.
▪ Механизм выталкивания вместо зависимости от потока под действием силы тяжести
▪ Подбор диаметра отверстия и скорости разгрузки в соответствии с фактической сыпучестью
▪ Управление остановкой потока для предотвращения вытягивания нити материала
▪ Проектирование наполнительной станции для очистки и промывки между продуктами
▪ Диапазон температур, в котором находится продукт.
Наполнительные машины для клеев-герметиков отличаются друг от друга также числом рабочих станций, которые можно установить вокруг наполнительной станции или вдоль конвейера. В вязком продукте операция после наполнения иногда не может быть выполнена немедленно, и поэтому линия наполнения, позволяющая увеличить расстояние между станциями, представляет собой лучшее решение, чем компактное размещение. Это особенно верно, когда требуется выдержка или наклеивание этикетки на еще не остывший контейнер.
На практике компонент, которому обычно уделяют наименьшее внимание, — это очистка. Контейнер с продуктом остается на стенках после завершения серии, и время мойки между продуктами может съедать значительную часть смены. Машина, спроектированная для разборки и сборки, возвращает это время в производство.
Как контейнер влияет на решение?
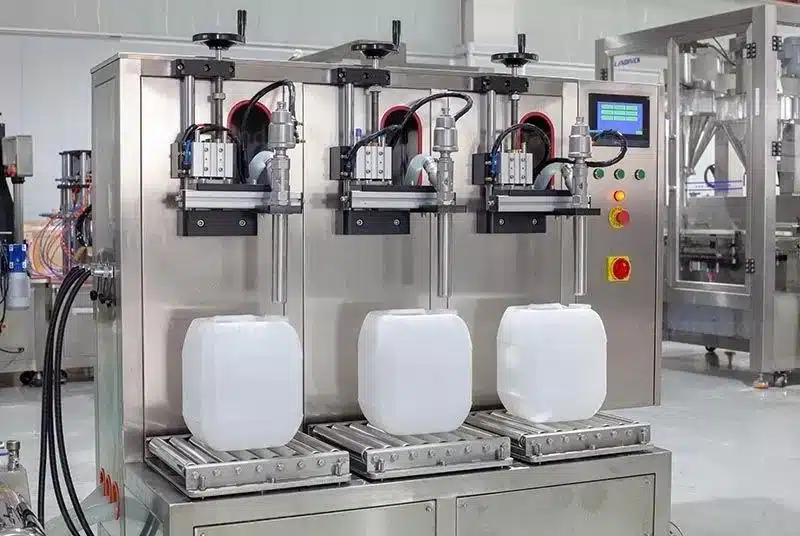
Наполнительные машины для клеев-герметиков проектируются вокруг контейнера не меньше, чем вокруг самого материала. Машина для наполнения, подходящая для маленького флакона, не обязательно подходит для канистры, и не только из-за объема: масса полного контейнера, способ его удержания во время наполнения и расстояние от распылительного сопла до дна меняются совершенно. Линия наполнения, предназначенная для обслуживания двух разных типов контейнеров, требует предварительного решения, идет ли речь об одной гибкой станции или о двух отдельных станциях.
Небольшой флакон и крупногабаритный контейнер — это две разные инженерные задачи. В маленьком контейнере вызов — точность дозирования и предотвращение стекания материала по горловине, а в большом контейнере добавляются высокий полный вес, более длительное время наполнения и вопрос устойчивости контейнера во время процесса. Отсюда и другая оценка производительности: число контейнеров в минуту для маленького контейнера и время одного цикла для крупных объемов.
Тип контейнера | Основная задача | Что проверяется при проектировании |
Флаконы и канистры | Точная подача и предотвращение потерь на крышке | Крутящий момент крышки и скорость снятия |
Широкие крышки-колпачки | Равномерное распределение и внешний вид продукта в колпачке | Положение бутылки и высота наполнения |
Слайдеры | Полный вес и длина цикла | Стабильность контейнера и крутящий момент укупорки |
Крупные бутылки и контейнеры | Время наполнения и опорожнения из короба | Количество рабочих станций вдоль конвейера |
Форсунки и сопла | Малый габарит и чистое уплотнение | Очистка зоны уплотнения |
Что предлагает Impac в этой области?
Impac проектирует линию вокруг поведения продукта, а не вокруг существующей модели, и это особенно заметно в соединениях. Автоматическая линия для наполнения, укупорки и наклейки этикеток на jerrycan и контейнеры построена по линейной схеме, что позволяет добавлять рабочие станции по мере необходимости, обрабатывает широкий диапазон от разбавленных жидкостей до паст разной вязкости и достигает от 5 000 до 25 000 контейнеров за смену. Среди ее применений — шлифование, паста, шоколад, масло, топливные присадки и химикаты.
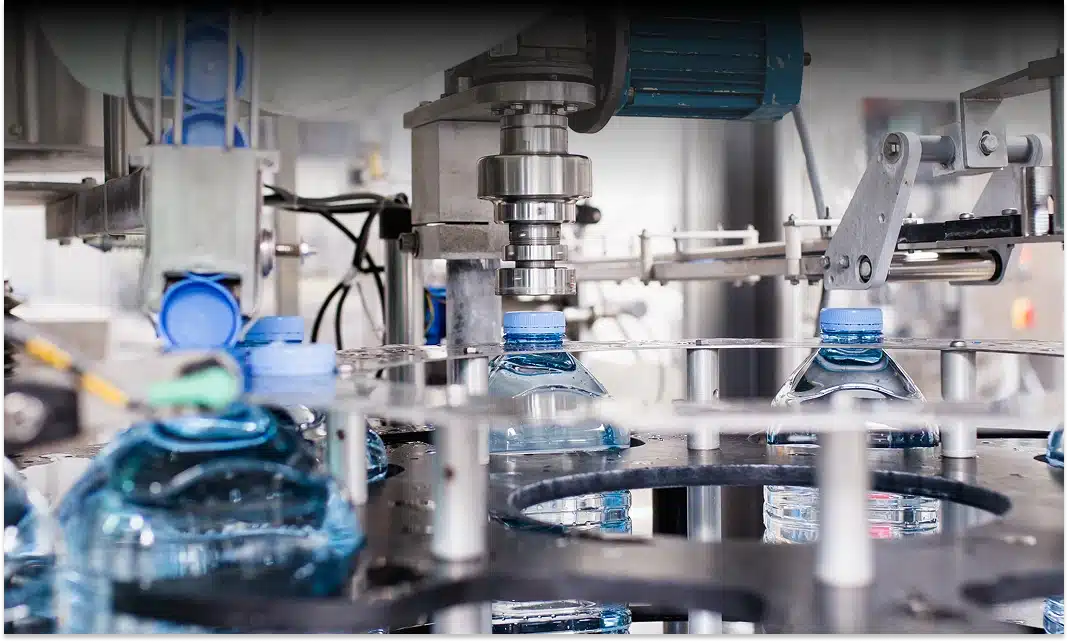
Параллельно машина для наполнения жидкостей в бутылки сочетает ротационную конструкцию с линейным транспортером и подходит для разбавленных жидкостей, смазок и паст. Такое сочетание позволяет размещать рабочие станции как вокруг карусели, так и вдоль транспортера — что необходимо, когда продукт после наполнения требует немедленных последующих операций.
Что происходит перед станцией наполнения?
В продукции для наполнения контейнеров часть проблем, возникающих на станции наполнения, берет начало раньше нее. Резервуар хранения, в котором материал охлаждается, может быть неоднородным, насос, подающий продукт под переменным давлением, или слишком длинная линия подачи меняют поведение продукта в момент, когда он поступает к разливочной головке. Поэтому при проектировании линий наполнения для контейнеров рассматривают весь путь материала от резервуара до сопла, а не только саму станцию наполнения.
Кроме того, существуют продукты, требующие смешивания или контролируемого нагрева перед наполнением для сохранения однородности. В таких случаях узел подготовки становится частью линии, а не отдельным модулем, и его следует проектировать вместе с машиной. Когда подготовка и наполнение рассчитываются раздельно, разрыв проявляется в отклонениях, которые трудно связать с источником.
Как проверяют производительность линии наполнения для контейнеров?
Контейнерный продукт заполняет большее или меньшее количество жидкости при том же диаметре отверстия, поэтому скорость наполнения не задается самостоятельно, а является результатом сочетания материала, отверстия и давления. Увеличение скорости выше определенной точки создает вспенивание, брызги и удлинение времени очистки, поэтому производительность снижается именно тогда, когда ее пытаются увеличить.
На практике машины для розлива для тары сыпучих продуктов выбирают по производительности смены, а не по пиковому темпу. Расчет включает время розлива, время переналадки между продуктами и время мойки между ними. Линия розлива, которая заменяет продукт дважды в день, даст совершенно другую производительность, чем линия, производящая тот же продукт непрерывно, даже если машина идентична.
Резюме
Машины для розлива для тары сыпучих продуктов выбирают по фактическому поведению материала: его сыпучести, диапазону, в котором она остается приемлемой, типу тары и времени очистки между продуктами. Механизм подачи, управление остановкой потока и конструкция для очистки — это три компонента, которые определяют, обеспечит ли линия равномерную подачу на протяжении полной смены. Обратитесь в Impac с данными о продукте, сыпучести и таре и получите конфигурацию подходящего решения для розлива.