Produsul vâscos nu curge în conținutul recipientului, ci este împins. Această diferență schimbă aproape fiecare componentă din stația de umplere: modul de alimentare, diametrul duzei, rata de eliberare și ceea ce se întâmplă în momentul în care materialul se oprește. Mașinile de umplere concepute pentru lichid subțire și transferate la pastă vâscoasă produc doze neuniforme, rămășițe care se desprind la deschidere și timpi de ciclu care se prelungesc fără o explicație clară. O proiectare corectă începe cu comportamentul materialului și nu cu viteza dorită.
De ce vâscozitatea schimbă mecanismul de umplere?
Un material subțire ajunge la stația de umplere sub propria greutate și se împrăștie în recipient de la sine. Un material vâscos necesită împingere și continuă să se miște pentru o clipă chiar și după ce mecanismul s-a oprit. Aceste două fenomene creează cele două probleme cunoscute ale umplerii produselor vâscoase: doză inexactă la capăt și material rămas suspendat în deschidere, care picură pe peretele recipientului sau pe transportor.
O mașină de umplere pentru produse vâscoase se alege, prin urmare, în funcție de comportamentul materialului la capăt, și nu doar în funcție de volumul dozei.
În plus, vâscozitatea nu este o valoare constantă. Același produs se comportă diferit la temperaturi diferite, iar o linie care funcționează bine vara poate produce abateri iarna. În specificația mașinilor de umplere pentru produse vâscoase este important să se descrie nu doar vâscozitatea, ci și intervalul în care aceasta este efectiv valabilă în proces.
Ce mecanism este potrivit pentru pastă și materiale vâscoase?
Umplerea volumetrică de tip piston este soluția standard pentru lichide și paste, deoarece deplasează un volum fix la fiecare ciclu și nu se bazează pe curgere liberă. În plus, configurația mașinii stabilește câte stații pot fi adăugate în jurul stației de umplere, ceea ce schimbă cerințele pentru operațiuni ulterioare, cum ar fi deșurubarea, etanșarea sau aplicarea unei etichete pe un produs care nu trebuie mișcat imediat după umplere.
▪ Mecanism cu împingere, în loc să se bazeze pe curgere sub greutate
▪ Adaptarea diametrului orificiului și a vitezei de eliberare la vâscozitatea reală
▪ Controlul opririi curgerii pentru a preveni un fir de material întins
▪ Proiectarea stației de umplere pentru curățare și spălare între produse
▪ Intervalul de temperatură în care ajunge produsul la vârf
Mașinile de umplere pentru ambalaje diferă și prin numărul de posturi de lucru care pot fi amplasate în jurul stației de umplere sau de-a lungul transportorului. La un produs vâscos, operația de după umplere uneori nu poate fi executată imediat, iar de aceea o linie de umplere care permite adăugarea unui spațiu între stații oferă o soluție mai bună decât un spațiu compact. Acest lucru este valabil în special atunci când este necesară etanșarea sau aplicarea unei etichete pe un recipient care încă se mișcă.
În practică, aspectul căruia tindem să-i acordăm cea mai mică atenție este curățarea. Produsul de umplere rămâne pe pereți după încheierea seriei, iar timpul de spălare dintre produse poate consuma o parte semnificativă din schimb. O mașină concepută pentru demontare și reasamblare ușoare readuce acest timp în producție.
Cum influențează recipientul soluția?
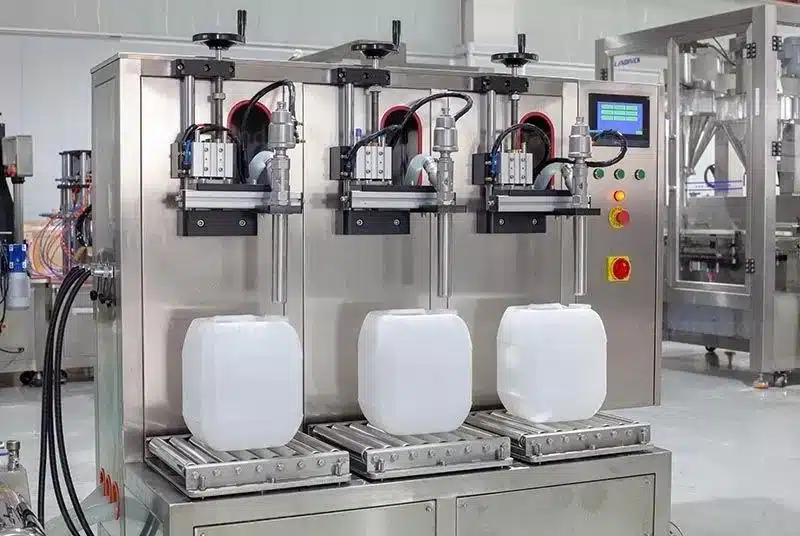
Mașinile de umplere pentru ambalaje sunt proiectate în jurul recipientului cel puțin la fel de mult ca în jurul materialului. O mașină de umplere potrivită pentru un borcan mic nu este neapărat potrivită pentru o găleată, și nu doar din cauza volumului: greutatea recipientului plin, modul de susținere în timpul umplerii și distanța dintre duza de umplere și fund se schimbă complet. O linie de umplere destinată să deservească două tipuri de recipiente impune o decizie prealabilă dacă este vorba despre o singură stație flexibilă sau despre două stații separate.
Un produs de umplere într-un borcan mic și un produs de umplere într-un container mare reprezintă două probleme inginerești diferite. Într-un recipient mic, provocarea este precizia dozării și prevenirea scurgerilor pe gura recipientului; într-un recipient mare, se adaugă o sarcină mare la plin, un timp de umplere mai lung și problema stabilității recipientului în timpul procesului. De aici rezultă că și randamentul se măsoară diferit: numărul de recipiente pe minut la un recipient mic și timpul de ciclu per recipient la volume mari.
Tipul recipientului | Provocarea centrală | Ce se verifică în specificație |
Borcane și găleți | Dozare precisă și prevenirea pierderilor la umplere | Cuplul dispozitivului de închidere și viteza de eliberare |
Ciocuri largi de umplere | Distribuție uniformă și aspectul produsului în cioc | Poziționarea stropitorii și înălțimea de umplere |
Glisiere | Greutate netă și timp de ciclu | Stabilitatea recipientului și etanșeitatea capacului |
Gricuri și containere mari | Timp de umplere și golire din co | Numărul de stații de lucru de-a lungul transportorului |
Capace și sașe | Sortare mică și curățare fină | Curățarea zonei de etanșare |
Ce oferă Impac în acest domeniu?
Impac proiectează linia în jurul comportamentului produsului, nu în jurul unui model existent, iar acest lucru este evident mai ales la ambalajele în plic. Linia automată pentru umplere, desfacere și lipire a tuburilor pe garnituri și recipiente este construită într-o configurație liniară care permite adăugarea de stații de lucru la cerere, gestionează un interval de la fluide foarte diluate până la unsori foarte vâscoase și ajunge la 5.000 până la 25.000 de recipiente pe tură. Printre aplicațiile sale se numără făină, smântână, ciocolată, ulei, aditivi pentru combustibil și substanțe chimice.
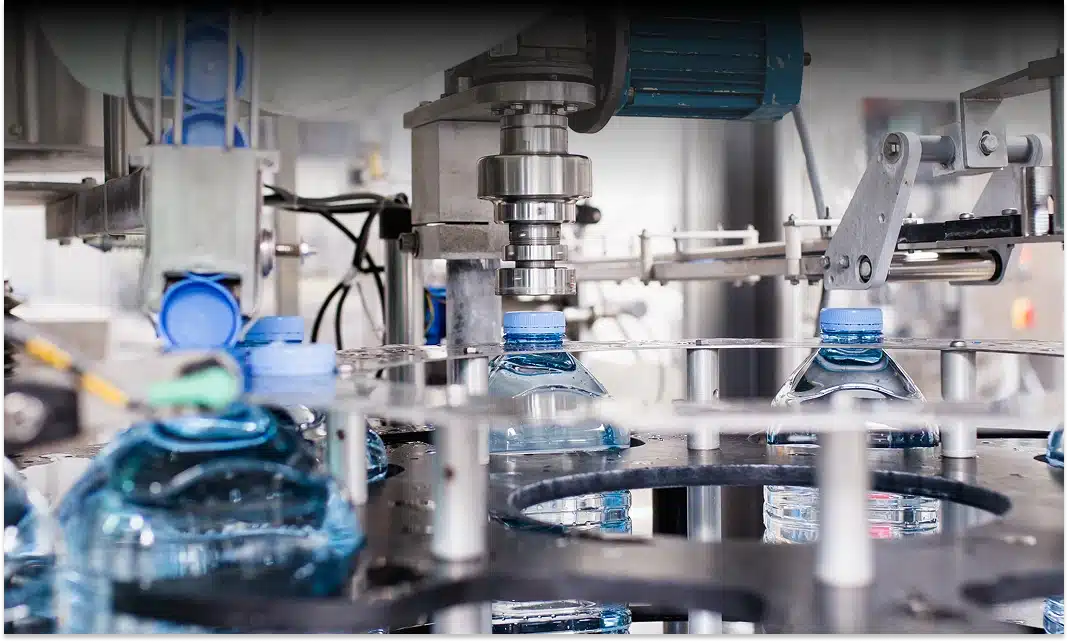
În paralel, mașina de umplere pentru lichide în flacoane combină o structură rotativă cu un transportor liniar și este potrivită pentru lichide diluate, cremoase și spumoase. Această combinație permite amplasarea stațiilor de lucru atât în jurul caruselului, cât și de-a lungul transportorului, ceea ce este necesar atunci când un produs ambalat solicită operațiuni de continuare imediat după umplere.
Ce se întâmplă înainte de stația de umplere?
În cazul produselor pentru ambalarea în pungi, o parte dintre problemele care apar la stația de umplere își au originea înainte de aceasta. Un rezervor de stocare în care materialul se răcește neuniform, o pompă care alimentează la presiune variabilă sau o conductă de alimentare prea lungă schimbă comportamentul produsului în momentul în care ajunge la duză. De aceea, caracterizarea unei mașini de umplere pentru ambalaje analizează traseul materialului de la rezervor până la orificiu, și nu doar stația de umplere în sine.
În plus, există produse care necesită amestecare sau încălzire controlată înainte de umplere pentru a menține omogenitatea. În astfel de cazuri, stația de pregătire devine parte din linie și nu un modul separat, iar aceasta trebuie planificată împreună cu mașina. Când pregătirea și umplerea sunt proiectate separat, diferența se manifestă prin abateri greu de atribuit sursei.
Cum se evaluează randamentul unei linii de umplere pentru ambalaje?
Un produs pentru ambalaje se umple mai lent decât un lichid subțire cu același diametru al orificiului, iar prin urmare viteza de umplere nu este o valoare determinată independent, ci rezultatul combinației dintre material, orificiu și presiune. Creșterea debitului peste un anumit prag generează turbulență, spumare și prelungirea timpului de curățare, astfel încât randamentul tinde să scadă tocmai atunci când încercăm să-l creștem.
În practică, mașinile de umplere pentru etichete sunt evaluate în funcție de randamentul schimbului, nu de viteza maximă. Calculul include timpul de umplere, timpul de schimbare între produse și spălarea dintre acestea. O linie de umplere care înlocuiește un produs apropiat de două ori pe zi va avea un randament complet diferit față de o mașină care produce același produs în regim continuu, chiar dacă mașina este identică.
Rezumat
Mașinile de umplere pentru produse ambalate sunt alese în funcție de comportamentul real al materialului în exploatare: vâscozitatea, intervalul în care curge, tipul recipientului și timpul de curățare între produse. Mecanismul de împingere, controlul opririi debitului și proiectarea pentru curățare sunt cele trei componente care determină dacă linia va furniza un debit uniform pe durata unui schimb complet. Consultați datele produsului, vâscozitatea și recipientul, și obțineți caracterizarea soluției de umplere potrivite.