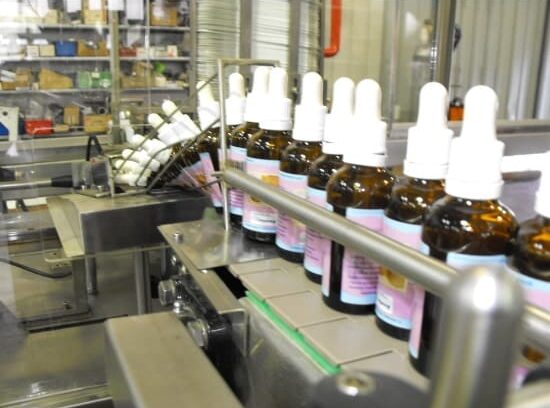
На линии, выпускающей один продукт, скорость машины определяет месячный объем выпуска. На линии, где несколько раз в неделю меняют продукт, время переналадки часто является более важным фактором, чем скорость машины. Один час потерянного производства при каждой переналадке за год может накапливаться до нескольких полных рабочих дней, не отражаясь отдельной строкой в отчете о выпуске. Поэтому переналадка — это одна из областей, где можно увеличить выпуск без изменения скорости машины.
Что на самом деле включает в себя время переналадки?
Время переналадки — это не одна операция, а последовательность этапов: удаление предыдущего продукта из машины и конвейера, очистка или промывка в соответствии с требованиями продукта, замена форматных деталей, загрузка новой рецептуры в систему управления и запуск машины до тех пор, пока дозы не стабилизируются в требуемом диапазоне. Каждый этап имеет разные временные требования, поэтому эффективное улучшение начинается с измерения всей последовательности, а не только общего времени переналадки.
- Удаление остатка продукта из машины и конвейера
- Очистка или промывка в объеме, требуемом для соответствующих продуктов
- Замена форматных деталей и регулировка держателей под размер тары
- Загрузка новой рецептуры продукта в систему управления
- Запуск и калибровка машины до стабилизации доз в требуемом диапазоне
На практике разбиение последовательности на этапы часто показывает, что один из них занимает непропорционально много времени. Иногда это процесс очистки, а иногда — выход на режим, а не фактическая замена деталей. Сосредоточение на этом этапе может дать больший эффект, чем попытка сократить все этапы одновременно.
Как метод фасовки влияет на время переналадки?
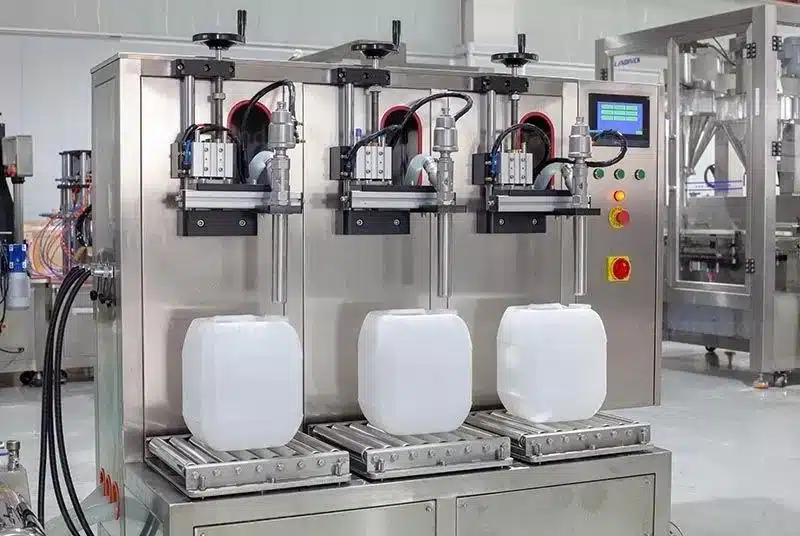
Для объемно-дозирующей машины при смене продукта требуется повторная калибровка, поскольку один и тот же объем соответствует разной массе для каждого материала. Весовая система может через систему управления переключиться на запрограммированную уставку массы следующего продукта, хотя после переналадки по-прежнему может потребоваться проверка. На линии, где продукты меняются часто, эта разница может выливаться в значительные потери производственного времени.
Дозировочные машины, позволяющие сохранять рецепт для каждого продукта, могут существенно сократить этот этап. Дозировочная машина, в которой при каждой переналадке каждый параметр приходится задавать вручную, делает линию более зависимой от оператора и может создавать различия между сменами, которые трудно устранить. Линия розлива, на которой продукты меняются ежедневно, особенно выигрывает от использования сохраненных рецептов.
Кроме того, чем больше параметров сохраняется в системе управления как часть рецепта и чем меньше их нужно настраивать вручную, тем короче переналадка и тем меньше она зависит от конкретного оператора. Сохраненный рецепт также сокращает число пусконаладок, поскольку возвращает линию к ранее установленным рабочим параметрам, а не требует их повторной регулировки.
Что можно подготовить, пока линия еще работает?
Значительная часть работ по переналадке не требует остановки машины. Подготовка форматных компонентов для следующего продукта, предварительная очистка сменных деталей, подача упаковочных материалов и тары на место, а также проверка рецепта в системе управления могут выполняться параллельно с производством. Во время простоя остаются только сама переналадка и пусконаладка.
С организационной точки зрения также стоит установить единообразный и документированный порядок операций. Когда каждый оператор выполняет переналадку в одном и том же порядке, время становится более предсказуемым, и легче определить, какой этап занимает больше времени, чем ожидалось. Порядок операций, меняющийся между сменами, создает вариативность, которую трудно улучшить.
| Этап переналадки | Что можно сделать заранее? | Что остается на время остановки? |
| Подготовка компонентов формата | Изъятие, очистка и предварительный осмотр | Сама сборка |
| Рецепт нового продукта | Определение и проверка в системе управления | Загрузка рецепта |
| Упаковочные материалы и тара | Подача их на позицию и размещение | Загрузка магазина |
| Очистка | Подготовка оборудования и запасных частей | Непосредственная мойка |
| Ввод в эксплуатацию и калибровка | Не применимо | Пока порции не стабилизируются в требуемом диапазоне |
Как конструкция машины влияет на время переналадки?
Часть времени переналадки определяется уже на этапе выбора машины. Машина, допускающая замену компонентов без применения инструментов, очистку без глубокой разборки и удобный доступ к системе подачи, может сократить каждую переналадку на протяжении всего срока эксплуатации.
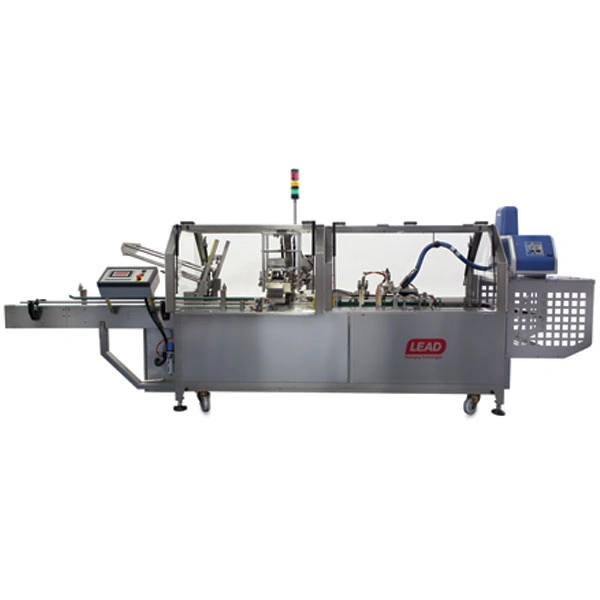
В упаковочной отрасли картонажная машина MKH-3 была разработана для быстрой перенастройки между различными размерами коробок и продуктами, и именно такая особенность может сильнее повлиять на ежемесячный выпуск, чем разница в несколько единиц в минуту.
Impac проектирует и производит машины самостоятельно, поэтому линию можно строить с учетом ассортимента продукции, а не только вокруг основного продукта. Если заранее известно, сколько форматов будет проходить через одну и ту же машину и как часто они будут меняться, компоненты формата и количество рабочих станций можно адаптировать к этому ассортименту на этапе характеристики.
Как правильно измерять время переналадки?
Правильное измерение начинается с определения начальной и конечной точек. Переход не заканчивается в момент запуска машины. Он заканчивается, когда партии стабилизируются в требуемом диапазоне и начинается учет производства. Любое измерение, прекращенное раньше, может дать неточную картину. Аналогично, переход начинается не тогда, когда приходит техник, а тогда, когда перестает выпускаться предыдущий продукт.
Также стоит измерять несколько переналадок, а не только одну. Длительность переналадки различается в зависимости от смены, команды и пары продуктов, поэтому одна переналадка не обязательно является репрезентативной. После нескольких измерений часто можно выявить конкретную пару продуктов, требующую больше времени на переналадку. В некоторых случаях это можно решить просто изменением последовательности производства.
На практике последовательность выпуска является одним из наименее затратных улучшений. Когда сходные продукты производятся последовательно, можно сократить время, необходимое для очистки между партиями, а также количество замен форматных компонентов. Фасовочная машина не меняется, но недельный выпуск может измениться.
Какова роль форматных компонентов?
Форматные компоненты — это части, которые адаптируют машину к размеру тары и типу дозы, и они напрямую влияют на время переналадки. Наличие отдельного комплекта форматных компонентов для каждого продукта требует более высоких первоначальных инвестиций, но может сократить время переналадки за счет уменьшения необходимости перенастраивать общие компоненты. Детали, контактирующие с продуктом, по-прежнему должны очищаться в соответствии с применимыми требованиями. Это экономическое решение, которое следует принимать на этапе анализа, а не спустя год эксплуатации.
Также стоит проверить, требуется ли для замены компонентов использование инструментов. Компоненты, которые можно соединять без инструментов, сокращают время операции и снижают вероятность того, что неправильная сборка будет выявлена только во время работы машины. Эта характеристика также определяется на этапе выбора и влияет на каждую переналадку на протяжении всего срока эксплуатации линии.
Резюме
Сокращение времени переналадки на другой продукт и формат на машине розлива начинается с разбиения последовательности переналадки для измерения. Далее по возможности большая часть подготовительных работ переносится на время, когда линия еще работает, и опирается на способ розлива и конструкцию машины, соответствующие производственной номенклатуре.
На линии, где продукты меняются часто, это может увеличить выпуск без изменения машины. Поэтому быстрая переналадка формата — это параметр оценки, а не только рабочая процедура. Машина розлива, выбранная с форматными компонентами, подходящими для производственной номенклатуры, может обеспечивать это преимущество на протяжении всего срока эксплуатации.
Свяжитесь с Impac, указав вашу продуктовую номенклатуру и форматы, чтобы получить оценку решения, соответствующего фактической частоте переналадок.