השבתה של מכונת אריזה נמדדת לא רק בדקות שבהן היא עמדה, אלא גם במוצר שהצטבר לפניה ובהזמנה שיצאה באיחור. במפעלים שבהם האריזה היא התחנה האחרונה לפני המשלוח, עצירה של חצי שעה מתגלגלת אל כל מה שקורה אחריה. תחזוקה מונעת היא הדרך להעביר את העצירות האלה מלוח הזמנים של התקלה ללוח הזמנים של המפעל, ולתכנן אותן במקום לספוג אותן.
מה מבדיל תחזוקה מונעת מתגובה לתקלה?
תחזוקת שבר מתחילה כשמשהו נעצר, והיא כוללת גם את זמן האבחון, גם את זמן ההמתנה לחלף וגם את זמן ההרצה מחדש. תחזוקה מונעת מתבצעת לפי לוח זמנים ידוע, בזמן שנקבע מראש, וכשהמכונה נגישה ומקוררת. ההבדל המעשי אינו בכמות העבודה אלא בעיתוי שלה ובשאלה מי קובע אותו.
מעבר לכך, טיפול מתוכנן מאפשר לבצע כמה פעולות באותה עצירה. בדיקת שחיקה, ניקוי, כיול ובדיקת מלאי חלפים מתבצעים ברצף אחד, במקום ארבע עצירות נפרדות לאורך החודש. כך יוצא שתוכנית תחזוקה טובה מצמצמת את מספר העצירות ולא רק את משכן.
אילו רכיבים נשחקים ראשונים במכונת אריזה?
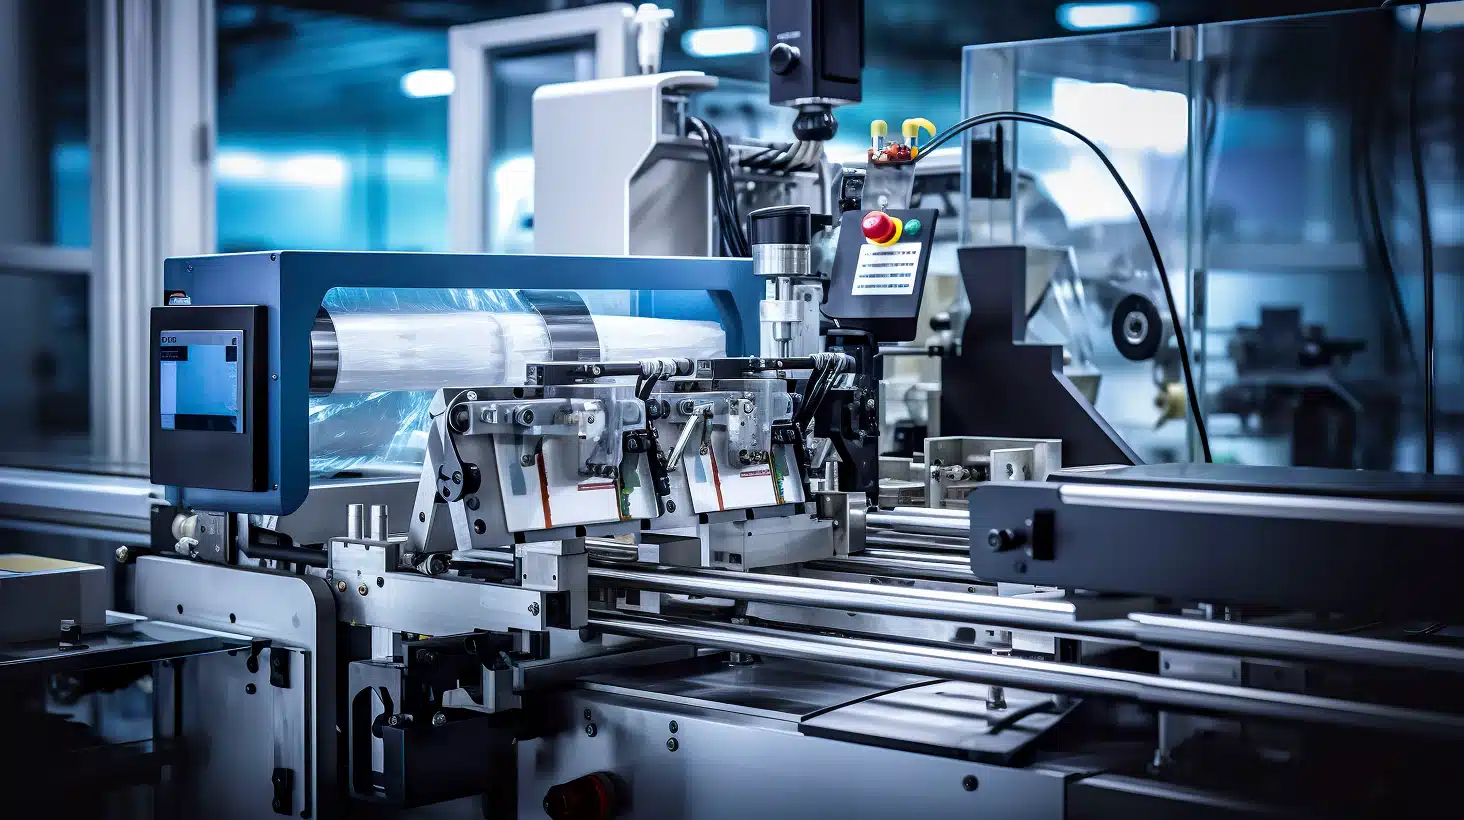
השחיקה במכונת אריזה מרוכזת במקומות שבהם יש מגע חוזר, חום או תנועה מהירה. מנגנוני הזנת חומר האריזה, רכיבי האחיזה בתחנת הטעינה, רצועות ומסועים, ואלמנטים של חיתוך וקיפול במכונות שעובדות מגליל. אלה הרכיבים שכדאי לרשום בנפרד בתוכנית ולעקוב אחריהם.
▪ מנגנוני הזנה והפרדה של יריעות חומר האריזה
▪ רכיבי אחיזה והחזקת מוצר בתחנת הטעינה
▪ רצועות, מיסבים וגלגלי הנעה במסועים
▪ אלמנטים של חיתוך וקיפול במכונות שעובדות מגליל
▪ חיישנים ותאים פוטואלקטריים שמלכלוך משבש את פעולתם
בפועל, חלק מהתקלות שנחוות כתקלות מכניות הן תוצאה של לכלוך. שאריות קרטון, אבק מוצר ושמן שהצטבר משבשים קריאה של חיישן, וכך המכונה עוצרת בלי סיבה מכנית אמיתית. ניקוי שיטתי הוא לכן חלק מהתחזוקה ולא פעולה נפרדת.
איך בונים תוכנית תחזוקה סביב לוח הייצור?
תוכנית שנבנית בנפרד מהייצור לא שורדת. הדרך המעשית היא לתלות את הטיפולים בנקודות שבהן הקו ממילא עוצר: מעבר בין פורמטים, ניקוי בין מוצרים, סוף משמרת או יום ללא ייצור. פעולה קצרה שנעשית בזמן החלפת פורמט אינה נחשבת השבתה, אותה פעולה בדיוק באמצע ריצה נחשבת.
את מרווחי הטיפול עצמם יש לגזור מהוראות היצרן ומשעות העבודה בפועל של המכונה, ולא מלוח שנה כללי. מכונה שעובדת משמרת אחת ביום ומכונה שעובדת שלוש משמרות מגיעות לאותו מספר מחזורים בקצב שונה לגמרי, ותוכנית שמבוססת על תאריכים בלבד תטפל באחת מהן מוקדם מדי ובשנייה מאוחר מדי.
מה כדאי להחזיק במלאי חלפים?
מלאי חלפים נכון אינו מלאי גדול אלא מלאי ממוקד. הקריטריון הוא לא מחיר הרכיב אלא מה קורה כשהוא חסר: רכיב זול שמשבית קו לשבוע יקר יותר מרכיב יקר שיש לו חלופה זמנית. לכן שווה למפות את הרכיבים לפי זמן ההשגה שלהם ולפי ההשפעה של היעדרם, ולא לפי הקטלוג.
סוג פעולה | מתי לבצע | מה היא מונעת |
ניקוי חיישנים ומסלולי מוצר | בכל החלפת פורמט או ניקוי | עצירות שווא ותקלות הזנה |
בדיקת שחיקה ברכיבי אחיזה | לפי שעות עבודה מצטברות | פגיעה במוצר ואריזות פסולות |
מתיחה ובדיקת רצועות ומסועים | בעצירה מתוכננת | החלקה, סטיית מוצר ועצירת קו |
כיול לאחר החלפת רכיב | מיד עם סיום הטיפול | סדרה שלמה שנארזת בסטייה |
בדיקת מלאי חלפים קריטיים | במחזוריות קבועה | המתנה ממושכת לחלף בזמן תקלה |
בנוסף למלאי, כדאי לתעד כל טיפול ותקלה. אחרי כמה חודשים התיעוד מראה אילו רכיבים חוזרים, והוא הבסיס להחלטה אם מדובר בשחיקה טבעית או בכשל שמקורו בהגדרה שגויה או בתנאי עבודה.
איך המכונה עצמה משפיעה על נטל התחזוקה?
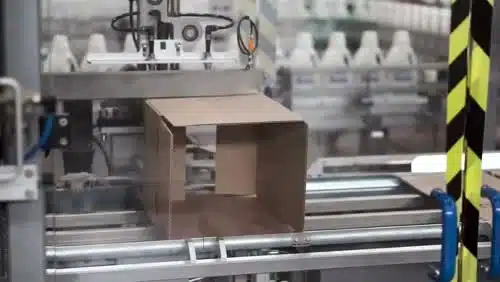
חלק מנטל התחזוקה נקבע כבר בשלב הבחירה. מכונה שנגישה לשירות מכל צדדיה, שרכיבי ההזנה שלה ניתנים להפרדה מהירה ושהמבנה שלה מאפשר ניקוי בלי פירוק, נדרשת לפחות זמן עצירה לאורך חייה. מערכת ההזנה של הקרטונטה מדגם MKH-4 ניתנת להפרדה תוך שנייה אחת, וזה בדיוק סוג המאפיין שמשפיע על משך הטיפול השוטף. אימפק מתכננת ומייצרת את המכונות בעצמה, ולכן אפשר להביא את שיקולי הנגישות והניקוי כבר לשלב האפיון ולא רק לשלב השימוש.
איך תחזוקה מונעת משתלבת בקו אריזה אוטומטי?
בקו אריזה אוטומטי, עצירה של תחנה אחת עוצרת את כל הרצף, ולכן ההשפעה של טיפול לא מתוכנן גדולה יותר מאשר במכונה עצמאית. מכאן שתוכנית התחזוקה צריכה להיבנות ברמת הקו: לאחד טיפולים של כמה תחנות לאותו חלון עצירה, ולתעדף את התחנות שאין להן מעקף. קרטונטה שנמצאת באמצע הרצף מקבלת עדיפות גבוהה יותר מתחנה שאפשר לגשר עליה זמנית.
מעבר לכך, מכונות אריזה אוטומטיות אוגרות מידע שאפשר להשתמש בו: מספר מחזורים, עצירות ותקלות חוזרות. גם בלי מערכת ניטור מתקדמת, רישום של המונים בסוף כל משמרת נותן בסיס מספרי לקביעת מרווחי הטיפול, במקום להסתמך על תחושה של הצוות.
בפועל, המעבר מתגובה לתכנון אינו קורה ביום אחד. הדרך המעשית היא להתחיל מהתחנה שצוברת את זמן ההשבתה הארוך ביותר בקו, לבנות עבורה תוכנית, ורק אחר כך להרחיב לשאר התחנות. כך התוצאה נמדדת מוקדם, והצוות רואה את הערך לפני שהתוכנית גדלה.
מה תפקיד המפעיל בתוכנית?
חלק מהפעולות שמונעות השבתות אינן דורשות טכנאי. ניקוי בסוף משמרת, בדיקה ויזואלית של רצועות ושל אזורי אחיזה, ודיווח על רעש או תנועה חריגים הם פעולות שהמפעיל מבצע במסגרת העבודה השוטפת. הערך שלהן גדול מפני שהמפעיל נמצא ליד המכונה שעות רבות ומזהה שינוי לפני שהוא הופך לתקלה.
כדי שזה יעבוד, צריך שיהיה למי לדווח ושהדיווח יתועד. רשימת בדיקה קצרה בסוף משמרת, עם מקום להערה חופשית, הופכת את התצפיות של המפעילים לנתון שאפשר לעבוד איתו. בלי תיעוד, אותה תקלה חוזרת מתגלה מחדש בכל פעם.
סיכום
צמצום השבתות מתחיל בהעברת העבודה מתגובה לתכנון: זיהוי הרכיבים הנשחקים, תליית הטיפולים בנקודות עצירה קיימות, גזירת המרווחים משעות עבודה בפועל ותיעוד שיטתי. תחזוקה מונעת שנבנתה נכון מקצרת גם את מספר העצירות וגם את משכן, ומכונות אריזה שנבחרו עם נגישות לשירות מקלות עליה עוד יותר. פנו לצוות ההנדסה של אימפק כדי לבחון אילו מאפייני נגישות, פירוק וניקוי מתאימים למשטר הייצור שלכם, כבר בשלב אפיון המכונה.