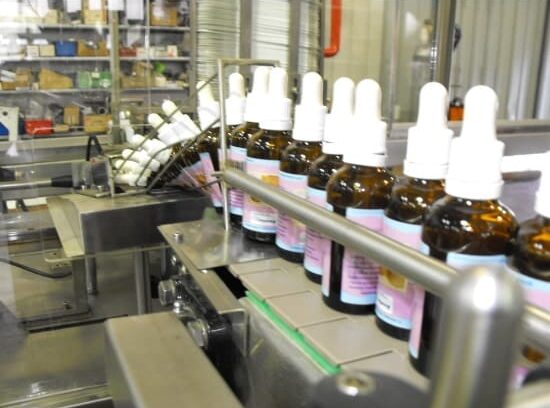
A csomagológép állásidejét nemcsak azok a percek mérik, amelyek alatt a gép tétlenül áll, hanem az is, hogy mennyi termék halmozódik fel előtte, illetve hány megrendelés hagyja el a gyárat késedelmesen. Azokban az üzemekben, ahol a csomagolás az utolsó lépés a kiszállítás előtt, egy 30 perces leállás minden későbbi folyamatra hatással lehet. A megelőző karbantartás a karbantartást reaktív válaszból a termelési ütemterv tervezett részévé alakítja, lehetővé téve a munkák előre ütemezését ahelyett, hogy azokat nem tervezett leállás alatt kellene elvégezni.

Mi a különbség a megelőző karbantartás és a meghibásodás utáni karbantartás között?
A meghibásodás utáni karbantartás akkor kezdődik, amikor valami elromlik. Ez magában foglalja a probléma diagnosztizálásához, a javításra való várakozáshoz és a gép újraindításához szükséges időt. Ezzel szemben a megelőző karbantartást előre meghatározott ütemterv szerint, előre rögzített időpontban végzik, amikor a gép elérhető és biztonságosan kezelhető. A fő különbség nem feltétlenül a munka terjedelmében van, hanem abban, hogy mikor végzik el a feladatot, és hogy az időpont tervezett-e.
A tervezett karbantartás azt is lehetővé teszi, hogy ugyanazon a leálláson belül több feladatot is elvégezzenek. A kopásellenőrzés, a tisztítás, a kalibrálás és a pótalkatrészek készletszintjének ellenőrzése együtt is végrehajtható, ahelyett hogy havonta négy különálló leállást okozna. Egy jól megtervezett karbantartási program tehát csökkentheti mind a leállások számát, mind az azok kezelésére fordított időt.
Mely csomagológép-alkatrészek igényelnek rendszeres karbantartást?
A kopás általában azokon a csomagológépi alkatrészeken jelentkezik, amelyek ismételt érintkezésnek, hőhatásnak vagy nagy sebességű mozgásnak vannak kitéve. Ide tartoznak az anyagadagoló mechanizmusok, a betöltőállomáson az anyagot megfogó elemek, az övek és szállítószalagok, valamint a vágó- és hajtogató elemek az ívről üzemelő gépekben.
Ezeket az elemeket be kell építeni a karbantartási tervbe, és rendszeresen ellenőrizni kell.
▪ A csomagolóanyag-ívek adagoló és szétválasztó mechanizmusai
▪ A betöltőállomáson a terméket megfogó és rögzítő elemek
▪ Szállítószalagok, csapágyak és hajtókerékek
▪ Vágó- és hajtogató elemek az ívről üzemelő gépekben
▪ Olyan érzékelők és fotoelektromos cellák, amelyeket a szennyeződés befolyásolhat
A gyakorlatban egyes, mechanikai jellegűnek tűnő hibák valójában szennyeződésből is eredhetnek. A kartonmaradékok, a termékpor és a felhalmozódott olaj megzavarhatják az érzékelők leolvasását, és a gép leállását okozhatják akkor is, ha valójában nincs mechanikai meghibásodás. A rendszeres tisztítást ezért a rutinszerű karbantartás részének kell tekinteni, nem pedig külön feladatnak.
Hogyan kell a karbantartást a gyártáshoz viszonyítva megtervezni?
A karbantartási program akkor működik a legjobban, ha össze van hangolva a gyártási ütemtervvel. Gyakorlati megközelítés, hogy a karbantartást akkorra ütemezzük, amikor a sor egyébként is áll, például formátumváltáskor, termékek közötti tisztítás során, a műszak végén vagy egy termelés nélküli napon. Egy formátumváltás közben elvégzett rövid karbantartási feladat megszüntetheti egy külön műszaki leállás szükségességét, míg ugyanez a feladat a gyártási ciklus közepén további állásidőt igényelhet.
A karbantartási ellenőrzések közötti időközöknek a gyártó utasításain, valamint a gép tényleges üzemóráin kell alapulniuk, nem pedig az általános naptáron. Egy napi egy műszakban működő gép és egy három műszakban működő gép ugyanannyi ciklust nagyon eltérő ütemben érhet el. A kizárólag naptári dátumokra épülő ütemezés ezért az egyik gépnél túl korai, a másiknál pedig túl késői szervizeléshez vezethet.
Hogyan kell meghatározni, hogy mely pótalkatrészeket kell készleten tartani?
A hatékony pótalkatrész-készletnek nem feltétlenül kell nagynak lennie. Azokra az alkatrészekre kell összpontosítania, amelyek hiánya jelentős hatással lehet a termelésre. A lényeges tényező nem kizárólag az alkatrész ára, hanem az, hogy mi történik, ha nem áll rendelkezésre.
Egy olcsó alkatrész, amelynek hiánya egy hétre leállíthatná a sort, fontosabb lehet a raktáron tartás szempontjából, mint egy drága alkatrész, amelyhez ideiglenes helyettesítő elérhető. Ezért érdemes az alkatrészeket a várható szállítási idő és az alapján osztályozni, hogy hiányuk milyen hatással lehet a termelésre, nem pedig kizárólag katalógus szerinti besorolás alapján.
| Művelet | Mikor kell végrehajtani | Milyen problémák megelőzésében segít? |
| Érzékelők és termékútvonalak tisztítása | Minden alkalommal, amikor formátumot váltasz vagy megtisztítod a gépet | Hamis leállások és adagolási hibák |
| Megfogóelemek kopásvizsgálata | A felhalmozódott üzemórák alapján | Termékkárosodás és helytelen csomagolás |
| Szíjak és szállítószalagok megnyúlásának és kopásának ellenőrzése | Tervezett leállás alatt | Megcsúszás, termékeltérés és sorleállás |
| Kalibrálás komponenscsere után | Közvetlenül a csere befejezése után | Az eltéréseket mutató teljes sor csomagolása |
| A kritikus pótalkatrészek készletszintjének ellenőrzése | Rendszeresen | Hosszú cserevárakozási idők meghibásodás esetén |
A készletek fenntartása mellett érdemes minden karbantartási feladatot és minden meghibásodást dokumentálni. Néhány hónap elteltével ezek a nyilvántartások megmutathatják, mely alkatrészek igényelnek ismétlődően beavatkozást, és segíthetnek megállapítani, hogy a probléma a szokásos kopásból, vagy a beállítási és üzemeltetési körülményekből ered-e.
Hogyan befolyásolja a gép kialakítása a karbantartási követelményeket?
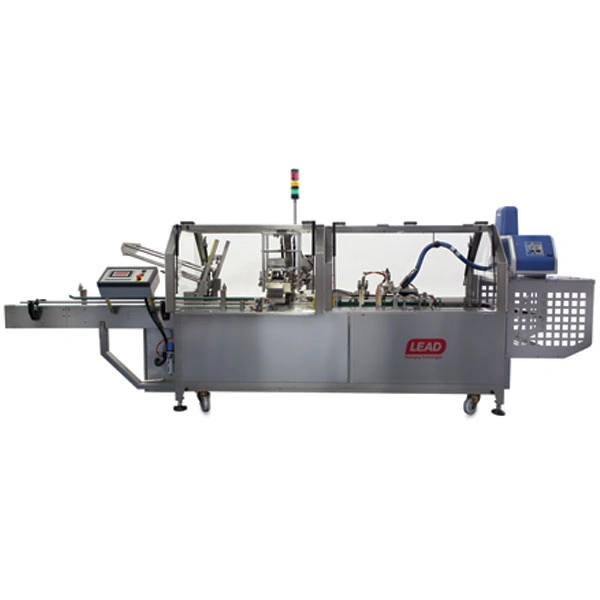
A karbantartási követelményeket részben a gép felépítése és az alkatrészek hozzáférhetősége határozza meg. Az a gép, amely jó szervizhozzáférést biztosít, lehetővé teszi az adagolóelemek gyors leválasztását, és tisztítást tesz lehetővé szükségtelen szétszerelés nélkül, lerövidítheti a rutin karbantartáshoz szükséges időt a teljes élettartam során. Az MKH-4 kartonozógép adagolórendszere egy másodperc alatt szétválasztható, ami jól mutatja, hogy a gépkomponensek gyors hozzáférhetősége miként befolyásolhatja a rutin karbantartás idejét. Az Impac saját maga tervezi és gyártja gépeit, így a hozzáférhetőségre és a tisztíthatóságra vonatkozó követelmények már a gépspecifikáció szakaszában figyelembe vehetők, nem csak a telepítést követően.
Hogyan illeszkedik a megelőző karbantartás egy automatizált csomagolósorba?
Egy automatizált csomagolósoron az egyik állomás leállása az ամբողջ szekvenciát megállíthatja, ezért a nem tervezett leállás zavaróbb, mint egy önálló gép esetében. Emiatt a karbantartást a teljes sor szintjén kell megtervezni, nem pedig egyes gépekre külön-külön. Több állomás karbantartási feladatai ugyanazon tervezett leállás keretében összevonhatók, és elsőbbséget kaphatnak azok az állomások, amelyeknek nincs kerülőútjuk. Az a középső szekvenciában elhelyezkedő állomás, amely a kartonra hatással van, más prioritást igényel, mint egy olyan állomás, amelyet ideiglenesen ki lehet kerülni.
Az automatizált csomagológépek hasznos üzemeltetési információkat is szolgáltathatnak, beleértve a ciklusszámot, az állásidőt és az ismétlődő hibákat. Még fejlett felügyeleti rendszer nélkül is, ezeknek az adatoknak a műszak végén történő rögzítése számszerű alapot adhat a karbantartási intervallumok meghatározásához, ahelyett, hogy kizárólag a kezelőszemélyzet megítélésére támaszkodnánk.
A meghibásodásokra való reagálástól a tervezett karbantartásig való átállás nem egyik napról a másikra történik. Gyakorlati megközelítés, ha azzal az állomással kezdjük, amely a leghosszabb állásidőt okozza a gyártósoron, elkészítjük hozzá a karbantartási tervet, majd ezt a megközelítést kiterjesztjük a többi állomásra is. Így már korán mérhetők az eredmények, mielőtt ugyanez a megközelítés más állomásokon is bevezetésre kerülne.
Mi az operátor szerepe a karbantartási programban?
Egyes, az állásidő megelőzését segítő tevékenységek nem igényelnek technikust. A műszak végén végzett tisztítás, a szíjak és a megfogási zónák szemrevételezéses ellenőrzése, valamint a szokatlan zajok vagy mozgások jelentése az operátor napi munkájának részét képezheti. Ezek a megfigyelések hasznosak lehetnek, mivel az operátorok hosszabb ideig dolgoznak a géppel, és észrevehetik a változásokat, mielőtt azok meghibásodássá fejlődnének.
Ahhoz, hogy ez működjön, egyértelmű személynek vagy folyamatnak kell lennie a problémák bejelentésére, és a bejelentéseket dokumentálni kell. Egy rövid, műszakzáró ellenőrzőlista megjegyzések számára fenntartott hellyel az operátori észrevételeket hasznos szervizinformációkká alakíthatja. Dokumentáció nélkül ugyanaz a hiba tovább ismétlődhet, megfelelő megoldás nélkül.
Fő tanulságok a csomagológépek karbantartásával kapcsolatban
A leállások csökkentése a reaktív karbantartásról a tervezett karbantartásra való áttéréssel kezdődik: a kopásnak kitett alkatrészek azonosításával, a karbantartási munkák meglévő leállási pontok köré történő megtervezésével, a karbantartási intervallumok a tényleges üzemórák alapján történő meghatározásával, valamint a karbantartási tevékenységek rendszeres dokumentálásával. Egy jól megtervezett megelőző karbantartási program segíthet csökkenteni mind a leállások számát, mind az elhárításukra fordított időt, és a jó szervizelhetőséggel tervezett gépek megkönnyíthetik a rutin karbantartást. Lépjen kapcsolatba az Impac mérnöki csapatával, hogy a gépspecifikációs szakaszban átbeszéljék, mely hozzáférési, szétszerelési és tisztítási megoldások felelnek meg az Ön gyártási követelményeinek.