Пенообразование, капли после дозирования и различия между контейнерами могут казаться отдельными проблемами, но часто они связаны с тем, как жидкость поступает в контейнер и как останавливается поток. Пена, поднимающаяся выше горловины, капля, остающаяся на шейке, и различия от одного контейнера к другому — все это может быть результатом взаимодействия параметров розлива. Понимание этих факторов помогает определить источник проблемы, а не устранять симптомы позже на линии.
Что вызывает пенообразование при розливе жидкости?
Пена образуется, когда в жидкости задерживается воздух. На линии розлива это происходит главным образом тогда, когда жидкость падает в контейнер с высоты или подается со скоростью, слишком высокой для ее характеристик. Жидкости, содержащие ПАВ, например моющие средства, склонны пениться сильнее. Пена — это не только эстетическая проблема: она может скрывать фактический уровень наполнения, замедлять цикл, поскольку ей нужно осесть, и попадать в зону укупорки, снижая качество закрытия.
Поэтому машину для розлива пенящихся жидкостей следует оценивать прежде всего по тому, как жидкость поступает в контейнер, а не только по ее номинальной производительности.
Распространенные подходы к снижению пенообразования сосредоточены на контроле того, как жидкость поступает в контейнер. К ним относятся введение сопла в контейнер с постепенным его поднятием по мере повышения уровня жидкости, использование мягкого потока в начале и в конце дозы, а также направление жидкости к стенке контейнера вместо свободного падения в центр. Все эти подходы уменьшают количество захватываемого воздуха.
Что вызывает капание после розлива?
Подтекание происходит в переходный момент между подачей и остановкой. Если поток резко прерывается, небольшое количество жидкости может остаться в сопле и выйти уже после того, как контейнер начал движение вперед. В результате на горлышке контейнера, на конвейере и на самой машине могут образоваться остатки. Это также может вызвать засоры на укупорочной станции, если остатки мешают правильной посадке крышки.
- Постепенное прекращение потока вместо резкого прерывания в конце дозы
- Регулировка диаметра сопла в соответствии с требуемой вязкостью и расходом
- Правильная синхронизация между окончанием наполнения и последующим перемещением контейнера
- Поддержание области сопла в чистоте в рамках регулярного технического обслуживания
Точное жидкостное наполнение, таким образом, зависит от соотношения трех параметров: диаметра сопла, расхода и режима остановки. Наполнительные машины, позволяющие независимо регулировать все три параметра, обеспечивают более высокий уровень контроля, поскольку один из них можно изменять, не влияя на остальные два. Когда параметры связаны между собой, улучшение одного может ухудшить другой.
Кроме того, контролируемое дозирование уменьшает перелив вокруг отверстия на этапе наполнения. Чем точнее доза, тем меньше требуется запас по высоте заполнения и тем меньше вероятность перелива.
Что вызывает неравномерное заполнение между контейнерами?
Стабильность наполнительной машины следует оценивать на протяжении всей смены, а не только в течение первой партии. В объемном дозировании измеряется фиксированный объем, поэтому изменение плотности напрямую приводит к изменению массы даже при сохранении объема. Следовательно, на линии розлива, выпускающей продукт с изменяющейся плотностью, отклонение будет накапливаться по мере продвижения смены.
Контейнер-в-контейнере различия обычно обусловлены сочетанием трёх факторов: изменениями давления или уровня в накопительном баке в течение смены, изменением вязкости с температурой и попаданием воздуха в систему. Каждый из этих факторов может меняться в течение смены, поэтому отклонения могут казаться случайными, пока их не измерят за всю смену.
Поэтому выбор метода дозирования имеет большое значение. Объёмное наполнение измеряет фиксированный объём и подходит для продуктов со стабильной плотностью, тогда как весовое наполнение измеряет фактическую массу и, следовательно, лучше справляется с материалами с переменной плотностью. Если отклонение сохраняется даже после калибровки, стоит ещё раз проверить, подходит ли метод дозирования для данного продукта.
Распространённые проблемы при розливе жидкостей и их причины
| Явление | Механическая причина | Направление устранения |
| Пена выше уровня наполнения | Воздух, попавший во впуск жидкости | Погружная насадка и плавный отвод |
| Капля на горлышке контейнера | Резкое прерывание потока в конце дозы | Плавная остановка и корректная синхронизация перед движением конвейера |
| Разброс массы между контейнерами | Изменение плотности или давления подачи | Переход на весовое измерение |
| Остановки на участке укупорки | Остатки в зоне горловины | Предотвращение накопления остатков и поддержание чистоты |
| Цикл медленнее ожидаемого | Ожидание оседания пены | Снижение попадания воздуха на входе |
Как эти проблемы розлива влияют на производственную линию?
На производственной линии эти три явления могут влиять друг на друга. Пена замедляет процесс, капание загрязняет зону захвата, а загрязнение в зоне захвата может вызывать засоры, которые изменяют скорость подачи и усугубляют отклонения. Поэтому устранение проблем более эффективно, когда оно рассматривается на уровне всей линии, а не на уровне отдельной станции.
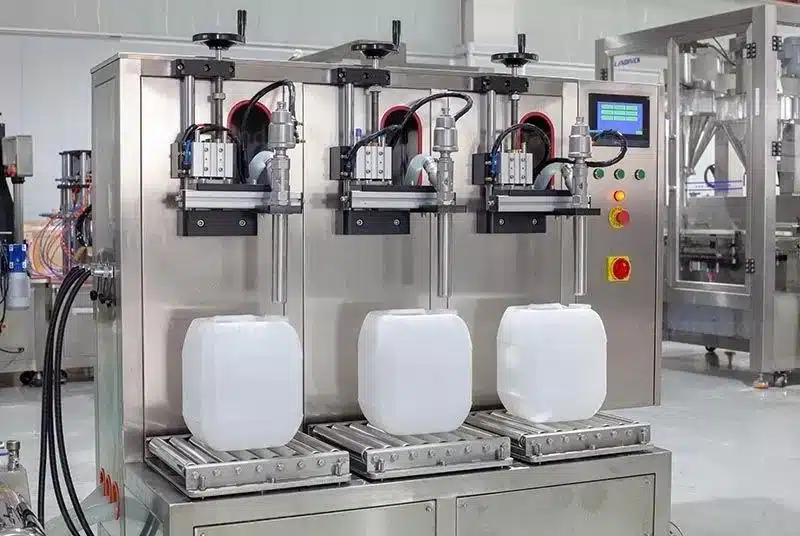
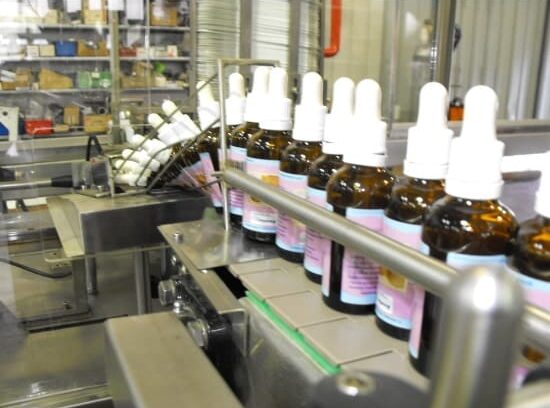
IMPAC разрабатывает разливочную станцию с учётом поведения жидкости, а машина для розлива жидкостей во флаконы специально подходит для маловязких, вязких и пенящихся жидкостей. Её конструкция сочетает роторную карусель с линейным конвейером, что позволяет размещать рабочие станции по обеим осям и обеспечивает разрыв между розливом и последующими операциями, с производительностью от 5 000 до 60 000 контейнеров за смену.
Как свойства жидкости влияют на конструкцию разливочной машины?
Не все жидкости ведут себя одинаково при поступлении в контейнер. Маловязкая жидкость быстро растекается и быстро достигает уровня наполнения, тогда как вязкая жидкость вытесняется и оставляет остаток. Жидкость, содержащая частицы, требует особого внимания, чтобы отверстие не засорилось. Поэтому розлив жидкости проектируется исходя из свойств продукта, а не только из объёма дозы. Это влияет на диаметр сопла, расход и способ прекращения потока.
Кроме того, жидкости, содержащие ПАВы, сильнее реагируют на движение. Один и тот же расход, который считается приемлемым для одного продукта, может вызвать пенообразование у другого. Поэтому полезно указывать все продукты, которые будут проходить через станцию, а не только основной продукт. Станция, рассчитанная на один продукт, будет требовать перенастройки каждый раз, когда в ассортимент добавляется другой продукт.
Как проблемы при розливе влияют на производительность производства?
Эти три явления влияют на пропускную способность в трёх разных точках. Пена увеличивает время цикла, поскольку перед закрытием может потребоваться её осаждение, капание приводит к необходимости очистки и простоя на разливочной станции, а отклонения по массе требуют запаса по уровню наполнения, что приводит к перерасходу материала в течение года. Ни один из этих эффектов не отражается отдельной строкой в отчёте, поэтому их совокупное влияние легко упустить из виду.
Прежде чем решать, куда инвестировать, стоит отдельно измерить все три параметра. Подсчёт на фасовочной станции, измерение фактической массы серии образцов и фиксация времени, необходимого для оседания пены, дают измеримые данные для оценки проблемы. Затем на основе этих данных, а не общего описания проблемы, можно выбрать фасовочные машины.
Краткое изложение
Пенообразование, капание и неравномерное заполнение жидкостей — это не неизбежность, а результат параметров, которые можно спланировать: как жидкость поступает в ёмкость, как прекращается поток и какой метод дозирования выбран для продукта. Когда все три фактора рассматриваются вместе, можно улучшить как производительность цикла, так и чистоту линии.
Свяжитесь с IMPAC, чтобы охарактеризовать фасовочную станцию с учётом свойств вашей жидкости и подобрать подходящий метод дозирования.