A formação de espuma, o gotejamento e a variação entre recipientes podem parecer problemas separados, mas muitas vezes estão relacionados à forma como o líquido entra no recipiente e a como o fluxo é interrompido. Espuma subindo acima da abertura, uma gota permanecendo no gargalo e a variação de um recipiente para outro podem resultar da interação entre os parâmetros de envase. Compreender esses fatores ajuda a identificar a origem do problema, em vez de tratar apenas os sintomas mais adiante na linha.
O que causa a formação de espuma durante o envase de líquidos?
A espuma se forma quando ar fica aprisionado em um líquido. Em uma linha de envase, isso ocorre principalmente quando o líquido cai no recipiente a partir de uma altura ou entra a uma taxa muito alta para suas características. Líquidos que contêm tensoativos, como detergentes, tendem a formar mais espuma. A espuma não é apenas um problema estético: ela pode ocultar o nível real de enchimento, reduzir a velocidade do ciclo porque precisa assentar e alcançar a área de fechamento, comprometendo a qualidade da vedação.
Uma envasadora que manipula líquidos espumosos deve, portanto, ser avaliada com base em como o líquido entra no recipiente, e não apenas em sua velocidade nominal.
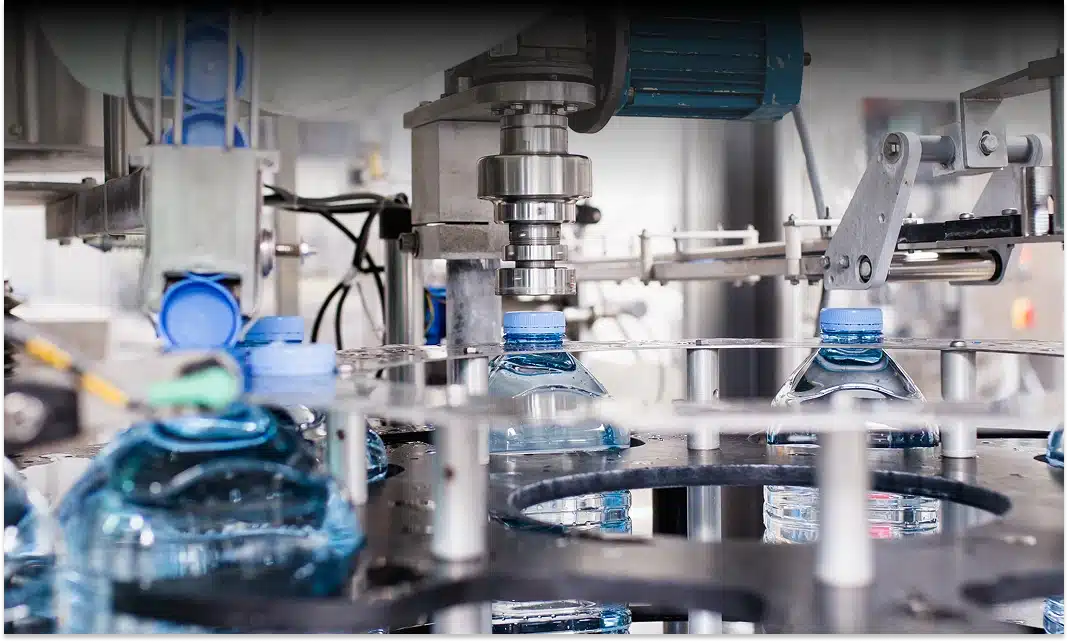
As abordagens comuns para reduzir a formação de espuma concentram-se em controlar como o líquido entra no recipiente. Isso inclui inserir o bico no recipiente e puxá-lo gradualmente para cima à medida que o líquido sobe, usar um fluxo suave no início e no final da dosagem e direcionar o líquido para a lateral do recipiente, em vez de deixá-lo cair livremente no centro. Todas essas abordagens reduzem a quantidade de ar que fica aprisionada.
O que causa o gotejamento após o envase?
O gotejamento ocorre durante a transição entre o fluxo e a interrupção. Se o fluxo for interrompido repentinamente, uma pequena quantidade de líquido pode permanecer no bocal e sair depois que o recipiente já tiver avançado. O resultado pode ser resíduo no gargalo do recipiente, na esteira transportadora e na própria máquina. Também pode causar obstruções na estação de tampagem quando o resíduo interfere no assentamento adequado da tampa.
- Cessação gradual do fluxo em vez de uma interrupção brusca no final da dosagem
- Ajuste do diâmetro do bocal à viscosidade e à vazão requeridas
- Sincronização correta entre o fim do enchimento e o movimento subsequente do recipiente
- Manter a área do bocal limpa como parte da manutenção de rotina
O enchimento líquido preciso, portanto, depende da relação entre três parâmetros: diâmetro do bocal, vazão e modo de parada. Máquinas de envase que permitem ajustar os três separadamente proporcionam maior controle, porque um pode ser alterado sem afetar os outros dois. Quando os parâmetros estão interligados, a melhoria de um pode piorar outro.
Além disso, a dosagem controlada reduz o transbordamento ao redor da abertura durante a etapa de enchimento. Quanto mais precisa for a dosagem, menor a necessidade de uma margem de segurança na altura de enchimento e menor a oportunidade de ocorrer transbordamento.
O que causa enchimento desigual entre recipientes?
A estabilidade da máquina de envase deve ser avaliada ao longo de todo o turno, e não apenas durante o primeiro lote. O envase volumétrico mede um volume fixo, portanto uma variação de densidade se traduz diretamente em uma variação de peso, mesmo quando o volume é mantido. Assim, uma linha de envase que produz um produto cuja densidade varia verá o desvio se acumular à medida que o turno avança.
A variação de recipiente para recipiente é geralmente devida a uma combinação de três fatores: mudanças na pressão ou na altura do tanque de armazenamento ao longo de um turno, mudanças na viscosidade com a temperatura e ar aprisionado no sistema. Cada um desses fatores pode mudar durante o turno, de modo que a variação pode parecer aleatória até ser medida ao longo de todo o turno.
A escolha do método de dosagem é, portanto, importante. O enchimento volumétrico mede um volume fixo e é adequado para produtos com densidade estável, enquanto o enchimento por pesagem mede o peso real e, por isso, lida melhor com materiais de densidades variáveis. Se o desvio persistir mesmo após a calibração, vale a pena reexaminar se o método de dosagem é adequado ao produto.
Problemas comuns de enchimento de líquidos e suas causas
| Fenômeno | Fonte mecânica | Direção do tratamento |
| Espuma acima do nível de enchimento | Ar aprisionado na entrada do líquido | Bocal de imersão e retração gradual |
| Uma gota no gargalo do recipiente | Interrupção brusca do fluxo no final da dose | Parada gradual e sincronização correta antes do movimento do transportador |
| Desvio de peso entre recipientes | Mudança de densidade ou pressão de alimentação | Migração para medição baseada em peso |
| Paradas na estação de tampamento | Resíduo na área da abertura | Prevenção do acúmulo de resíduos e manutenção da limpeza |
| Ciclo mais lento do que o esperado | Aguardar a espuma assentar | Redução do aprisionamento de ar na entrada |
Como esses problemas de enchimento afetam a linha de produção?
Em uma linha de produção, os três fenômenos podem influenciar-se mutuamente. A espuma desacelera o processo, o gotejamento suja a área de captação, e a sujeira na área de captação pode criar obstruções que alteram a taxa de alimentação e agravam os desvios. O tratamento, portanto, é mais eficaz quando considerado no nível da linha, em vez de no nível de cada estação individualmente.
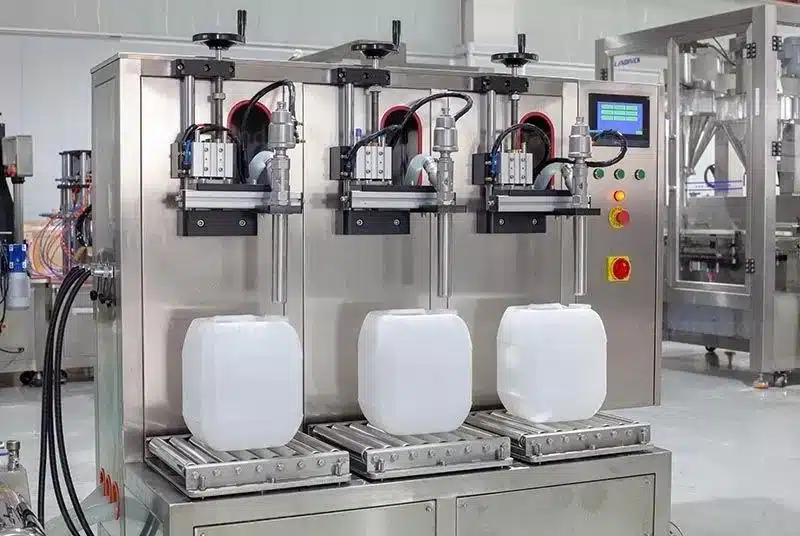
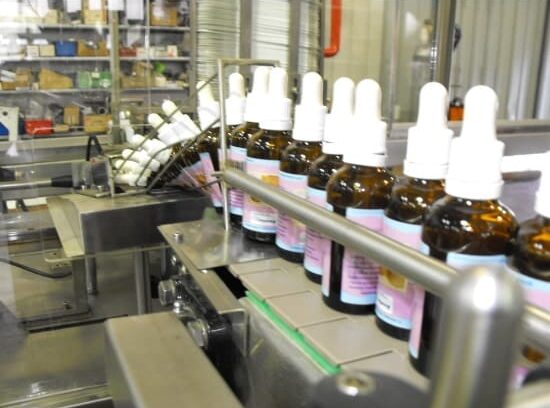
IMPAC projeta a estação de envase com base no comportamento do líquido, e a enchedora de líquidos para frascos é especialmente adequada para líquidos finos, espessos e espumosos. Sua estrutura combina um carrossel rotativo com um transportador linear, permitindo que as estações de trabalho sejam posicionadas em ambos os eixos e proporcionando um intervalo entre o envase e as operações subsequentes, com uma produção de 5.000 a 60.000 recipientes por turno.
Como as Propriedades dos Líquidos Afetam o Projeto da Enchedora?
Nem todos os líquidos se comportam da mesma forma ao entrar em um recipiente. Um líquido fino se espalha rapidamente e atinge o nível de enchimento depressa, enquanto um líquido espesso é expulso e deixa um resíduo. Um líquido contendo partículas requer atenção para garantir que a abertura não fique obstruída. O envase de líquidos, portanto, é projetado com base na natureza do produto, não apenas no volume da dose. Isso afeta o diâmetro do bocal, a vazão e o método usado para interromper o fluxo.
Além disso, líquidos contendo tensoativos reagem mais intensamente ao movimento. A mesma vazão que é considerada razoável para um produto pode produzir espuma em outro. Portanto, é útil especificar todos os produtos que passarão pela estação, não apenas o produto principal. Uma estação projetada para um único produto exigirá reajuste sempre que outro produto for adicionado à mistura.
Como os Problemas de Envase Afetam a Eficiência da Produção?
Os três fenômenos afetam a produtividade em três pontos diferentes. A espuma prolonga o tempo de ciclo porque pode precisar assentar antes do fechamento, o gotejamento acrescenta limpeza e tempo de inatividade na estação de envase, e os desvios de peso exigem uma margem de segurança no nível de enchimento que se traduz em material adicional entregue ao longo do ano. Nenhum desses efeitos aparece como linhas separadas no relatório, portanto seu impacto cumulativo pode ser fácil de passar despercebido.
Antes de decidir onde investir, vale a pena medir os três separadamente. A contagem na estação de envase, a medição do peso real de uma série de amostras e o registro do tempo que a espuma leva para assentar fornecem dados mensuráveis para avaliar o problema. As máquinas de envase podem então ser selecionadas com base nesses dados, e não em uma descrição geral do problema.
Resumo
A formação de espuma, o gotejamento e o enchimento irregular de líquidos não são inevitáveis, mas resultado de parâmetros que podem ser planejados: como o líquido entra no recipiente, como o fluxo é interrompido e o método de dosagem escolhido para o produto. Quando os três são abordados em conjunto, tanto a taxa de ciclo quanto a limpeza da linha podem ser melhoradas.
Entre em contato com a IMPAC para caracterizar a estação de envase de acordo com a natureza do seu líquido e avaliar o método de dosagem adequado.