El tiempo de inactividad de una máquina de embalaje se mide no solo por los minutos en que la máquina está parada, sino también por el producto que se acumula delante de ella y por los pedidos que salen de la planta con retraso. En instalaciones donde el embalaje es el último paso antes del envío, una parada de 30 minutos puede afectar a todo lo que viene después. El mantenimiento preventivo traslada el mantenimiento de una respuesta reactiva a una parte planificada del programa de producción, lo que permite planificar el trabajo en lugar de gestionarlo durante una parada no planificada.

¿Cuál es la diferencia entre el mantenimiento preventivo y el mantenimiento correctivo?
El mantenimiento correctivo comienza cuando algo falla. Incluye el tiempo necesario para diagnosticar el problema, esperar la reparación y reiniciar la máquina. El mantenimiento preventivo, en cambio, se realiza según un programa planificado, en un momento predeterminado en que la máquina es accesible y segura para intervenir. La diferencia principal no es necesariamente la cantidad de trabajo implicada, sino cuándo se realiza el trabajo y si el momento está planificado.
El mantenimiento planificado también permite completar varias tareas durante la misma parada programada. Las comprobaciones de desgaste, la limpieza, la calibración y las revisiones del inventario de repuestos pueden realizarse conjuntamente en lugar de requerir cuatro paradas distintas durante el mes. Por lo tanto, un programa de mantenimiento bien planificado puede reducir tanto el número de paradas como el tiempo dedicado a ellas.
¿Qué componentes de una máquina de embalaje requieren mantenimiento regular?
El desgaste suele producirse en componentes de máquinas de envasado expuestos al contacto repetido, al calor o a movimientos rápidos. Entre ellos se incluyen los mecanismos de alimentación del material de envasado, los componentes de sujeción en la estación de carga, las bandas y transportadores, y los elementos de corte y plegado en máquinas que funcionan a partir de bobina.
Estos componentes deben incluirse en el plan de mantenimiento y supervisarse regularmente.
▪ Mecanismos de alimentación y separación de láminas de material de envasado
▪ Componentes de sujeción y retención del producto en la estación de carga
▪ Bandas transportadoras, rodamientos y ruedas motrices
▪ Elementos de corte y plegado en máquinas que funcionan a partir de bobina
▪ Sensores y células fotoeléctricas que pueden verse afectados por la suciedad
En la práctica, algunas averías que parecen mecánicas en realidad pueden deberse a la suciedad. Los residuos de cartón, el polvo del producto y el aceite acumulado pueden interferir con las lecturas de los sensores y provocar la parada de la máquina incluso cuando no existe una avería mecánica real. Por ello, la limpieza periódica debe considerarse parte del mantenimiento rutinario y no como una tarea aparte.
¿Cómo debe programarse el mantenimiento en función de la producción?
Un programa de mantenimiento funciona mejor cuando se coordina con el plan de producción. Un enfoque práctico es programar el mantenimiento cuando la línea ya está detenida, como durante los cambios de formato, la limpieza entre productos, al final de un turno o en un día sin producción. Una tarea breve de mantenimiento realizada durante un cambio de formato puede evitar la necesidad de una parada de mantenimiento independiente, mientras que la misma tarea realizada en medio de una corrida de producción puede requerir tiempo de inactividad adicional.
Los intervalos de mantenimiento deben basarse en las instrucciones del fabricante y en las horas reales de funcionamiento de la máquina, y no en un calendario general. Una máquina que opera un turno al día y otra que opera tres turnos pueden alcanzar el mismo número de ciclos a ritmos muy diferentes. Por lo tanto, un programa basado únicamente en fechas del calendario puede exigir mantenimiento demasiado pronto en una máquina y demasiado tarde en otra.
¿Cómo debe determinar qué repuestos conviene mantener en inventario?
Un inventario eficaz de repuestos no tiene por qué ser grande. Debe centrarse en los componentes cuya ausencia podría tener un impacto significativo en la producción. El factor relevante no es simplemente el precio del componente, sino qué ocurre si no está disponible.
Un componente de bajo costo que podría detener una línea durante una semana puede ser más importante de mantener en stock que un componente costoso para el que existe una alternativa temporal. Por lo tanto, es útil clasificar los componentes según su plazo de entrega esperado y el impacto que su ausencia podría tener en la producción, en lugar de hacerlo simplemente por la clasificación del catálogo.
| Acción | Cuándo realizarla | ¿Qué ayuda a prevenir? |
| Limpieza de sensores y trayectos del producto | Cada vez que cambie el formato o limpie la máquina | Paradas falsas y fallos de alimentación |
| Pruebas de desgaste en los componentes de agarre | Basado en las horas de trabajo acumuladas | Daños al producto y embalaje inadecuado |
| Verificación de correas y transportadores por estiramiento y desgaste | Durante una parada planificada | Deslizamiento, desviación del producto y parada de línea |
| Calibración después del reemplazo de componentes | Inmediatamente después de completar el reemplazo | Una serie completa envasada con desviaciones |
| Verificación del inventario de repuestos críticos | De forma regular | Tiempos de espera prolongados para el reemplazo durante una avería |
Además de mantener el inventario, conviene documentar todas las tareas de mantenimiento y averías. Tras unos meses, estos registros pueden mostrar qué componentes requieren atención de forma reiterada y ayudar a determinar si un problema está relacionado con el desgaste normal o con las condiciones de ajuste y de operación.
¿Cómo afecta el diseño de la máquina a los requisitos de mantenimiento?
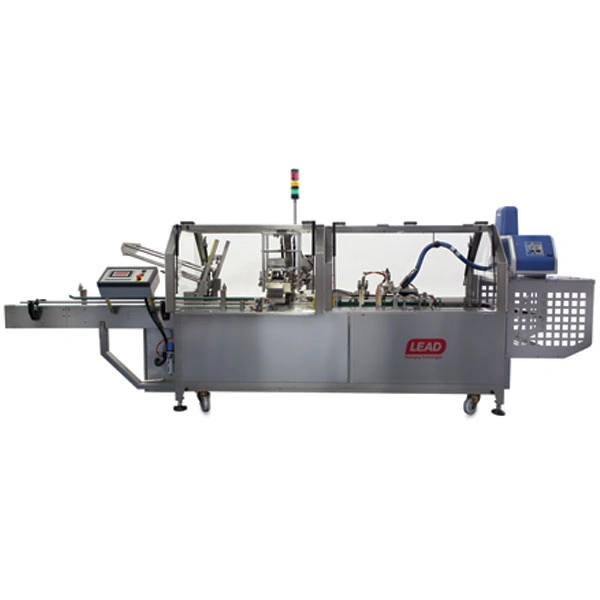
Los requisitos de mantenimiento están influidos en parte por el diseño de la máquina y su accesibilidad. Una máquina que ofrece buen acceso para el servicio, permite separar rápidamente los componentes de alimentación y facilita la limpieza sin desmontaje innecesario puede reducir el tiempo necesario para el mantenimiento rutinario durante toda su vida útil. El sistema de alimentación de la cartonneuse MKH-4 puede separarse en un segundo, lo que muestra cómo el acceso rápido a los componentes de la máquina puede afectar al tiempo de mantenimiento rutinario. Impac diseña y fabrica sus propias máquinas, lo que permite tener en cuenta los requisitos de accesibilidad y limpieza durante la especificación de la máquina, y no solo después de la instalación.
¿Cómo encaja el mantenimiento preventivo en una línea de envasado automatizada?
En una línea de envasado automatizada, una parada en una estación puede detener toda la secuencia, haciendo que una parada no planificada sea más disruptiva de lo que sería en una máquina independiente. Por este motivo, el mantenimiento debe planificarse a nivel de línea y no para cada máquina de forma aislada. Las tareas de mantenimiento de varias estaciones pueden combinarse dentro de la misma parada programada, mientras que se puede dar prioridad a las estaciones que no disponen de bypass. Una estación que afecta a una caja en mitad de la secuencia tiene una prioridad distinta de una estación que puede ser bypassada temporalmente.
Las máquinas de envasado automatizadas también pueden proporcionar información operativa útil, incluidos los recuentos de ciclos, las paradas y los fallos recurrentes. Incluso sin un sistema avanzado de monitorización, registrar estas cifras al final de cada turno puede proporcionar una base numérica para determinar los intervalos de mantenimiento en lugar de depender únicamente del criterio del equipo.
La transición de reaccionar a las averías a realizar un mantenimiento planificado no ocurre de la noche a la mañana. Un enfoque práctico es empezar con la estación que acumula el mayor tiempo de inactividad en la línea, desarrollar para ella un plan de mantenimiento y luego ampliar el enfoque a las demás estaciones. Esto permite medir los resultados de forma temprana antes de aplicar el mismo enfoque a otras estaciones.
¿Cuál es el papel del operador en el programa de mantenimiento?
Algunas acciones que ayudan a prevenir tiempos de inactividad no requieren de un técnico. La limpieza al final del turno, la inspección visual de las correas y de las zonas de agarre, y la notificación de ruidos o movimientos inusuales pueden formar parte del trabajo diario del operador. Estas observaciones pueden ser útiles porque los operadores pasan tiempo trabajando con la máquina y pueden detectar cambios antes de que se conviertan en una avería.
Para que esto funcione, debe existir una persona o un proceso claramente definido para informar los problemas, y los reportes deben documentarse. Una breve lista de verificación al final del turno con espacio para comentarios puede convertir las observaciones de los operadores en datos de mantenimiento útiles. Sin documentación, la misma avería puede seguir repitiéndose sin ser atendida adecuadamente.
Conclusiones clave para el mantenimiento de máquinas de embalaje
Reducir el tiempo de inactividad comienza con pasar del mantenimiento reactivo al mantenimiento planificado: identificar los componentes sujetos a desgaste, programar el mantenimiento en torno a los puntos de parada existentes, establecer intervalos basados en las horas reales de funcionamiento y documentar sistemáticamente las actividades de mantenimiento. Un programa de mantenimiento preventivo bien planificado puede ayudar a reducir tanto el número de paradas como el tiempo dedicado a ellas, mientras que las máquinas diseñadas con buena accesibilidad de servicio pueden facilitar el mantenimiento rutinario. Póngase en contacto con el equipo de ingeniería de Impac para analizar qué características de accesibilidad, desmontaje y limpieza son adecuadas para los requisitos de su producción desde la fase de especificación de la máquina.