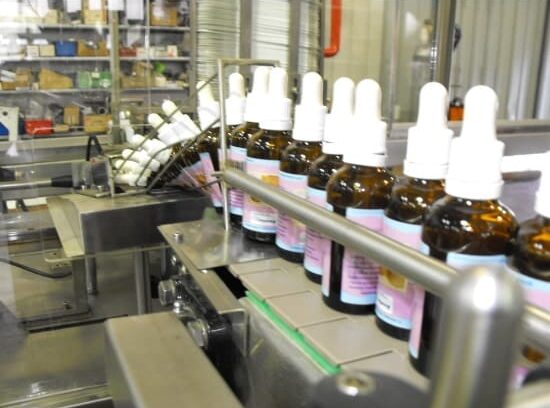
En una línea que produce un solo producto, la velocidad de la máquina determina la producción mensual. En una línea que cambia de producto varias veces por semana, el tiempo de cambio suele ser un factor más importante que la velocidad de la máquina. Una hora de producción perdida en cada cambio puede acumularse hasta varios días laborables completos a lo largo de un año sin aparecer como un elemento independiente en el informe de producción. Por lo tanto, el cambio de formato es una de las áreas en las que la producción puede aumentar sin cambiar la velocidad de la máquina.
¿Qué incluye realmente el tiempo de cambio de formato?
El tiempo de cambio de formato no es una sola operación, sino una secuencia de pasos: retirar el producto anterior de la máquina y del transportador, limpiar o enjuagar según lo exija el producto, sustituir los componentes de formato, cargar la nueva receta en el sistema de control y poner en marcha la máquina hasta que las dosis estén dentro del rango requerido. Cada paso tiene distintos requisitos de tiempo, por lo que la mejora eficaz comienza midiendo la secuencia en lugar de evaluar solo el tiempo total de cambio de formato.
- Retirar el producto restante de la máquina y del transportador
- Limpiar o enjuagar en la medida requerida por los productos implicados
- Sustituir los componentes de formato y ajustar los portadores al tamaño del envase
- Cargar la nueva receta de producto en el sistema de control
- Poner en marcha y calibrar la máquina hasta que las dosis se estabilicen dentro del rango requerido
En la práctica, desglosar la secuencia a menudo revela que un paso consume una cantidad desproporcionada de tiempo. A veces es el proceso de limpieza, y otras veces es la puesta en marcha en lugar de la sustitución real de las piezas. Centrarse en este paso puede aportar una mejora mayor que intentar acortar todos los pasos a la vez.
¿Cómo afecta el método de llenado al tiempo de cambio de formato?
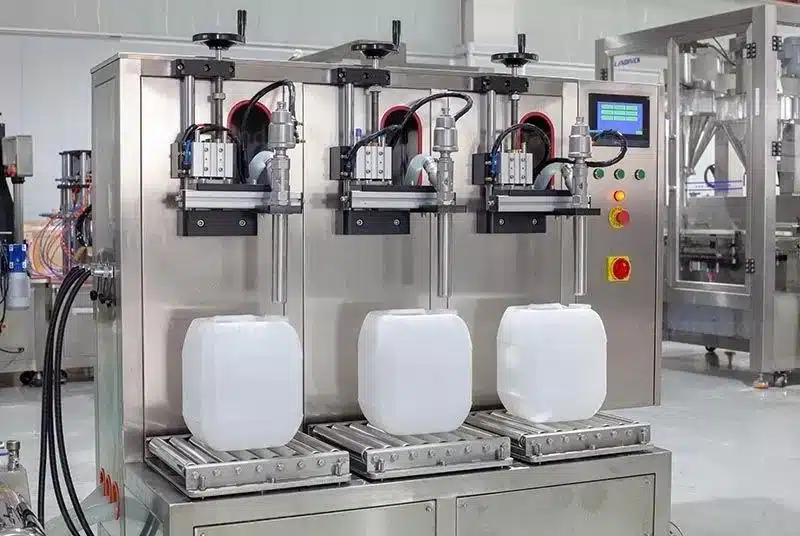
Una máquina de llenado volumétrico requiere recalibración al cambiar de producto porque el mismo volumen representa un peso distinto para cada material. Un sistema de pesaje puede cambiar al ajuste de peso programado del siguiente producto a través del sistema de control, aunque después del cambio aún puede ser necesaria una verificación. En una línea que cambia de producto con frecuencia, esta diferencia puede acumularse hasta convertirse en un tiempo de producción significativo.
Las máquinas de llenado que permiten guardar una receta para cada producto pueden acortar significativamente este paso. Una máquina de llenado que requiere que cada parámetro se ajuste manualmente en cada cambio hace que la línea dependa más del operador y puede generar variaciones entre turnos que son difíciles de corregir. Una línea de llenado que cambia de producto a diario se beneficia especialmente del uso de recetas guardadas.
Además, cuantos más parámetros se guarden en el sistema de control como parte de una receta, y menos haya que ajustar manualmente, más corto será el cambio de formato y menor será su dependencia del operador individual. Una receta guardada también reduce el número de arranques porque devuelve la línea a parámetros de operación ya establecidos, en lugar de requerir que se reajusten.
¿Qué se puede preparar mientras la línea sigue funcionando?
Una parte significativa del trabajo de cambio de formato no requiere detener la máquina. La preparación de los componentes de formato para el siguiente producto, la prelimpieza de las piezas de recambio, la colocación de los materiales de embalaje y los envases en su posición, y la verificación de la receta en el sistema de control pueden realizarse en paralelo con la producción. Lo que queda durante la parada es el cambio de formato propiamente dicho y el arranque.
Desde una perspectiva organizativa, también vale la pena establecer un orden de operaciones uniforme y documentado. Cuando cada operario realiza el cambio en el mismo orden, el tiempo se vuelve más predecible y es más fácil identificar qué paso está tardando más de lo esperado. Un orden de operaciones que cambia entre turnos genera una variación difícil de mejorar.
| Paso de cambio | ¿Qué se puede hacer con antelación? | ¿Qué queda por hacer durante la parada? |
| Preparación de los componentes de formato | Retirada, limpieza y preinspección | El montaje en sí |
| Receta del nuevo producto | Definición y verificación en el sistema de control | Carga de la receta |
| Materiales de embalaje y envases | Colocarlos en posición y ordenarlos | Carga del magazín |
| Limpieza | Preparación de equipos y repuestos | El lavado propiamente dicho |
| Puesta en marcha y calibración | No aplica | Hasta que las porciones se estabilicen dentro del rango requerido |
¿Cómo afecta el diseño de la máquina al tiempo de cambio?
Parte del tiempo de cambio se determina en la etapa de selección de la máquina. Una máquina que permita el reemplazo de componentes sin herramientas, la limpieza sin desmontaje profundo y un acceso fácil al sistema de alimentación puede reducir cada cambio durante sus años de funcionamiento.
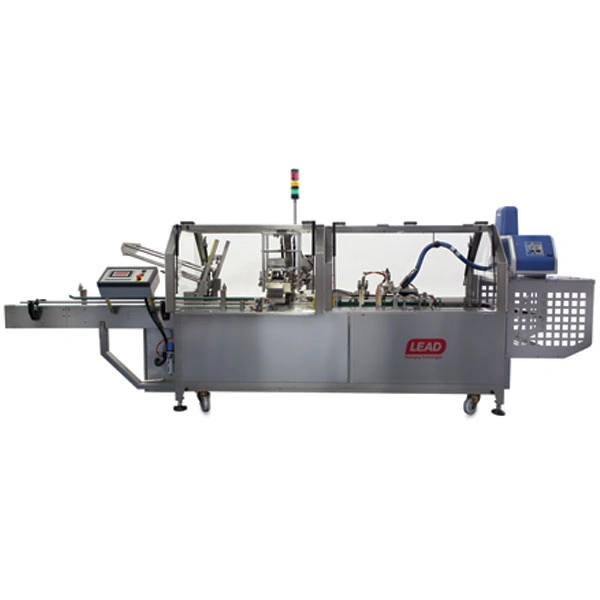
En la industria del envasado, la encartonadora MKH-3 fue diseñada para un ajuste rápido entre distintos tamaños de caja y productos, y este es el tipo de característica que puede tener un impacto mayor en la producción mensual que una diferencia de unos pocos unidades por minuto.
IMPAC diseña y fabrica las máquinas internamente, por lo que la línea puede construirse en función de la mezcla de productos y no solo en torno al producto principal. Cuando se sabe de antemano cuántos formatos pasarán por la misma máquina y con qué frecuencia cambiarán, los componentes de formato y el número de estaciones de trabajo pueden ajustarse a esta mezcla durante la etapa de caracterización.
¿Cómo se mide correctamente el tiempo de cambio?
Prawidłowy pomiar zaczyna się od określenia punktu początkowego i końcowego. Przezbrojenie nie kończy się w momencie uruchomienia maszyny. Kończy się, gdy partie ustabilizują się w wymaganym zakresie i produkcja jest już liczona. Każdy pomiar zakończony wcześniej może dać niedokładny obraz. Podobnie, przezbrojenie zaczyna się wtedy, gdy przestaje być produkowany poprzedni produkt, a nie wtedy, gdy przychodzi technik.
Warto również mierzyć kilka przezbrojeń, a nie tylko jedno. Czas trwania przezbrojenia różni się między zmianami, zespołami i parami produktów, dlatego pojedyncze przezbrojenie niekoniecznie jest reprezentatywne. Po kilku pomiarach często można zidentyfikować konkretną parę produktów, która wymaga więcej czasu na przezbrojenie. W niektórych przypadkach można to rozwiązać po prostu poprzez zmianę kolejności produkcji.
W praktyce sekwencjonowanie jest jedną z najmniej kosztownych usprawnień. Gdy podobne produkty są wytwarzane kolejno, można skrócić czas potrzebny na czyszczenie między partiami, a także liczbę zmian komponentów formatu. Maszyna rozlewnicza się nie zmienia, ale tygodniowa wydajność już tak.
Jaka jest rola komponentów formatu?
Komponenty formatu to części, które dostosowują maszynę do wielkości pojemnika i rodzaju porcji, i bezpośrednio wpływają na czas przezbrojenia. Posiadanie dedykowanego zestawu komponentów formatu dla każdego produktu wymaga większej inwestycji początkowej, ale może skrócić przezbrojenia dzięki zmniejszeniu potrzeby rekonfiguracji wspólnych komponentów. Części mające kontakt z produktem nadal muszą być czyszczone zgodnie z obowiązującymi wymaganiami. Jest to decyzja ekonomiczna, którą należy podjąć na etapie charakteryzacji, a nie po roku eksploatacji.
Warto również sprawdzić, czy wymiana komponentów wymaga użycia narzędzi. Elementy, które można łączyć bez narzędzi, skracają operację i zmniejszają ryzyko, że nieprawidłowy montaż zostanie wykryty dopiero wtedy, gdy maszyna już pracuje. Cecha ta jest również ustalana na etapie doboru i wpływa na każdą zmianę asortymentu przez cały okres eksploatacji linii.
Podsumowanie
Skracanie czasu przezbrojenia produktu i formatu na maszynie rozlewniczej zaczyna się od rozbicia sekwencji przezbrojenia na etapy możliwe do pomiaru. Następnie polega na przeniesieniu jak największej części prac przygotowawczych na czas, gdy linia nadal pracuje, oraz opiera się na odpowiedniej dla danego miksu produkcyjnego metodzie napełniania i konstrukcji maszyny.
Na linii, na której często zmienia się produkty, może to zwiększyć wydajność bez zmiany maszyny. Szybkie przezbrojenie formatu jest zatem parametrem charakteryzującym, a nie tylko procedurą roboczą. Maszyna rozlewnicza dobrana z komponentami formatowymi odpowiednimi do miksu produkcyjnego może zapewniać tę korzyść przez cały okres eksploatacji.
Skontaktuj się z IMPAC, podając swój miks produkcyjny i formaty, aby otrzymać charakterystykę rozwiązania dopasowanego do rzeczywistej częstotliwości przezbrojeń.