Egy csomagológép állásidejét nemcsak azok a percek határozzák meg, amikor a gép leáll, hanem az is, hogy mennyi termék halmozódik fel előtte, valamint hogy mennyi megrendelés hagyja el késve az üzemet. Azokban a létesítményekben, ahol a csomagolás a kiszállítás előtti utolsó lépés, egy 30 perces leállás minden későbbi folyamatra hatással lehet. A megelőző karbantartás a karbantartást a reaktív válaszból a termelési ütemterv tervezett részévé alakítja, lehetővé téve, hogy a munka beütemezésre kerüljön, ahelyett hogy egy nem tervezett leállás során kellene foglalkozni vele.

Mi a különbség a megelőző karbantartás és a javító karbantartás között?
A javító karbantartás akkor kezdődik, amikor valami elromlik. Ide tartozik a probléma diagnosztizálásához, a javításra való várakozáshoz és a gép újraindításához szükséges idő. A megelőző karbantartást ezzel szemben előre megtervezett ütemezés szerint végzik, előre meghatározott időpontban, amikor a gép hozzáférhető és biztonságosan karbantartható. A fő különbség nem feltétlenül az elvégzendő munka mennyisége, hanem az, hogy a munka mikor történik, és hogy az időpont meg volt-e tervezve.
A tervezett karbantartás azt is lehetővé teszi, hogy több feladatot ugyanazon az ütemezett leálláson belül végezzenek el. A kopásellenőrzések, tisztítás, kalibrálás és a pótalkatrész-készlet ellenőrzései egyetlen alkalommal, összevonva elvégezhetők ahelyett, hogy a hónap során négy külön leállást igényelnének. Egy jól megtervezett karbantartási program ezért csökkentheti mind a leállások számát, mind az ezekre fordított időt.
A csomagológép mely alkatrészei igényelnek rendszeres karbantartást?
A kopás jellemzően olyan csomagológépek alkatrészein jelentkezik, amelyek ismétlődő érintkezésnek, hőnek vagy nagy sebességű mozgásnak vannak kitéve. Ezek közé tartoznak a csomagolóanyag adagoló mechanizmusai, a betöltőállomás leszorító elemei, a szíjak és szállítópályák, valamint a tekercsről működő gépek vágó- és hajtóelemei.
Ezeket az alkatrészeket be kell vonni a karbantartási tervbe, és rendszeresen ellenőrizni kell.
▪ Csomagolóanyag-lemezek adagoló és szeparáló mechanizmusai
▪ A termék betöltőállomáson történő leszorító és rögzítő elemei
▪ Szállítószalagok, csapágyak és hajtókerekek
▪ Tekercsről működő gépek vágó- és hajtóelemei
▪ A szennyeződés által befolyásolható érzékelők és fotoelektromos cellák
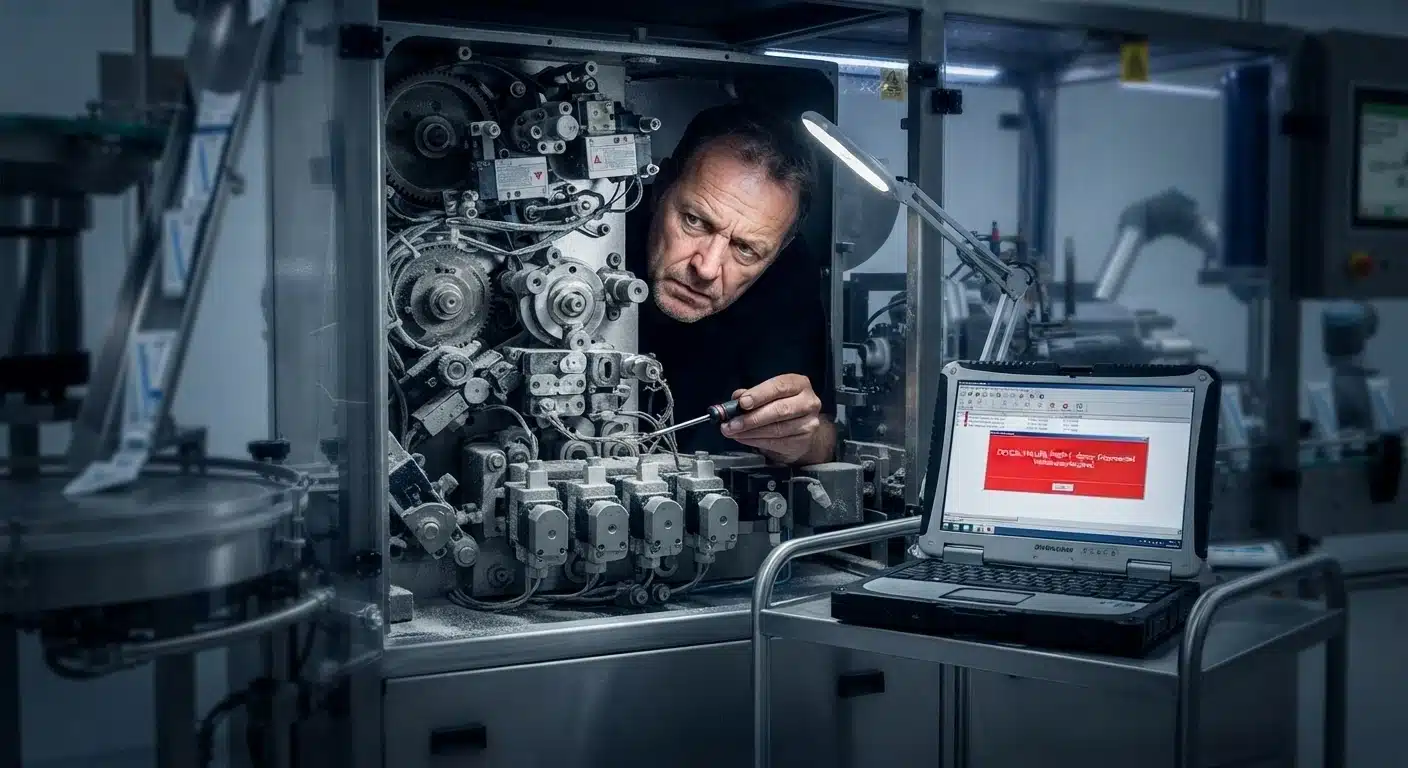
A gyakorlatban egyes, mechanikai jellegűnek tűnő hibákat valójában szennyeződés okozhat. A kartonmaradványok, a termékpor és a felgyülemlett olaj megzavarhatja az érzékelők leolvasását, és akkor is leállíthatja a gépet, amikor valójában nincs mechanikai meghibásodás. A rendszeres tisztítást ezért a rutin karbantartás részének kell tekinteni, nem pedig külön feladatnak.
Hogyan kell a karbantartást a termeléssel összhangban ütemezni?
A karbantartási program akkor működik a legjobban, ha össze van hangolva a gyártási ütemtervvel. Gyakorlati megközelítés, ha a karbantartást akkor ütemezzük be, amikor a sor már áll, például formaváltáskor, a termékek közötti tisztítás során, műszak végén vagy egy termelésmentes napon. Egy rövid karbantartási feladat, amelyet formaváltás közben végeznek el, megelőzheti egy külön karbantartási leállás szükségességét, míg ugyanez a feladat a gyártás közepén további állásidőt igényelhet.
A karbantartási időközöket a gyártó utasításai és a gép tényleges üzemórái alapján kell meghatározni, nem pedig egy általános naptár szerint. Egy napi egy műszakban működő gép és egy háromműszakos gép ugyanannyi ciklust nagyon eltérő tempóban érhet el. Ha az ütemezés kizárólag naptári dátumokra épül, akkor az egyik gépnél túl korán, a másiknál pedig túl későn rendelhet el karbantartást.
Hogyan kell meghatározni, hogy mely pótalkatrészeket tartsa készleten?
Egy hatékony pótalkatrész-készletnek nem kell nagynak lennie. Olyan komponensekre kell összpontosítania, amelyek hiánya jelentős hatással lehet a termelésre. A lényeges tényező nem pusztán az alkatrész ára, hanem az, hogy mi történik, ha nem áll rendelkezésre.
Egy alacsony költségű komponens, amely egy hétre leállíthat egy sort, fontosabb lehet készleten tartani, mint egy drága komponens, amelyhez létezik ideiglenes helyettesítő megoldás. Ezért hasznos a komponenseket a várható szállítási határidő és a hiányuk termelésre gyakorolt hatása alapján osztályozni, nem pedig kizárólag a katalógusbeli besorolás szerint.
| Tevékenység | Mikor kell elvégezni | Mit segít megelőzni? |
| Érzékelők és termékútvonalak tisztítása | Valahányszor formátumot vált vagy megtisztítja a gépet | Hamis leállások és adagolási hibák |
| Vizsgálat a szorító alkatrészek kopására | A felhalmozott üzemórák alapján | Terméksérülés és nem megfelelő csomagolás |
| Szíjak és szállítószalagok nyúlásának és kopásának ellenőrzése | Tervezett leállás során | Megcsúszás, termékeltérés és a gyártósor leállása |
| Kalibrálás alkatrészcserét követően | Közvetlenül a csere befejezése után | Egy teljes sorozat eltérésekkel csomagolva |
| Kritikus pótalkatrész-készlet ellenőrzése | Rendszeresen | Hosszú várakozási idők a cserealkatrészre meghibásodás során |
A készlet fenntartása mellett hasznos minden karbantartási feladatot és minden meghibásodást dokumentálni. Néhány hónap elteltével ezek a nyilvántartások megmutathatják, mely alkatrészek igényelnek ismétlődő figyelmet, és segíthetnek eldönteni, hogy egy probléma a normál elhasználódáshoz, illetve a beállítási és üzemeltetési körülményekhez kapcsolódik-e.
Hogyan befolyásolja a gép kialakítása a karbantartási követelményeket?
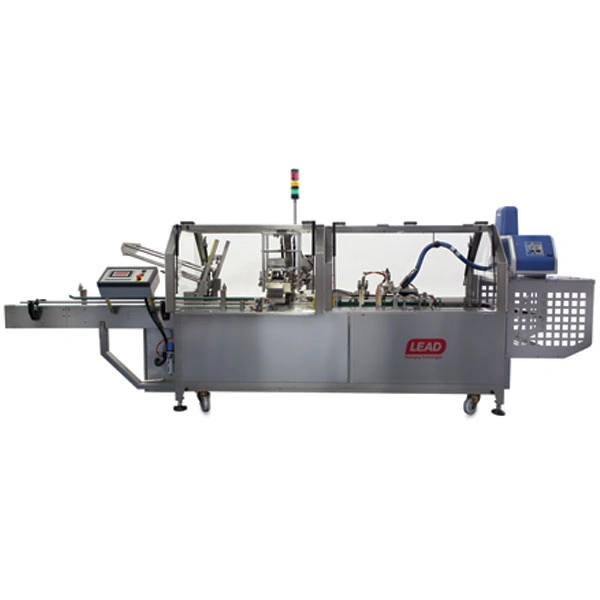
A karbantartási követelményeket részben a gép kialakítása és hozzáférhetősége befolyásolja. Egy olyan gép, amely jó hozzáférést biztosít a szervizeléshez, lehetővé teszi az adagoló egységek gyors leválasztását, és szükségtelen szétszerelés nélkül teszi lehetővé a tisztítást, csökkentheti a rutin karbantartáshoz szükséges időt a teljes élettartam során. Az MKH-4 kartonozógép adagolórendszere egy másodperc alatt leválasztható, ami jól mutatja, hogy a gép alkatrészeihez való gyors hozzáférés hogyan befolyásolhatja a rutin karbantartás idejét. Az Impac házon belül tervezi és gyártja gépeit, így a hozzáférhetőségi és tisztítási követelmények már a gépspecifikáció során figyelembe vehetők, nem csak a telepítés után.
Hogyan illeszkedik a megelőző karbantartás egy automatizált csomagolósorba?
Egy automatizált csomagolósoron egyetlen állomáson bekövetkező leállás megakaszthatja az ամբողջ sorozatot, így egy nem tervezett leállás sokkal nagyobb fennakadást okozhat, mint egy önálló gépnél. Ezért a karbantartást a sor szintjén kell megtervezni, nem pedig minden egyes gépre külön-külön. Több állomás karbantartási feladatai ugyanazon ütemezett leállásba összevonhatók, miközben előnyben részesíthetők az olyan állomások, amelyeknek nincs megkerülési lehetősége. Egy olyan állomás, amely a sorrend közepén egy dobozt érint, eltérő prioritást kap, mint egy olyan állomás, amely ideiglenesen megkerülhető.
Az automatizált csomagológépek hasznos üzemeltetési információkat is szolgáltathatnak, beleértve a ciklusszámokat, a leállásokat és az ismétlődő hibákat. Még fejlett felügyeleti rendszer nélkül is, ezeknek az adatoknak a műszak végén történő rögzítése számszerű alapot adhat a karbantartási intervallumok meghatározásához, ahelyett hogy kizárólag a csapat megítélésére támaszkodnánk.
A hibákra való reagálásról a tervezett karbantartásra való átállás nem történik meg egyik napról a másikra. Egy gyakorlati megközelítés az, hogy a sort a legnagyobb állásidőt okozó állomással kezdjük, ehhez kidolgozunk egy karbantartási tervet, majd ezt a megközelítést kiterjesztjük a többi állomásra. Ez lehetővé teszi az eredmények korai mérését, mielőtt ugyanezt a megközelítést más állomásokra is alkalmaznánk.
Mi az operátor szerepe a karbantartási programban?
Néhány, az üzemzavarok megelőzését segítő intézkedéshez nincs szükség technikusra. A műszak végén végzett tisztítás, az ékszíjak és az érintkezési felületek szemrevételezése, valamint a szokatlan zajok vagy mozgások jelentése a kezelő napi feladatai közé tartozhat. Ezek a megfigyelések hasznosak lehetnek, mert a kezelők sok időt töltenek a géppel dolgozva, és észrevehetik a változásokat, mielőtt azok meghibásodássá fejlődnének.
Ehhez világos személyre vagy folyamatra van szükség a problémák jelentésére, és a feljegyzéseket dokumentálni kell. Egy rövid, megjegyzésekre is helyet biztosító műszak végi ellenőrzőlista a kezelők megfigyeléseit hasznos karbantartási adatokká alakíthatja. Dokumentáció nélkül ugyanaz a hiba ismételten előfordulhat anélkül, hogy megfelelően kezelnék.
Fő következtetések a csomagológépek karbantartásához
Az állásidő csökkentése a reaktív karbantartásról a tervezett karbantartásra való áttéréssel kezdődik: a kopásnak kitett alkatrészek azonosításával, a karbantartás ütemezésével a meglévő leállási pontokhoz igazítva, a tényleges üzemórákon alapuló időközök meghatározásával, valamint a karbantartási tevékenységek szisztematikus dokumentálásával. Egy jól megtervezett megelőző karbantartási program segíthet csökkenteni mind a leállások számát, mind az azokkal töltött időt, míg a jó karbantartási hozzáférhetőséggel tervezett gépek megkönnyíthetik a rutin-karbantartást. Vegye fel a kapcsolatot az Impac mérnöki csapatával, hogy megbeszéljék, mely hozzáférhetőségi, szétszerelési és tisztítási megoldások felelnek meg az Ön termelési igényeinek már a gépspecifikációs szakaszban.