שלוש התופעות שמטרידות מנהלי ייצור בקו מילוי נוזלים נראות שונות אבל מקורן דומה: מה קורה לנוזל בשנייה שבה הוא נכנס למיכל ובשנייה שבה הזרימה נעצרת. קצף שעולה מעל הפתח, טיפה שנשארת על הצוואר וסטייה בין מיכל למיכל הן תסמינים של אותה קבוצת פרמטרים. הבנה שלהם מאפשרת לטפל בסיבה במקום להוסיף עמדת ניגוב בסוף הקו.
מה גורם להקצפה בזמן המילוי?
קצף נוצר כשאוויר נכלא בנוזל, ובקו מילוי זה קורה בעיקר כשהנוזל נופל לתוך המיכל מגובה או נכנס בקצב גבוה מדי ביחס לאופיו. נוזלים שמכילים חומרים פעילי שטח, כמו חומרי ניקוי, נוטים להקציף יותר. הקצף אינו רק בעיה אסתטית: הוא מסתיר את גובה המילוי האמיתי, מאט את המחזור מפני שצריך להמתין לשקיעתו, ומגיע לאזור האיטום ופוגע באיכות הסגירה.
מכונת מילוי שמטפלת בנוזל מקציף נבחנת לכן לפי אופן הכניסה למיכל ולא לפי הקצב הנקוב שלה.
הכיוונים המקובלים לצמצום התופעה עוסקים בדרך שבה הנוזל נכנס: הכנסת הזרבובית לתוך המיכל ומשיכה הדרגתית שלה כלפי מעלה עם עליית הנוזל, זרימה עדינה בתחילת המנה ובסופה, והכוונת הנוזל אל דופן המיכל במקום נפילה חופשית למרכזו. כל אלה מפחיתים את כמות האוויר שנכלאת.
מדוע נוצר טפטוף בסיום המנה?
טפטוף מתרחש ברגע המעבר בין זרימה לעצירה. אם הזרימה נקטעת בבת אחת, נשארת בזרבובית כמות קטנה של נוזל שמוצאת את דרכה החוצה אחרי שהמיכל כבר התקדם. התוצאה היא לכלוך על צוואר המיכל, על המסוע ועל המכונה עצמה, וגם מקור לעצירות בתחנת הפיקוק כשהשאריות מפריעות לישיבת הפקק.
▪ עצירת זרימה מדורגת במקום קטיעה חדה בסוף המנה
▪ התאמת קוטר הזרבובית לצמיגות ולקצב הנדרש
▪ תזמון נכון בין סיום המילוי לתנועת המיכל הלאה
▪ שמירה על ניקיון אזור הזרבובית כחלק מהתחזוקה השוטפת
מילוי נוזלים מדויק מתחיל לכן בהתאמה בין שלושה פרמטרים: קוטר הזרבובית, קצב השחרור ואופן העצירה. מכונות מילוי שמאפשרות לכוונן את שלושתם בנפרד נותנות מרחב טיפול גדול יותר, מפני שאפשר לשנות אחד מהם בלי לפגוע בשניים האחרים. כשהפרמטרים כבולים זה לזה, כל שיפור בתופעה אחת מחריף אחרת.
בנוסף, מינון מבוקר מצמצם גלישה סביב הפתח כבר בשלב המילוי. ככל שהמנה מדויקת יותר, כך פוחת הצורך במרווח ביטחון בגובה המילוי ופוחתת ההזדמנות לגלישה.
מאיפה מגיע חוסר האחידות בין מיכל למיכל?
מכונות מילוי נבחנות כאן לפי היציבות שלהן לאורך משמרת ולא לפי המנה הראשונה. מילוי נפחי מודד נפח קבוע, ולכן שינוי בצפיפות מתורגם ישירות לשינוי במשקל גם כשהנפח נשמר. קו מילוי שמייצר מוצר שהצפיפות שלו משתנה יראה את הסטייה מצטברת ככל שהמשמרת מתקדמת.
סטייה בין מיכלים נובעת בדרך כלל משילוב של שלושה גורמים: שינוי בלחץ או בגובה מיכל האגירה לאורך המשמרת, שינוי בצמיגות עם הטמפרטורה, ואוויר שנכלא במערכת. כל אחד מהם פועל בקצב שונה, ולכן הסטייה נראית אקראית עד שמודדים אותה לאורך משמרת שלמה.
כאן נכנסת ההחלטה בין שיטות המינון. מילוי נפחי מודד נפח קבוע ומתאים למוצרים שהצפיפות שלהם יציבה, ואילו מילוי על בסיס שקילה מודד את המשקל בפועל ולכן מתמודד טוב יותר עם חומרים שהצפיפות שלהם משתנה. אם הסטייה נמשכת גם אחרי כיול, כדאי לבחון מחדש אם שיטת המינון מתאימה למוצר.
התופעה | המקור המכני | כיוון הטיפול |
קצף מעל גובה המילוי | אוויר שנכלא בכניסת הנוזל | זרבובית טובלת ומשיכה הדרגתית |
טיפה על צוואר המיכל | קטיעת זרימה חדה בסוף המנה | עצירה מדורגת ותזמון מול המסוע |
סטייה במשקל בין מיכלים | שינוי צפיפות או לחץ הזנה | מעבר למדידה על בסיס משקל |
עצירות בתחנת הפיקוק | שאריות באזור הפתח | מניעת גלישה ותחזוקת ניקיון |
מחזור איטי מהצפוי | המתנה לשקיעת הקצף | הפחתת כליאת אוויר בכניסה |
איך זה נראה בקו מלא?
בקו אמיתי, שלוש התופעות משפיעות זו על זו. קצף מאט את המחזור, טפטוף מלכלך את אזור הפיקוק, ולכלוך בפיקוק מייצר עצירות שמשנות את קצב ההזנה ומחריפות את הסטיות. לכן הטיפול יעיל יותר כשהוא נעשה ברמת הקו ולא ברמת התחנה הבודדת.
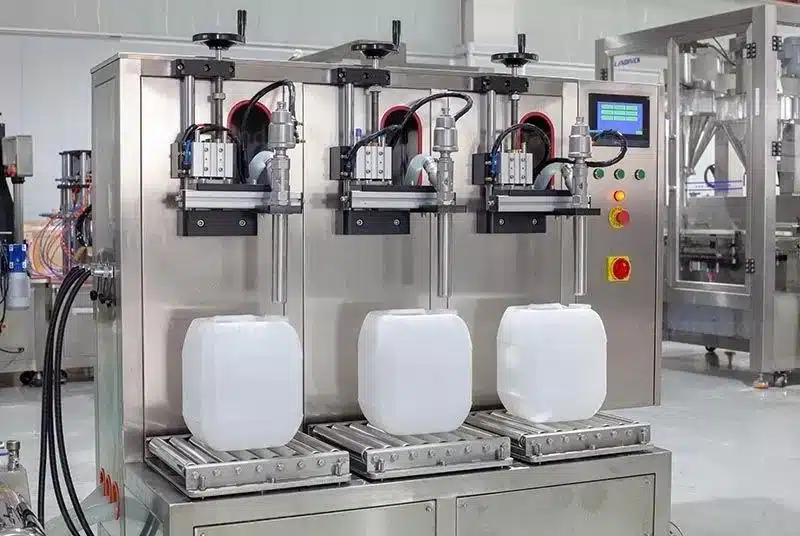
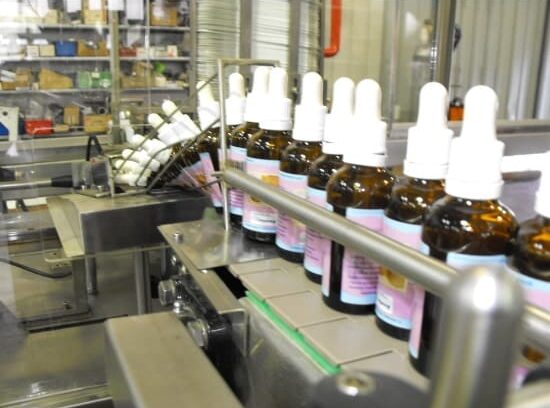
אימפק מתכננת את תחנת המילוי סביב התנהגות הנוזל, ומכונת המילוי לנוזלים בבקבוקונים מתאימה במפורש לנוזלים דלילים, סמיכים ומקציפים. המבנה שלה משלב קרוסלה רוטטיבית עם מסוע ליניארי, כך שאפשר להציב תחנות עבודה בשני הצירים ולתת מרווח בין המילוי לפעולות ההמשך, בתפוקה של 5,000 עד 60,000 מיכלים במשמרת.
איך אופי הנוזל משנה את התכנון?
לא כל נוזל מתנהג באותו אופן בכניסה למיכל. נוזל דליל מתפזר מהר ומגיע לגובה המילוי במהירות, נוזל סמיך נדחף ומשאיר שאריות, ונוזל שמכיל חלקיקים דורש התייחסות לפתח שלא ייסתם. מילוי נוזלים מתוכנן לכן סביב אופי המוצר ולא סביב נפח המנה בלבד, וזה משפיע על קוטר הזרבובית, על קצב השחרור ועל אופן עצירת הזרימה.
בנוסף, נוזלים שמכילים חומרים פעילי שטח מגיבים חזק יותר לתנועה. אותו קצב שנחשב סביר במוצר אחד יכול לייצר קצף במוצר אחר, ולכן כדאי להגדיר באפיון את כל המוצרים שיעברו על התחנה ולא רק את המוצר המוביל. תחנה שכוונה למוצר יחיד תדרוש כוונון מחדש בכל פעם שיתווסף מוצר לתמהיל.
איפה נמדדת ההשפעה על התפוקה?
שלוש התופעות משפיעות על התפוקה בשלוש נקודות שונות. קצף מאריך את זמן המחזור מפני שצריך להמתין לשקיעתו לפני הסגירה, טפטוף מוסיף ניקוי ועצירות בתחנת הפיקוק, וסטיות במשקל מחייבות מרווח ביטחון בגובה המילוי שמתורגם לחומר עודף שנמסר לאורך כל השנה. אף אחת מהן לא מופיעה כשורה נפרדת בדוח, ולכן קל לפספס את ההשפעה המצטברת.
בפועל, כדאי למדוד את שלושתן בנפרד לפני שמחליטים איפה להשקיע. ספירת עצירות בתחנת הפיקוק, מדידת משקל בפועל בסדרת דגימות ותיעוד זמן ההמתנה לשקיעת קצף נותנים תמונה מספרית שאפשר לעבוד איתה. מכונות מילוי נבחרות אחר כך מול הנתונים האלה ולא מול תיאור כללי של הבעיה.
סיכום
הקצפה, טפטוף וחוסר אחידות במילוי נוזלים אינם גזרה אלא תוצאה של פרמטרים שניתן לתכנן: אופן כניסת הנוזל למיכל, אופן עצירת הזרימה ושיטת המינון שנבחרה למוצר. כשמטפלים בשלושתם יחד, גם קצב המחזור וגם הניקיון בקו משתפרים. פנו לאימפק לאפיון תחנת המילוי לפי אופי הנוזל שלכם, ולבחינה של שיטת המינון המתאימה.