שיחת האפיון הראשונה מול ספק מכונות נפתחת באותה שאלה: מה בדיוק אתם אורזים, ובאיזה קצב. במפעלים רבים התשובה קיימת בראש של מנהל הייצור אבל לא מסודרת על הנייר, וכך מתחילה בחירת מכונת אריזה מנתונים חלקיים. הפער הזה מתגלה מאוחר, כשמתברר שהמכונה שנבחרה מתאימה למוצר אחד מתוך חמישה שעוברים על הקו. הדרך לצמצם אותו היא לבנות את מפרט האפיון לפני הפנייה לספק, ולא במהלכה.
מה צריך לדעת לפני שפונים לאפיון?
האפיון מתחיל בשלושה נתונים שקובעים כמעט הכל: מה נכנס לאריזה, מה צורת האריזה הסופית, ובאיזה קצב הקו צריך לעבוד לאורך משמרת. סביבם נבנית שכבה שנייה של נתונים תפעוליים, שמשפיעה על העלות ועל התפוקה בפועל לא פחות מהמכונה עצמה.
▪ צורת המוצר, משקלו ורגישותו ללחץ בשלב הטעינה
▪ סוג האריזה הסופית: קופסת קרטון, שרוול, מגש או מארז מאסטר
▪ מספר הפורמטים שיעברו על אותה מכונה, ותדירות המעבר ביניהם
▪ התפוקה הנדרשת במשמרת מלאה, ולא רק קצב השיא הרגעי
▪ תחנות ההמשך בקו: איגוד, שקילה, הדבקת תוויות ופלטה
ברשימה הזו הסעיף שנוטים לדלג עליו הוא מספר הפורמטים. מפעל שמייצר מוצר אחד יכול למקד את הבחירה בקצב, ואילו מפעל שמייצר עשרה מוצרים בגדלים שונים יפיק ערך גדול יותר מגמישות כוונון. שתי הדרישות מובילות לפתרונות שונים, ולעתים לדגמים שונים באותה משפחת מכונות.
כיצד סוג האריזה מכתיב את סוג המכונה?
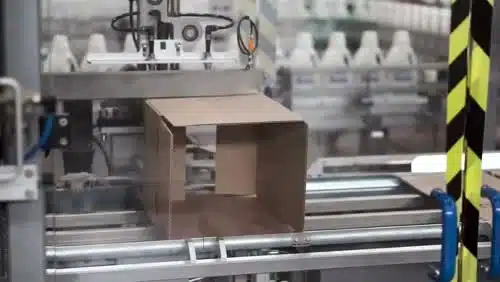
החלוקה המעשית בקטלוג מכונות אריזה אינה לפי הענף אלא לפי האריזה שהמכונה מייצרת. קרטונטה מקימה קופסת קרטון וטוענת אליה את המוצר, מאגדת שרוול עוטפת מספר יחידות בסרט לאיגוד אחד, קייס פאקר בונה או ממלא קרטון מאסטר, ומכונת אריזה אופקית מסוג Flowpack עוטפת מוצר בודד בשקית מגליל. הטבלה הבאה ממפה את ההתאמה הבסיסית, ומשמשת נקודת פתיחה לשיחה עם מהנדס התהליך.
האריזה הסופית | סוג המכונה | דגמים בקטלוג אימפק |
קופסת קרטון יחידנית | קרטונטה הוריזונטלית | MKH-4, MKH-3 |
שקית מגליל למוצר בודד | אריזה אופקית Flowpack | לפירות, ירקות, שוקולד ולחמים |
איגוד יחידות בשרוול | מאגדת רציפה בשרוול | MP-50, MP-10, MP-70 |
קרטון מאסטר למשלוח | קייס פאקר ומכונת מאסטר | CW-01, 68-FD |
מגש קרטון | הקמת מגש ואריזה בתוכו | TL-01, TP-01 |
טעינה אוטומטית למארז | Pick and Place בהנעת סרוו | PK-01 |
בפועל, קו שלם משלב כמה מהמכונות האלה ברצף אחד. מוצר יחידני נארז בקרטונטה, נאגד בשרוול ונכנס לקרטון מאסטר, וכל מעבר בין השלבים הוא נקודה שבה אפשר לחסוך טיפול ידני או לייצר צוואר בקבוק חדש. לכן הבחירה אינה במכונה בודדת אלא ברצף.
למה התפוקה במשמרת חשובה יותר מקצב השיא?
קצב שיא הוא נתון שמודדים בתנאי מעבדה, עם מוצר אחד ובלי הפרעות. תפוקת המשמרת מודדת את מה שבאמת יוצא מהקו, וההפרש בין השניים מורכב מהחלפות פורמט, מניקוי בין מוצרים, מהזנה שנעצרת ומעצירות קצרות שקשה לאתר בגיליון. מכונת אריזה שמגיעה לקצב גבוה אבל דורשת כוונון ארוך בכל מעבר יכולה לייצר במשמרת פחות מכונה איטית יותר שעוברת בין פורמטים במהירות.
מעבר לכך, קצב המכונה מוגבל בקצב התחנה שלפניה ושל זו שאחריה. אין ערך בהכפלת הקצב של תחנת האיגוד אם תחנת הטעינה שלפניה לא מספקת את המוצר באותו קצב. בבחינת קו אריזה אוטומטי, המספר שקובע הוא הקצב של החוליה האיטית ביותר.
מה בודקים בממשק בין המכונה לקו הקיים?
מכונה חדשה נכנסת לקו שכבר עובד, ולכן חלק מהאפיון עוסק בגבולות ולא במכונה. גובה המסוע בכניסה וביציאה, קצב ההזנה שהתחנה הקודמת מספקת, מרווח התמרון סביב המכונה לצורך שירות וניקוי, וממשק הבקרה מול הבקר הקיים במפעל. ארבעת אלה קובעים אם ההתקנה היא חיבור פשוט או פרויקט הנדסי.
בהיבט התפעולי, שווה לבדוק גם עד כמה המכונה מאפשרת שינויים עתידיים. מערכת ההזנה של הקרטונטה מדגם MKH-4 ניתנת להפרדה תוך שנייה אחת, מה שמאפשר לחבר שינויים בהזנה בלי לגעת בגוף המכונה. תכונה כזו נראית שולית באפיון אבל מקבלת משמעות ביום שבו נוספת אריזה חדשה לתמהיל.
איפה נכנסת ההתאמה האישית לתמונה?
חלק מהמפרטים נענים בדגם קטלוגי, וחלק לא. מוצר בעל צורה חריגה, מארז שהשיווק סגר בלי לבדוק היתכנות מכנית, או קו שבו אין מקום פיזי למכונה בגודל סטנדרטי, מובילים לפתרון מותאם. אימפק מתכננת ומייצרת מכונות אריזה מאז 1974, ובונה כל פרויקט מהאריזה הסופית לאחור אל תוך הקו, כך שהמכונה מתוכננת סביב המוצר ולא להפך.
הגישה הזו ניכרת גם בדגמים הקיימים. קייס פאקר מדגם CW-01 עובד עם אריזות מסוג Harness, 5-panel וסוגי wrap around נוספים, ומגיע לקצב של עד 20 מארזים בדקה בהתאם למוצר ולגודל. הטווח הזה אינו מגבלה אלא תוצאה של התאמה: אותה משפחת מכונות מכסה מארזים שונים מאוד זה מזה.
בנוסף לממשקים הפיזיים, שווה להגדיר כבר באפיון מה קורה כשהקו נעצר. מכונות אריזה אוטומטיות שמשולבות ברצף צריכות לדעת להמתין כשהתחנה שאחריהן נחסמה, ולחזור לעבודה בלי התערבות ידנית כשהחסימה משתחררת. הגדרה מוקדמת של ההתנהגות הזו מונעת עצירות מיותרות בשבועות הראשונים אחרי ההתקנה, ומונעת מצב שבו המפעיל מתפעל שתי מערכות בקרה במקביל.
שיקול נוסף שנוטים לדחות הוא התחזוקה השוטפת. מכונה שנגישה לשירות מכל צדדיה, שרכיבי ההזנה שלה מתפרקים בקלות ושאפשר לנקות אותה בלי פירוק עמוק, דורשת פחות זמן עצירה לאורך שנות העבודה שלה. הנתון הזה אינו מופיע במפרט הטכני אבל מורגש בכל שבוע, ולכן כדאי לשאול באפיון איפה עומד הטכנאי בזמן טיפול ואילו פעולות אפשר לבצע בלי לפרק.
איך משווים בין הצעות שהתקבלו?
כשמגיעות כמה הצעות, ההשוואה נוטה להתמקד במחיר ובקצב מפני שאלה שני המספרים שקל להציב זה מול זה. בפועל, ההפרש האמיתי בין הצעות נמצא בדרך כלל בהיקף מה שכלול: מספר רכיבי הפורמט, תחנות ההמשך, ההרצה במפעל וההדרכה לצוות. הצעה זולה שאינה כוללת את רכיבי הפורמט לכל המוצרים בתמהיל הופכת יקרה יותר כבר בשנה הראשונה.
לכן שווה לבנות טבלת השוואה שבה כל הצעה מתורגמת לאותו היקף עבודה. מכונת אריזה שמגיעה עם רכיבים לשלושה פורמטים ומכונה שמגיעה עם רכיבים לפורמט אחד אינן אותו מוצר, גם אם המפרט הטכני שלהן נראה זהה. אותו עיקרון חל על השירות ועל זמינות החלפים לאורך חיי הקו.
סיכום
בחירת מכונת אריזה מתחילה במפרט מסודר ולא בהשוואת קטלוגים. האריזה הסופית קובעת את סוג המכונה, מספר הפורמטים קובע את דרישת הגמישות, ותפוקת המשמרת קובעת אם הפתרון עומד בייעד. פנו לצוות ההנדסה של אימפק עם נתוני המוצר, האריזה והתפוקה, וקבלו אפיון של הפתרון המתאים לקו הייצור שלכם.