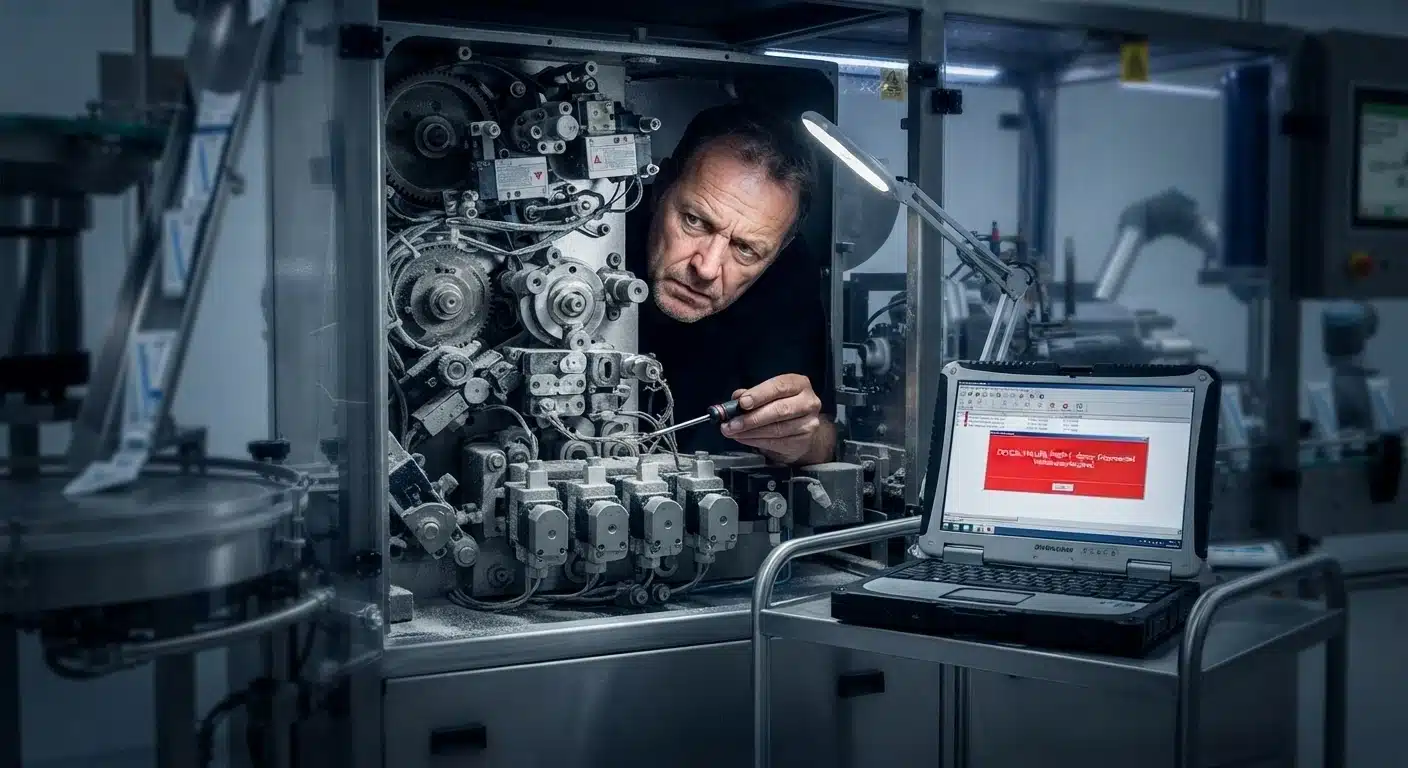
Przestoje maszyn pakujących mierzy się nie tylko minutami, przez które maszyna stoi bezczynnie, ale także produktem gromadzącym się przed nią oraz zleceniami opuszczającymi zakład z opóźnieniem. W zakładach, w których pakowanie jest ostatnim etapem przed wysyłką, 30-minutowa awaria może wpłynąć na wszystko, co następuje później. Konserwacja prewencyjna przenosi utrzymanie ruchu z reaktywnej odpowiedzi do planowanej części harmonogramu produkcji, umożliwiając zaplanowanie prac zamiast ich wykonywania podczas nieplanowanego przestoju.

Jaka jest różnica między konserwacją prewencyjną a usuwaniem awarii?
Konserwacja awaryjna rozpoczyna się, gdy coś pójdzie nie tak. Obejmuje czas potrzebny na zdiagnozowanie problemu, oczekiwanie na naprawę i ponowne uruchomienie maszyny. Natomiast konserwacja prewencyjna jest realizowana zgodnie z planowanym harmonogramem, w z góry określonym terminie, gdy maszyna jest dostępna i bezpieczna do serwisowania. Główna różnica niekoniecznie dotyczy zakresu prac, lecz momentu ich wykonania i tego, czy termin jest zaplanowany.
Planowana konserwacja umożliwia również wykonanie kilku zadań podczas tego samego zaplanowanego przestoju. Kontrole zużycia, czyszczenie, kalibracja oraz sprawdzanie stanu magazynu części zamiennych mogą być realizowane razem, zamiast wymagać czterech oddzielnych przestojów w ciągu miesiąca. Dobrze zaplanowany program konserwacji może więc ograniczyć zarówno liczbę przestojów, jak i czas poświęcany na ich obsługę.
Które komponenty maszyn pakujących wymagają regularnej konserwacji?
Zużycie zwykle występuje w elementach maszyn pakujących narażonych na wielokrotny kontakt, działanie ciepła lub szybki ruch. Należą do nich mechanizmy podawania materiału opakowaniowego, elementy chwytające na stacji załadunku, pasy i przenośniki oraz elementy tnące i składające w maszynach pracujących z roli.
Elementy te powinny zostać uwzględnione w planie konserwacji i regularnie monitorowane.
▪ Mechanizmy podawania i rozdzielania arkuszy materiału opakowaniowego
▪ Elementy chwytające i utrzymujące produkt na stacji załadunku
▪ Pasy przenośnikowe, łożyska i koła napędowe
▪ Elementy tnące i składające w maszynach pracujących z roli
▪ Czujniki i ogniwa fotoelektryczne, na które może wpływać zabrudzenie
W praktyce niektóre usterki, które wydają się mechaniczne, mogą być w rzeczywistości spowodowane zabrudzeniem. Resztki tektury, pył produktu i nagromadzony olej mogą zakłócać odczyty czujników i powodować zatrzymanie maszyny nawet wtedy, gdy nie występuje rzeczywista usterka mechaniczna. Regularne czyszczenie należy zatem traktować jako część rutynowej konserwacji, a nie jako odrębne zadanie.
Jak należy planować konserwację w odniesieniu do produkcji?
Program konserwacji działa lepiej, gdy jest skoordynowany z harmonogramem produkcji. Praktycznym podejściem jest planowanie konserwacji wtedy, gdy linia jest już zatrzymana, na przykład podczas zmian formatu, czyszczenia między produktami, na końcu zmiany lub w dniu bez produkcji. Krótkie zadanie konserwacyjne wykonane podczas zmiany formatu może wyeliminować potrzebę oddzielnego przestoju konserwacyjnego, podczas gdy to samo zadanie wykonane w środku cyklu produkcyjnego może wymagać dodatkowego przestoju.
Odstępy między konserwacjami powinny być oparte na instrukcjach producenta i rzeczywistych godzinach pracy maszyny, a nie na ogólnym kalendarzu. Maszyna pracująca jedną zmianę dziennie oraz maszyna pracująca trzy zmiany mogą osiągnąć tę samą liczbę cykli w bardzo różnym tempie. Harmonogram oparty wyłącznie na datach kalendarzowych może więc wskazywać konserwację zbyt wcześnie dla jednej maszyny i zbyt późno dla innej.
Jak należy określić, które części zamienne utrzymywać w magazynie?
Skuteczny magazyn części zamiennych nie musi być duży. Powinien koncentrować się na komponentach, których brak mógłby znacząco wpłynąć na produkcję. Istotnym czynnikiem nie jest po prostu cena komponentu, lecz to, co się stanie, jeśli nie będzie on dostępny.
Tani komponent, którego brak może zatrzymać linię na tydzień, może być ważniejszy do utrzymywania w magazynie niż kosztowny komponent, dla którego dostępna jest tymczasowa alternatywa. Dlatego warto klasyfikować komponenty według przewidywanego czasu dostawy i wpływu, jaki ich brak może mieć na produkcję, a nie jedynie według klasyfikacji katalogowej.
| Działanie | Kiedy wykonać | Jakiej awarii zapobiega? |
| Czyszczenie czujników i dróg produktu | Przy każdej zmianie formatu lub czyszczeniu maszyny | Fałszywe zatrzymania i zakłócenia podawania |
| Testowanie zużycia elementów chwytających | Na podstawie skumulowanych godzin pracy | Uszkodzenie produktu i nieprawidłowe opakowanie |
| Sprawdzanie pasów i przenośników pod kątem rozciągnięcia i zużycia | Podczas planowanego postoju | Poślizg, odchylenie produktu i zatrzymanie linii |
| Kalibracja po wymianie komponentu | Bezpośrednio po zakończeniu wymiany | Cała partia pakowana z odchyleniami |
| Sprawdzanie zapasów krytycznych części zamiennych | Regularnie | Długie czasy oczekiwania na wymianę podczas awarii |
Oprócz utrzymywania stanów magazynowych warto dokumentować każde zadanie konserwacyjne i każdą awarię. Po kilku miesiącach te zapisy mogą wykazać, które komponenty wielokrotnie wymagają interwencji, i pomóc ustalić, czy problem wynika z normalnego zużycia, czy z warunków konfiguracji i eksploatacji.
Jak projekt maszyny wpływa na wymagania konserwacyjne?
Wymagania dotyczące konserwacji są częściowo uwarunkowane konstrukcją maszyny i dostępnością jej komponentów. Maszyna zapewniająca dobry dostęp serwisowy, umożliwiająca szybkie oddzielanie elementów podających i wspierająca czyszczenie bez zbędnego demontażu może skrócić czas potrzebny na rutynową konserwację w całym okresie eksploatacji. System podawania kartoniarki MKH-4 można rozdzielić w jedną sekundę, co pokazuje, jak szybki dostęp do komponentów maszyny może wpływać na czas rutynowej konserwacji. Impac samodzielnie projektuje i produkuje swoje maszyny, dzięki czemu wymagania dotyczące dostępności i czyszczenia można uwzględnić już na etapie specyfikacji maszyny, a nie dopiero po instalacji.
Jak konserwacja zapobiegawcza wpisuje się w zautomatyzowaną linię pakującą?
W zautomatyzowanej linii pakującej zatrzymanie na jednej stacji może zatrzymać całą sekwencję, przez co nieplanowany przestój jest bardziej zakłócający niż w przypadku maszyny autonomicznej. Z tego powodu konserwację należy planować na poziomie całej linii, a nie dla każdej maszyny z osobna. Zadania konserwacyjne dla kilku stacji można łączyć w ramach tego samego planowanego postoju, a priorytet można nadać stacjom, które nie mają obejścia. Stacja wpływająca na karton znajdujący się w środku sekwencji ma inny priorytet niż stacja, którą można tymczasowo ominąć.
Zautomatyzowane maszyny pakujące mogą również dostarczać przydatnych informacji operacyjnych, w tym liczby cykli, przestojów i powtarzających się usterek. Nawet bez zaawansowanego systemu monitorowania rejestrowanie tych danych pod koniec każdej zmiany może stanowić liczbową podstawę do określania interwałów konserwacyjnych, zamiast opierać się wyłącznie na ocenie załogi.
Przejście od reagowania na awarie do planowanej konserwacji nie następuje z dnia na dzień. Praktycznym podejściem jest rozpoczęcie od stanowiska, które odpowiada za najdłuższe przestoje na linii, opracowanie dla niego planu konserwacji, a następnie rozszerzenie tego podejścia na pozostałe stanowiska. Pozwala to wcześnie zmierzyć wyniki, zanim to samo podejście zostanie zastosowane do innych stanowisk.
Jaka jest rola operatora w programie konserwacji?
Niektóre działania pomagające zapobiegać przestojom nie wymagają technika. Czyszczenie na koniec zmiany, kontrola wzrokowa pasów i stref chwytu oraz zgłaszanie nietypowego hałasu lub ruchu mogą być częścią codziennej pracy operatora. Obserwacje te mogą być przydatne, ponieważ operatorzy spędzają czas, pracując z maszyną, i mogą zauważyć zmiany, zanim rozwiną się one w usterkę.
Aby to działało, musi istnieć jasna osoba lub proces zgłaszania problemów, a zgłoszenia muszą być dokumentowane. Krótka lista kontrolna na koniec zmiany z miejscem na komentarze może przekształcić obserwacje operatorów w przydatne dane serwisowe. Bez dokumentacji ta sama usterka może nadal powracać, bez właściwego rozwiązania.
Kluczowe wnioski dotyczące konserwacji maszyn pakujących
Ograniczanie przestojów zaczyna się od przejścia z konserwacji reaktywnej na konserwację planową: identyfikacji komponentów narażonych na zużycie, planowania prac serwisowych wokół istniejących punktów przestoju, ustalania interwałów na podstawie rzeczywistych godzin pracy oraz systematycznego dokumentowania działań konserwacyjnych. Dobrze zaplanowany program konserwacji prewencyjnej może pomóc zmniejszyć zarówno liczbę przestojów, jak i czas ich trwania, a maszyny zaprojektowane z uwzględnieniem dobrej dostępności serwisowej mogą ułatwić rutynowe czynności serwisowe. Skontaktuj się z zespołem inżynieryjnym Impac, aby omówić, które funkcje ułatwiające dostęp, demontaż i czyszczenie są odpowiednie dla wymagań Twojej produkcji już na etapie specyfikacji maszyny.